
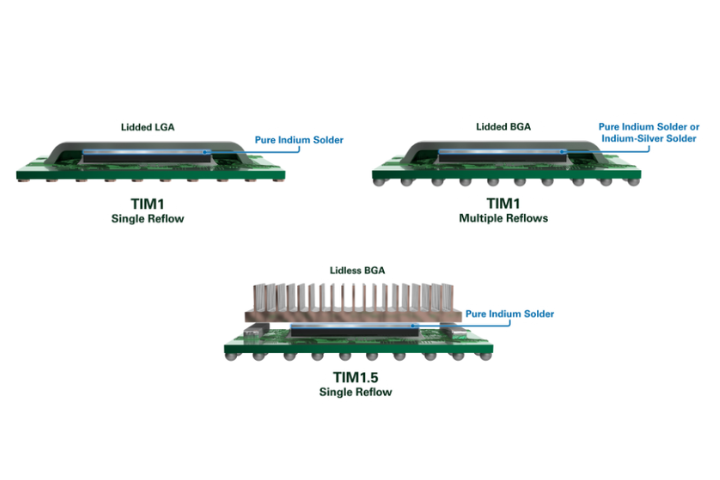
在人工智慧、資料中心、高效能運算(HPC)及汽車功率電子等高效能市場中,運算能力正急速提升。隨著裝置不斷突破效能極限,散熱管理已成為一項關鍵挑戰。熱界面材料(TIMs)在此戰役中扮演核心角色,確保系統的可靠性、效率與使用壽命。儘管聚合物類熱界面材料已接近其效能極限,但焊料熱界面材料(亦稱 sTIMs)憑藉其卓越的散熱效能,已成為首選解決方案。
TIM1 和 TIM1.5 是先進電子封裝中的兩種基本介面。TIM1 用於晶片層級,在裝置組裝過程中直接塗佈於晶片與封蓋或散熱片之間。TIM1.5 雖然同樣有助於晶片層級的散熱,但是在後續的電路板層級,塗佈於封裝好的裝置與散熱器或冷板之間。
要釋放下一代裝置的性能潛力,必須了解這些材料各自獨特的功能及其帶來的具體工程挑戰。本文將探討這些材料之間的關鍵差異、技術驅動力,以及將其整合至先進組件中的最佳實踐。
了解 TIM1 與 TIM1.5 的應用差異
在高功率密度組裝中,無論是 TIM1 還是 TIM1.5 的應用,最常見的金屬型熱介質材料(TIM)選擇皆為純銦焊料 TIM。這是因為它具有高熱導率,且能與大型、易翹曲的表面形成強勁的機械黏著力。對於這兩種應用,焊料型 TIM 都需要在矽晶片背面以及散熱片或散熱板上進行金屬化處理。
TIM1
TIM1 是於晶片組裝過程中,置於半導體晶粒與封蓋或散熱片之間的熱介面材料。 隨 後,TIM2 會連同散熱片一起置於封蓋上方。採用焊料型 TIM 時,其幾項值得注意的特性包括:
- 晶片面積大,長寬有時可達 50–100 毫米。
- 當焊料熱介質(TIM)位於層疊結構內時,蓋板黏合劑的固化曲線即會出現。
- 一個精確控制的回流焊製程,其具體方式取決於封裝類型(PGA、LGA、BGA 等)。
- 這是高階運算(HPC)與人工智慧(AI)領域中,焊料熱介質材料(TIM)最常見的應用。
TIM1.5
在電路板級組裝過程中,TIM1.5用於成品封裝與散熱片或冷板之間。它亦支援晶片級散熱,但會在製造流程的較後階段施用,用以將封裝與系統級散熱解決方案相連。實施 TIM1.5 時需考慮的要點包括:
- 由於熱量需穿過的介面較少,因此理論上具有更佳的熱性能。
- 最後的回流焊組裝工序。較低的回流溫度不會影響主板上現有的任何表面貼裝元件(SMT)。
- 必須實施嚴謹的製程控制,以適應晶圓翹曲、防止鍵合線傾斜,並減輕氣孔的產生。
從核心來看,TIM1 的設計重點在於製造精度與晶片級可靠性,而 TIM1.5 則著重於可擴展性,並能支援更大規模的穩健組裝。
TIM1 應用中的技術驅動因素
TIM1 在晶片級散熱中扮演著至關重要的角色。在維持長期可靠性的同時,將熱阻降至最低至關重要。有三項主要的工程驅動因素形塑了 TIM1 的應用:
- 降低熱阻 (Rth):Rth 值越低,在給定功率負載下溫度上升幅度就越小,從而能降低結溫並提升效能。
- 更薄且均勻的接合線:薄接合線不僅能降低熱阻,還能提升均勻性,有助於減少氣孔,並避免發生如熱界面材料(TIM)被擠出等機械問題。
- 處理晶片高度差異:由於封裝中整合了多顆厚度各異的晶片,TIM1 必須可靠地彌合這些差異,以確保所有晶片之間均能建立穩固的熱接觸。
另一個關鍵因素是將氣孔率降至最低。即使氣孔率僅佔極小比例——這些氣孔會隔絕熱量並集中機械應力——也可能導致性能下降及可靠性失效。同樣重要的是控制諸如熱撕裂(凝固過程中的微裂紋)和脫濕(無法完全潤濕所有表面)等問題,這些問題可能會中斷晶片與封蓋之間至關重要的熱傳導路徑。
TIM1.5 應用中的技術驅動力
TIM1.5 的複雜性主要體現在大規模組裝、機械堅固性以及長期現場可靠性這三個方面。
主要驅動因素包括:
- 共面性控制:大型組件容易出現蓋板、晶片與散熱片之間的高度差異。這些差異會導致鍵合線厚度不均,進而引發熱點及可靠性問題。
- 製程穩健性:TIM1.5 接合區域的龐大面積會放大微小缺陷。因此,必須採用穩健且一致的製程,才能在不平整的表面上實現無氣孔且可靠的接合。與 TIM1 的應用相同,較低的 Rth 值意味著在任何給定的功率負載下,溫度上升幅度較小。
- 可返工性:TIM1.5 常被應用於高價值且昂貴的模組中。在此層級進行維修與調整較為可行,有助於減少廢品率並降低整體成本。
- 使用壽命:TIM1.5 組件的預期使用壽命為 10 至 15 年。故障會造成高昂成本,往往導致停機和營收損失,因此其在高壓環境下的可靠性和韌性至關重要。
TIM1 與 TIM1.5 的組裝全貌
儘管兩者的目標不同,但這兩種介面都要求仔細的流程管理。
TIM1 的組裝流程始於晶圓預處理及背面金屬化處理。經過晶粒分離與定位後,會在晶粒表面塗佈焊錫熱介質(TIM)。接著在基板周邊塗佈黏合劑。 蓋板經精確對位後,組裝體將在嚴格的控制下進行加熱,以形成均勻且連續的鍵合。加熱週期取決於特定的晶片設計、黏合劑選擇以及焊料熱介質(TIM)合金。緩慢且均勻的冷卻可防止應力累積及氣孔產生。通常透過 X 光或聲學分析進行的檢測,可確保無缺陷存在,因為即使是微小的氣孔,也會顯著影響晶片層級的散熱效能。
在 TIM1.5 製程中,規模與穩健性至關重要。在塗佈焊料熱界面材料(TIM)以覆蓋所有晶片或整個蓋板之前,會先對基板和晶片表面進行預處理。專用的間隔柱有助於在與散熱器對準時維持共面性。 TIM1.5 製程是回流組裝的最後階段,因此溫度控制至關重要,這不僅關乎焊料熱傳導介質(TIM)接合處的完整性,也影響主板上已安裝的所有表面貼裝元件(SMT)。針對大面積焊接,新型回流技術(如真空與加壓系統)有助於消除氣孔。 X 光檢測可檢查是否形成氣孔,但根據焊接散熱器的鰭片結構,掃描聲學顯微鏡(SAM)可能無法適用。通常,至此階段,整塊電路板的組裝成本已相當高昂。所幸,由於堆疊結構中未使用封蓋密封劑,且焊料熱介質合金具有高延展性,TIM1.5 仍可進行返工。
結論
隨著裝置對功耗與效能的需求日益增加,了解 TIM1 與 TIM1.5 之間的關鍵製程差異已比以往任何時候都更加重要。TIM1 能在晶片層級提供高精度與超低熱阻,而 TIM1.5 則能為大面積及多晶片模組提供可靠且可擴展的解決方案。透過掌握這兩者的先進焊料熱介質(TIM)策略,工程師能更有效地管理熱量、提升效能,並確保未來技術的長期穩定運作。
準備好進一步探索了嗎?請觀看我們的 InSIDER 系列線上研討會《1kW 及更高功率:適用於裸晶片組裝的銦焊料熱介質材料 (sTIMs)》,了解高功率封裝領域的最新見解、挑戰與解決方案。


