
Die Rechenleistung nimmt in Hochleistungsmärkten wie KI, Rechenzentren, HPC und der Leistungselektronik im Automobilbereich rasant zu. Da Geräte die Grenzen der Leistungsfähigkeit immer weiter verschieben, wird das Wärmemanagement zu einer entscheidenden Herausforderung. Thermische Schnittstellenmaterialien (TIMs) spielen dabei eine zentrale Rolle und gewährleisten Zuverlässigkeit, Effizienz und Langlebigkeit. Während polymere TIMs langsam an ihre Leistungsgrenzen stoßen, haben sich Löt-TIMs, auch sTIMs genannt, als bevorzugte Lösung für eine hervorragende Wärmeableitung etabliert.
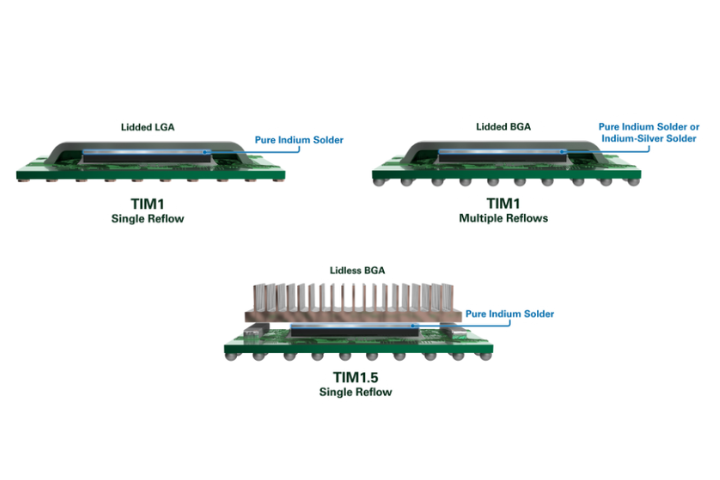
TIM1 und TIM1.5 sind zwei grundlegende Schnittstellen in der modernen Elektronikverpackung. TIM1 wird auf Chip-Ebene eingesetzt, und zwar direkt zwischen dem Chip und dem Deckel oder dem Wärmeverteiler während der Baugruppenmontage. TIM1.5 unterstützt zwar ebenfalls die Wärmeableitung auf Chip-Ebene, wird jedoch erst später auf Leiterplattenebene zwischen dem verpackten Bauteil und dem Kühler oder der Kühlplatte aufgetragen.
Um das Leistungspotenzial der nächsten Gerätegeneration voll auszuschöpfen, ist es unerlässlich, ihre jeweiligen Funktionen und die damit verbundenen technischen Herausforderungen zu verstehen. Im Folgenden werden wir ihre wesentlichen Unterschiede, die technologischen Triebkräfte sowie bewährte Verfahren für den Einsatz dieser Materialien in hochentwickelten Baugruppen untersuchen.
Anwendungen von TIM1 im Vergleich zu TIM1.5 verstehen
Die gängigste metallische Option für TIM1- und TIM1.5-Anwendungen in Baugruppen mit hoher Leistungsdichte ist ein TIM auf Basis von reinem Indiumlot. Dies liegt an seiner hohen Wärmeleitfähigkeit und seiner starken mechanischen Haftung auf großen, sich verziehenden Oberflächen. Für beide Anwendungen erfordert ein TIM auf Lotbasis eine Metallisierung auf der Rückseite des Siliziumchips sowie auf dem Wärmeverteiler oder Kühlkörper.
TIM1
TIM1 ist das Wärmeleitmaterial, das bei der Montage auf dem Chip zwischen dem Halbleiterchip und dem Deckel bzw. dem Wärmeverteiler aufgebracht wird. Das TIM2 wird anschließend zusammen mit einem Kühlkörper auf den Deckel aufgebracht. Zu den bemerkenswerten Eigenschaften der TIM-Implementierung mittels Lötzinn gehören:
- Große Prägefläche, manchmal 50–100 mm in Länge und Breite.
- Das Vorhandensein eines Aushärtungsprofils für den Deckelkleber, während sich das Löt-TIM im Schichtaufbau befindet.
- Ein präzise gesteuerter Reflow-Prozess, der von der Art des Gehäuses mit Abdeckung (PGA, LGA, BGA usw.) abhängt.
- Dies ist die häufigste Anwendungsmöglichkeit für Löt-TIMs im HPC- und KI-Bereich.
TIM1.5
TIM1.5 wird bei der Montage auf Leiterplattenebene zwischen dem fertigen Gehäuse und dem Kühlkörper bzw. der Kühlplatte verwendet. Es unterstützt zudem die Wärmeableitung auf Chip-Ebene, wird jedoch erst zu einem späteren Zeitpunkt im Fertigungsprozess aufgetragen und bildet so eine Brücke zwischen dem Gehäuse und der Kühllösung auf Systemebene. Zu den Überlegungen bei der Implementierung von TIM1.5 gehören:
- Theoretisch bessere Wärmeableitung aufgrund geringerer Anzahl an Schnittstellen, die die Wärme passieren muss.
- Der abschließende Reflow-Lötprozess. Niedrige Reflow-Temperaturen haben keinerlei Auswirkungen auf bereits auf der Hauptplatine befindliche SMT-Bauteile.
- Die Notwendigkeit einer zuverlässigen Prozesssteuerung, um Verformungen des Chips auszugleichen, eine Neigung der Klebefuge zu verhindern und Hohlraumbildung zu minimieren.
Im Kern ist TIM1 auf Fertigungspräzision und Zuverlässigkeit auf Chip-Ebene ausgelegt, während TIM1.5 auf Skalierbarkeit und robuste Montage in größerem Maßstab ausgelegt ist.
Technologische Treiber bei TIM1-Anwendungen
TIM1 spielt eine entscheidende Rolle bei der Wärmeableitung auf Chip-Ebene. Es ist von entscheidender Bedeutung, einen möglichst geringen Wärmewiderstand zu erzielen und gleichzeitig die langfristige Zuverlässigkeit zu gewährleisten. Drei wesentliche technische Faktoren bestimmen die Anwendungsbereiche von TIM1:
- Verringerung des thermischen Widerstands (Rth): Ein niedrigerer Rth-Wert bedeutet einen geringeren Temperaturanstieg bei einer bestimmten Leistungsbelastung, wodurch die Sperrschichttemperaturen niedrig gehalten und die Leistung gesteigert werden.
- Dünnere, gleichmäßige Klebefugen: Dünne Klebefugen verringern nicht nur den Wärmewiderstand, sondern sorgen auch für eine gleichmäßigere Verteilung, wodurch Hohlräume reduziert und mechanische Probleme wie das „Pump-out“ des Wärmeleitmaterials vermieden werden.
- Umgang mit Schwankungen in der Chip-Höhe: Da in Gehäusen mehrere Chips mit unterschiedlichen Dicken integriert sind, muss TIM1 diese Unterschiede zuverlässig ausgleichen, um einen zuverlässigen thermischen Kontakt über alle Chips hinweg zu gewährleisten.
Ein weiterer entscheidender Faktor ist die Minimierung von Hohlräumen. Selbst geringe Anteile an Hohlräumen – Lufteinschlüsse, die Wärme isolieren und mechanische Spannungen konzentrieren – können zu Leistungsverlusten und Zuverlässigkeitsproblemen führen. Ebenso wichtig ist die Beherrschung von Problemen wie Heißrissen (Mikrorisse während der Erstarrung) und Entnetzung (unvollständige Benetzung aller Oberflächen), die den entscheidenden Wärmepfad zwischen Chip und Deckel unterbrechen können.
Technologische Treiber bei TIM1.5-Anwendungen
Die Komplexität von TIM1.5 liegt vor allem in der groß angelegten Montage, der mechanischen Robustheit und der langfristigen Zuverlässigkeit im Einsatz.
Zu den wichtigsten Faktoren zählen:
- Kontrolle der Koplanarität: Bei großen Baugruppen treten häufig Höhenunterschiede zwischen Deckel, Chips und Kühlkörper auf. Diese Abweichungen führen zu einer ungleichmäßigen Dicke der Lötnaht, was wiederum Hotspots und Zuverlässigkeitsprobleme zur Folge hat.
- Prozessrobustheit: Die schiere Größe der TIM1.5-Verbindungsflächen verstärkt bereits geringfügige Defekte. Es sind robuste, konsistente Prozesse erforderlich, um porenfreie, zuverlässige Verbindungen auf unebenen Oberflächen herzustellen. Wie bei TIM1-Anwendungen bedeutet ein niedrigerer Rth-Wert einen geringeren Temperaturanstieg bei einer gegebenen Leistungsbelastung.
- Nachbearbeitbarkeit: TIM1.5 wird häufig in hochwertigen, teuren Modulen eingesetzt. Reparaturen und Anpassungen sind auf dieser Ebene besser durchführbar, wodurch Ausschuss und Gesamtkosten reduziert werden.
- Lebensdauer: Die Lebensdauer von TIM1.5-Baugruppen wird auf 10 bis 15 Jahre geschätzt. Ausfälle sind kostspielig und führen häufig zu Betriebsausfällen und Umsatzverlusten, weshalb Zuverlässigkeit und Ausfallsicherheit unter Belastung von größter Bedeutung sind.
Die Assemblierungslandschaft von TIM1 und TIM1.5
Auch wenn sich ihre Ziele unterscheiden, erfordern beide Schnittstellen ein sorgfältiges Prozessmanagement.
Der TIM1-Montageprozess beginnt mit der Wafervorbereitung und dem Aufbringen der Rückseitenmetallisierung. Nach der Chip-Trennung und -Platzierung wird ein Löt-TIM auf die Chipoberfläche aufgetragen. Entlang des Substratumfangs wird ein Klebstoff aufgetragen. Der Deckel wird präzise ausgerichtet, und die Baugruppe wird unter strengen Kontrollbedingungen erhitzt, um eine gleichmäßige, durchgehende Verbindung herzustellen. Die Heizzyklen hängen vom jeweiligen Chip-Design, der Wahl des Klebstoffs und der Löt-TIM-Legierung ab. Eine langsame, gleichmäßige Abkühlung verhindert Spannungsaufbau und Hohlräume. Eine Prüfung, häufig mittels Röntgen- oder akustischer Analyse, stellt sicher, dass keine Defekte vorliegen, da bereits kleinste Hohlräume die Wärmeableitung auf Chip-Ebene erheblich beeinträchtigen können.
Beim TIM1.5-Verfahren stehen Skalierbarkeit und Robustheit im Vordergrund. Die Oberflächen von Substrat und Chip werden vorbereitet, bevor ein Löt-TIM aufgetragen wird, um alle Chips oder den gesamten Deckel zu bedecken. Spezielle Abstandshalter tragen dazu bei, die Koplanarität während der Ausrichtung mit dem Kühlkörper aufrechtzuerhalten. Da der TIM1.5-Prozess die letzte Stufe der Reflow-Montage darstellt, ist die Temperaturkontrolle von entscheidender Bedeutung – nicht nur für die Integrität der Löt-TIM-Verbindung, sondern auch für alle SMT-Bauteile, die sich bereits auf der Hauptplatine befinden. Bei großflächigen Lötvorgängen können neuartige Reflow-Technologien wie Vakuum- und Drucksysteme dazu beitragen, Hohlräume zu beseitigen. Eine Röntgenprüfung kann auf Hohlraumbildung untersuchen, doch die akustische Scanning-Mikroskopie (SAM) ist je nach Lamellenarchitektur des gelöteten Kühlkörpers unter Umständen nicht einsetzbar. In der Regel ist die gesamte Leiterplattenbaugruppe zu diesem Zeitpunkt bereits sehr kostspielig. Glücklicherweise lässt sich TIM1.5 nachbearbeiten, da im Aufbau kein Abdichtungsmittel für den Deckel vorhanden ist und die Löt-TIM-Legierung eine hohe Duktilität aufweist.
Fazit
Angesichts steigender Anforderungen an die Leistungsfähigkeit und den Energieverbrauch von Geräten ist es wichtiger denn je, die wesentlichen prozesstechnischen Unterschiede zwischen TIM1 und TIM1.5 zu verstehen. TIM1 bietet Präzision und einen extrem niedrigen Wärmewiderstand auf Chip-Ebene, während TIM1.5 zuverlässige, skalierbare Lösungen für große Flächen und Module mit mehreren Chips ermöglicht. Durch die Beherrschung fortschrittlicher Löt-TIM-Strategien für beide Verfahren können Ingenieure die Wärme besser steuern, die Leistung steigern und die Langlebigkeit der Technologien von morgen sichern.
Möchten Sie mehr erfahren? Sehen Sie sich unser Webinar aus der InSIDER-Reihe mit dem Titel„1 kW und mehr: Indium-Löt-TIMs (sTIMs) für die Bare-Die-Montage“ an, um die neuesten Erkenntnisse, Herausforderungen und Lösungen im Bereich der Hochleistungs-Baugruppentechnik zu erfahren.


