
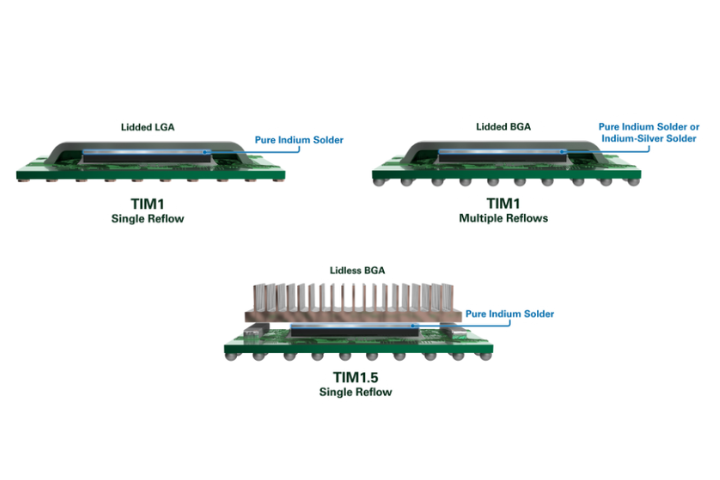
AI、データセンター、HPC、自動車用パワーエレクトロニクスといった高性能市場において、演算能力が飛躍的に向上しています。デバイスの性能が限界に近づくにつれ、熱管理は極めて重要な課題となっています。熱界面材料(TIM)は、信頼性、効率性、および長寿命を確保する上で、この課題解決の鍵を握っています。ポリマー系TIMは性能の限界に近づきつつありますが、はんだ系TIM(sTIMとも呼ばれる)は、その優れた放熱性能から、好まれるソリューションとなっています。
TIM1とTIM1.5は、高度な電子パッケージングにおける2つの基本的なインターフェースです。TIM1はチップレベルで使用され、デバイスの組み立て時にダイとリッド、あるいはヒートスプレッダーの間に直接塗布されます。TIM1.5もチップレベルの放熱を補助しますが、これはそれよりも後の段階であるボードレベルで、パッケージ化されたデバイスとクーラーまたはコールドプレートの間に塗布されます。
次世代のデバイス性能を引き出すためには、各材料が果たす独自の役割と、それらがもたらす具体的な技術的課題を理解することが不可欠です。ここでは、これらの材料の主な違い、技術的な推進要因、および高度なアセンブリにこれらの材料を組み込むためのベストプラクティスについて探っていきます。
TIM1とTIM1.5の用途の違いについて
高出力密度のアセンブリにおけるTIM1およびTIM1.5の用途において、最も一般的な金属系材料は純インジウムはんだTIMです。これは、その高い熱伝導率と、反りやすい大きな表面に対する強力な機械的接着力によるものです。いずれの用途においても、はんだTIMを使用するには、シリコンダイの裏面およびヒートスプレッダーまたはヒートシンクにメタライゼーションを施す必要があります。
TIM1
TIM1 とは、チップ上の組み立て工程において、半導体ダイとリッドまたはヒートスプレッダーの間に配置される熱伝導材のことです。 その後、 TIM2が リッドの上部に、ヒートシンクとともに配置されます 。 はんだを用いたTIMの実装における主な特徴は以下の通りです:
- ダイの面積が大きく、長さ・幅ともに50~100mmに達することもある。
- はんだTIMが積層構造内にある間、蓋の接着剤の硬化プロファイルが存在すること。
- リフロープロセスは、リッド付きパッケージの種類(PGA、LGA、BGAなど)に応じて、精密に管理される必要があります。
- これは、HPCおよびAI分野において、はんだ用TIMの最も一般的な用途です。
TIM1.5
TIM1.5は、基板レベル組立において、完成したパッケージとヒートシンクまたはコールドプレートの間に使用されます。また、チップレベルの放熱にも対応していますが、製造プロセスの後半段階で塗布され、パッケージとシステムレベルの冷却ソリューションを結びつける役割を果たします。TIM1.5の導入における考慮事項は以下の通りです:
- 熱が通過する界面が少ないため、理論的には熱性能が向上する。
- 最後のはんだリフロー組立工程です。リフロー温度が低くても、メインボード上の既存のSMT部品には影響がありません。
- ダイの反りに適応し、ボンディングラインの傾きを防止し、ボイドの発生を低減するためには、堅牢なプロセス制御が必要である。
TIM1は、本質的に製造精度とチップレベルの信頼性を重視して設計されているのに対し、TIM1.5は、拡張性と大規模な組み立てにおける堅牢性を重視して設計されています。
TIM1アプリケーションにおける技術的推進要因
TIM1は、チップレベルの放熱において極めて重要な役割を果たしています。長期的な信頼性を維持しつつ、熱抵抗を可能な限り低く抑えることが極めて重要です。TIM1の用途を形作る主な技術的要因は、以下の3つです:
- 熱抵抗(Rth)の低減:Rthが低いほど、所定の電力負荷における温度上昇が抑えられ、接合部温度を低く保ち、性能を維持することができます。
- より細く、均一なボンディングライン:細いボンディングラインは、熱抵抗を低減するだけでなく、均一性も高めるため、ボイドの低減や、TIMのポンプアウトなどの機械的な問題の防止に役立ちます。
- ダイの高さのばらつきへの対応:パッケージには厚さの異なる複数のダイが組み込まれるため、TIM1はこれらの高さの差を確実に埋め、すべてのダイ間で確実な熱接触を確保する必要があります。
もう1つの重要な要素は、空隙の最小化です。たとえごくわずかな割合の空隙であっても――熱を遮断し、機械的応力を集中させる空気のポケット――性能の低下や信頼性の低下を引き起こす可能性があります。同様に重要なのが、ホットティアリング(凝固時の微細な亀裂)やデウェッティング(すべての表面が十分に濡れきらない現象)といった問題の抑制です。これらは、チップとリッド間の重要な熱伝達経路を妨げる恐れがあります。
TIM1.5アプリケーションにおける技術的推進要因
TIM1.5の複雑さは、大規模な組み立て、機械的堅牢性、および長期にわたる現場での信頼性に集約されています。
主な要因としては、以下のものが挙げられます:
- 共面性の管理:大規模なアセンブリでは、蓋、ダイ、ヒートシンク間に高さの違いが生じやすい。こうしたばらつきにより、ボンディングラインの厚みにばらつきが生じ、ホットスポットや信頼性の問題を引き起こす。
- プロセスの堅牢性:TIM1.5の接合面積が非常に広いため、わずかな欠陥も目立ちやすくなります。凹凸のある表面においても、空隙のない信頼性の高い接合を実現するには、堅牢で一貫性のあるプロセスが必要です。TIM1の塗布と同様に、Rthが低いほど、同じ電力負荷において温度上昇が抑えられます。
- 再加工性:TIM1.5は、高付加価値で高価なモジュールによく使用されます。このレベルでは修理や調整がより容易に行えるため、不良品の発生を抑え、総コストを削減できます。
- 耐用年数:TIM1.5アセンブリの耐用年数は10~15年と見込まれています。故障は多大なコストを伴い、多くの場合、稼働停止や収益の損失につながることから、過酷な条件下での信頼性と耐障害性が極めて重要です。
TIM1およびTIM1.5のアセンブリの全体像
目標は異なるものの、どちらのインターフェースも綿密なプロセス管理が求められます。
TIM1の組立工程は、ウェーハの準備と裏面メタライゼーションの施工作業から始まります。ダイの分離と配置の後、ダイ表面にはんだTIMが塗布されます。基板の周囲には接着剤が塗布されます。 リッドを精密に位置合わせし、厳格な管理下で加熱を行うことで、均一かつ連続的な接合を形成します。加熱サイクルは、チップの設計、接着剤の種類、はんだTIMの合金組成によって異なります。ゆっくりと均一に冷却することで、応力の蓄積やボイドの発生を防ぎます。X線や音響分析を用いた検査により、欠陥がないことを確認します。わずかなボイドであっても、チップレベルの放熱性能を著しく損なう可能性があるためです。
TIM1.5プロセスでは、スケールと堅牢性が最優先事項となります。基板およびダイの表面は、すべてダイまたはリッド全体を覆うようはんだTIMを塗布する前に前処理されます。専用のスタンドオフを使用することで、ヒートシンクとの位置合わせ時に共面性を維持することができます。 TIM1.5プロセスはリフロー組立の最終段階であるため、はんだTIM接合部の完全性だけでなく、メインボード上にすでに実装されているすべてのSMT部品にとっても、温度管理が極めて重要となります。広範囲のはんだ付けにおいては、真空システムや加圧システムなどの新しいリフロー技術が、ボイドの除去に役立ちます。 X線検査でボイドの発生を確認することは可能ですが、スキャン型音響顕微鏡(SAM)は、はんだ付けされたヒートシンクのフィン構造によっては使用できない場合があります。通常、この段階では基板アセンブリ全体のコストが非常に高くなります。幸いなことに、TIM1.5は、積層構造にリッド用シーラントが含まれていないこと、およびはんだTIM合金の延性が高いため、リワークが可能です。
結論
デバイスの電力消費や性能に対する要求が高まる中、TIM1とTIM1.5のプロセス上の主な違いを理解することは、これまで以上に重要になっています。TIM1はチップレベルで高精度かつ極めて低い熱抵抗を実現する一方、TIM1.5は広範囲やマルチダイモジュール向けに、信頼性が高く拡張性のあるソリューションを提供します。エンジニアがこれら両方の高度なはんだTIM戦略を習得することで、熱管理を最適化し、性能を向上させ、将来のテクノロジーの長期的な安定稼働を支えることが可能になります。
さらに詳しく知りたい方は、当社のInSIDERシリーズウェビナー「1kW以上:ベアダイ組立向けインジウムはんだTIM(sTIM)」をご覧ください。高出力パッケージングに関する最新の知見、課題、およびソリューションをご紹介しています。


