
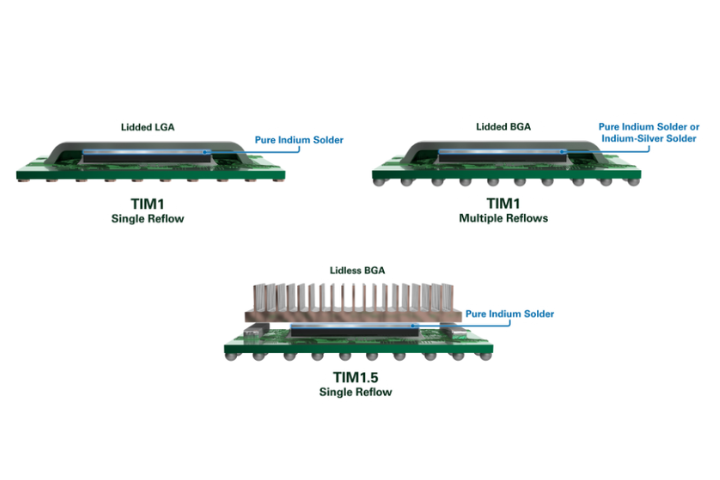
在人工智能、数据中心、高性能计算(HPC)和汽车电力电子等高性能市场中,计算能力正呈现爆发式增长。随着设备不断突破性能极限,散热管理已成为一项关键挑战。热界面材料(导热界面材料(TIMs) )在此领域发挥着核心作用,可确保可靠性 、效率和使用寿命。尽管聚合物热界面材料(TIMs)已接近其性能极限,焊料型导热界面材料 (也称为sTIMs)却因其卓越的散热性能,已成为首选解决方案。
TIM1和TIM1.5是先进电子封装中的两种基础界面材料。TIM1用于芯片级,在器件组装过程中直接涂覆于芯片 与封盖或散热片之间。TIM1.5虽然同样有助于芯片级的散热,但是在后续的电路板级阶段,涂覆于封装好的器件与散热器或冷板之间。
要释放下一代设备性能的潜力,必须了解这些材料各自独特的用途以及它们带来的具体工程挑战。本文将探讨这些材料的关键差异、技术驱动力,以及在先进组件中应用这些材料的最佳实践。
理解 TIM1 与 TIM1.5 的区别应用
在高功率密度 组件中,无论是 TIM1 还是 TIM1.5应用 ,最常见的金属材料选择都是纯铟焊料热界面材料(TIM)。这是因为它具有较高的热导率 以及对大面积、易翘曲表面的强机械附着力。对于应用 而言,焊料 TIM 需要在硅片芯片 的背面以及散热片上进行金属化处理,或者散热器
TIM1
TIM1 是芯片组装过程中置于半导体芯片 与盖板或散热片之间的导热界面材料。随后,TIM2 会与散热器 一同涂覆在盖板顶部。采用焊料型 TIM 方案的一些显著特点包括:
- 芯片 的面积较大,长宽有时可达50–100毫米。
- 当焊料热界面材料(TIM)位于层压结构中时,盖板粘合剂的固化曲线存在。
- 经过精确管理的回流 ,其具体形式取决于盖封 封装的类型(PGA、LGA、BGA等)。
- 这是高性能计算(HPC)和人工智能(AI)领域中,焊料型导热界面材料 最常用的应用。
TIM1.5
在板级组装过程中,TIM1.5用于成品封装与散热器或冷板之间。它还支持芯片级散热,但在制造过程中应用得更晚,桥连 将封装与系统级散热解决方案连接起来。TIM1.5的实施需考虑以下因素:
- 从理论上讲,由于热量传递至通过 的界面较少,因此散热性能更佳。
- 最终的回流焊组装工艺。较低的回流温度不会对主板 上的现有表面贴装技术 造成任何影响。
- 必须实施严格的工艺控制,以符合芯片 规定的翘曲标准,防止粘接线倾斜,并减轻空洞率 的影响。
从本质上讲,TIM1 旨在实现制造精度和芯片级可靠性 ,而 TIM1.5 则专为可扩展性及大规模下的稳健组装而设计。
TIM1中的技术驱动力应用
TIM1在芯片级散热中发挥着至关重要的作用。在保持长期可靠性 的同时,尽可能降低降低热阻 至关重要。以下三个主要工程驱动因素塑造了TIM1的应用 :
- 降低热阻(降低热阻 ,Rth):Rth 值越低,在给定功率负载下温度升高幅度就越小,从而能有效控制结温,提升性能。
- 更薄、更均匀的粘接线:较薄的粘接线不仅能减少降低热阻 ,还能提高均匀性,从而有助于减少气孔,并避免TIM泵出等机械问题。
- 应对芯片 高度差异:由于封装中集成了多个厚度各异的芯片,TIM1必须可靠地弥合这些差异,以确保所有芯片之间均能建立良好的热接触。
另一个关键因素是最大限度地减少气孔。即使气孔(会隔热并集中机械应力的气泡)所占比例很小,也会导致性能下降和可靠性 故障。同样重要的是控制热裂纹(凝固过程中的微裂纹)和脱湿(无法润湿所有表面)等问题,这些问题可能会破坏芯片与封盖之间至关重要的热传导路径。
TIM1.5中的技术驱动力应用
TIM1.5 的复杂性主要体现在大规模组装、机械稳健性以及长期现场运行方面可靠性 。
主要驱动因素包括:
- 共面度控制:大型装配体中,盖板、模具和散热器 之间容易出现高度差异。这些差异会导致焊接层厚度(BLT) 不一致,从而引发热点和可靠性 问题。
- 工艺鲁棒性:TIM1.5的键合区域面积巨大,这会放大微小的缺陷 。因此,需要采用鲁棒且一致的工艺,才能在凹凸不平的表面上形成无空洞 、可靠的键合。与TIM1应用 一样,Rth值越低,在给定功率负载下温度升高幅度就越小。
- 可返工性:TIM1.5 通常用于高价值、高成本的模块中。在此层级上,维修和调整更为可行,从而减少了废品率并降低了总体成本。
- 使用寿命:TIM1.5 组件预计使用寿命为 10 至 15 年。设备故障代价高昂,往往会导致停机和收入损失,因此可靠性 性以及在压力下的韧性至关重要。
TIM1 和 TIM1.5 的组装图景
尽管两者的目标不同,但这两种界面都要求进行细致的流程管理。
TIM1的组装工艺始于晶圆制备和背面金属化应用 。经过芯片 的分片和贴装后,将焊料TIM涂覆在芯片 表面。在基板周边点胶粘合剂。 盖片经过精确定位后,在严格控制的条件下对组装件进行加热,以形成均匀、连续的键合。加热周期取决于具体的芯片设计、粘合剂的选择以及焊料热界面材料(TIM)合金 。缓慢而均匀的冷却可防止应力积聚和气孔产生。通常通过X射线或声学分析进行检测,以确保不存在缺陷 ,因为即使是微小的气孔也会显著影响芯片级散热效果。
在TIM1.5工艺中,规模和鲁棒性至关重要。 在涂覆焊料热界面材料(TIM)以覆盖所有芯片或整个盖板之前,需对基板和芯片 表面进行预处理。专用间隔柱有助于在与散热器 对齐时保持共面性。TIM1.5工艺是回流组装的最后阶段,因此温度控制至关重要,这不仅关系到焊料TIM接头的完整性,也关系到主板 上已有的所有表面贴装技术 元器件 。对于大面积焊接,真空和压力系统等新型回流技术有助于消除气孔。 X射线检测可检查是否存在气孔,但根据焊接散热器 的鳍片结构,扫描声学显微镜(SAM)可能无法适用。通常,到这一阶段,整块电路板的组装成本已经非常高昂。幸运的是,由于层压结构中没有封盖密封剂,且焊料TIM合金 具有高延展性,TIM1.5支持返工。
结论
随着设备对功耗和性能要求的不断提高,了解TIM1与TIM1.5在工艺上的关键差异变得比以往任何时候都更为重要。TIM1在芯片层面提供了高精度和超低降低热阻 ,而TIM1.5则为大面积和多芯片 模块提供了可靠且可扩展的解决方案。通过掌握这两种方案的先进焊料热界面材料(TIM)策略,工程师 能够更好地管理热量、提升性能,并支持未来技术的长期稳定运行。
准备好进一步探索了吗?观看我们的InSIDER 系列 网络研讨会《1kW及更高功率:用于裸芯片 封装的铟焊料型导热界面材料 (sTIMs)》,了解高功率封装领域的最新见解、挑战及解决方案。


