
La potenza di calcolo sta registrando una forte crescita nei mercati ad alte prestazioni quali l’intelligenza artificiale, i data center, l’HPC e l’elettronica di potenza nel settore automobilistico. Man mano che i dispositivi superano i limiti delle prestazioni, la gestione del calore diventa una sfida fondamentale. I materiali di interfaccia termica (TIM) rivestono un ruolo centrale in questa sfida, garantendo affidabilità, efficienza e durata. Mentre i TIM polimerici si stanno avvicinando al loro limite massimo di prestazioni, i TIM a saldatura, noti anche come sTIM, sono diventati la soluzione preferita per una dissipazione termica superiore.
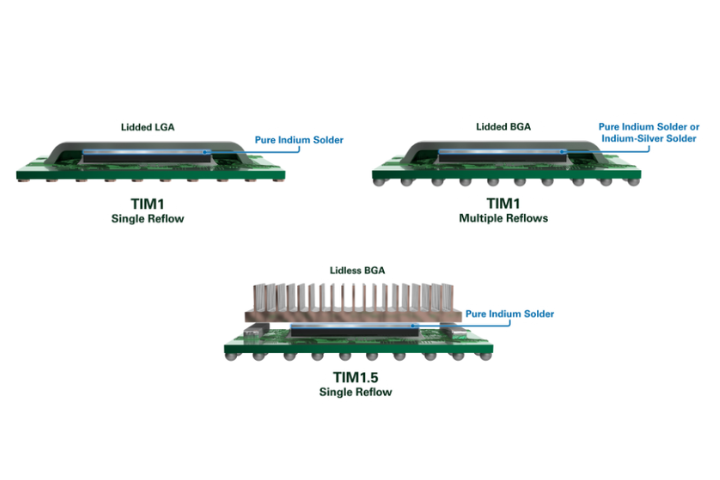
TIM1 e TIM1.5 sono due interfacce fondamentali nel packaging elettronico avanzato. Il TIM1 viene utilizzato a livello di chip, direttamente tra il die e il coperchio o il dissipatore di calore durante l’assemblaggio del dispositivo. Il TIM1.5, pur contribuendo anch’esso alla dissipazione del calore a livello di chip, viene applicato in una fase successiva a livello di scheda, tra il dispositivo incapsulato e il dispositivo di raffreddamento o la piastra di raffreddamento.
Per sbloccare le potenzialità della prossima generazione di dispositivi, è fondamentale comprenderne i ruoli specifici e le sfide ingegneristiche che essi comportano. In questa sede, analizzeremo le loro principali differenze, i fattori tecnologici trainanti e le migliori pratiche per l’integrazione di questi materiali in assemblaggi avanzati.
Comprendere le applicazioni di TIM1 rispetto a TIM1.5
L'opzione metallica più comune sia per le applicazioni TIM1 che TIM1.5 in assemblaggi ad alta densità di potenza è un TIM a base di indio puro. Ciò è dovuto alla sua elevata conduttività termica e alla forte adesione meccanica su superfici ampie e soggette a deformazione. Per entrambe le applicazioni, un TIM a base di indio richiede la metallizzazione sul lato posteriore del die in silicio e sullo spreader termico o sul dissipatore di calore.
TIM1
Il TIM1 è il materiale di interfaccia termica posizionato tra il die semiconduttore e il coperchio o il dissipatore di calore durante l'assemblaggio del chip. Il TIM2 viene quindi posizionato sopra il coperchio, insieme a un dissipatore di calore. Alcune caratteristiche degne di nota dell'implementazione del TIM a saldatura sono:
- Ampia superficie del conio, talvolta di 50–100 mm sia in lunghezza che in larghezza.
- La presenza di un profilo di polimerizzazione dell'adesivo del coperchio mentre il TIM per saldatura si trova all'interno dello stack-up.
- Un processo di riflusso gestito con precisione, che dipende dal tipo di contenitore con coperchio (PGA, LGA, BGA, ecc.).
- Si tratta dell'applicazione più diffusa dei TIM per saldatura nel settore dell'HPC e dell'IA.
TIM1.5
Il TIM1.5 viene utilizzato tra il pacchetto finito e il dissipatore di calore o la piastra di raffreddamento durante l'assemblaggio a livello di scheda. Supporta inoltre la dissipazione del calore a livello di chip, ma viene applicato in una fase successiva del processo di produzione, fungendo da ponte tra il pacchetto e la soluzione di raffreddamento a livello di sistema. Tra gli aspetti da considerare per l'implementazione del TIM1.5 figurano:
- Prestazioni termiche teoricamente migliori grazie al minor numero di interfacce attraverso cui il calore deve passare.
- Il processo finale di assemblaggio mediante rifusione. Le basse temperature di rifusione non compromettono i componenti SMT già presenti sulla scheda madre.
- La necessità di controlli di processo rigorosi per adattarsi alla deformazione dello stampo, impedire l’inclinazione della linea di incollaggio e ridurre la formazione di vuoti.
Fondamentalmente, TIM1 è progettato per garantire precisione nella produzione e affidabilità a livello di chip, mentre TIM1.5 è stato concepito per garantire scalabilità e un assemblaggio robusto su larga scala.
Fattori tecnologici determinanti nelle applicazioni TIM1
Il TIM1 svolge un ruolo fondamentale nella dissipazione del calore a livello di chip. È fondamentale ottenere la resistenza termica più bassa possibile, garantendo al contempo l’affidabilità a lungo termine. Tre fattori ingegneristici principali determinano le applicazioni del TIM1:
- Riduzione della resistenza termica (Rth): un valore di Rth più basso comporta un minore aumento di temperatura a parità di carico di potenza, mantenendo basse le temperature di giunzione e ottimizzando le prestazioni.
- Linee di incollaggio più sottili e uniformi: le linee di incollaggio sottili non solo riducono la resistenza termica, ma migliorano anche l’uniformità, contribuendo a ridurre i vuoti ed evitare problemi meccanici come il “pump-out” del TIM.
- Gestione delle variazioni di spessore dei die: poiché i pacchetti integrano più die di spessore variabile, il TIM1 deve colmare in modo affidabile tali differenze per garantire un contatto termico ottimale su tutti i die.
Un altro fattore critico è la riduzione al minimo dei vuoti. Anche piccole percentuali di vuoti — sacche d’aria che isolano il calore e concentrano le sollecitazioni meccaniche — possono causare una perdita di prestazioni e problemi di affidabilità. Altrettanto importante è il controllo di fenomeni quali lo “hot tearing” (microfratture durante la solidificazione) e il “dewetting” (mancata bagnabilità di tutte le superfici), che possono compromettere il fondamentale percorso termico tra il chip e il coperchio.
Fattori tecnologici determinanti nelle applicazioni TIM1.5
La complessità del TIM1.5 risiede principalmente nell'assemblaggio su larga scala, nella robustezza meccanica e nell'affidabilità a lungo termine in campo.
Tra i fattori chiave figurano:
- Controllo della coplanarità: gli assemblaggi di grandi dimensioni sono soggetti a differenze di altezza tra il coperchio, gli stampi e il dissipatore di calore. Queste variazioni causano uno spessore non uniforme della linea di incollaggio, con conseguente formazione di punti caldi e problemi di affidabilità.
- Robustezza del processo: le dimensioni considerevoli delle aree di incollaggio del TIM1.5 amplificano i difetti minori. Sono necessari processi robusti e costanti per ottenere incollaggi affidabili e privi di vuoti su superfici irregolari. Come per le applicazioni con TIM1, un valore di Rth più basso comporta un minore aumento di temperatura a parità di carico di potenza.
- Rielaborabilità: il TIM1.5 viene spesso utilizzato in moduli di alto valore e costosi. A questo livello, le riparazioni e le regolazioni risultano più fattibili, riducendo gli scarti e i costi complessivi.
- Durata: si prevede che gli assemblaggi TIM1.5 abbiano una durata di 10–15 anni. I guasti comportano costi elevati e spesso causano tempi di inattività e perdite di fatturato; pertanto, l’affidabilità e la resilienza in condizioni di stress sono fondamentali.
Il panorama dell'assemblaggio di TIM1 e TIM1.5
Sebbene i loro obiettivi siano diversi, entrambe le interfacce richiedono un’attenta gestione dei processi.
Il processo di assemblaggio TIM1 inizia con la preparazione del wafer e l’applicazione della metallizzazione sul lato posteriore. Dopo la separazione e il posizionamento dei die, viene applicato un TIM per saldatura sulla superficie del die. Viene erogato un adesivo lungo il perimetro del substrato. Il coperchio viene allineato con precisione e l’assemblaggio viene riscaldato sotto stretto controllo per creare un legame uniforme e continuo. I cicli di riscaldamento dipendono dal design specifico del chip, dalla scelta dell’adesivo e dalla lega del TIM per saldatura. Un raffreddamento lento e uniforme previene l’accumulo di tensioni e la formazione di vuoti. L’ispezione, spesso effettuata tramite analisi a raggi X o acustica, garantisce l’assenza di difetti, poiché anche piccoli vuoti possono compromettere in modo significativo la dissipazione del calore a livello di chip.
Nel processo TIM1.5, le dimensioni e la robustezza sono fondamentali. Le superfici del substrato e dei chip vengono preparate prima dell’applicazione di un TIM per saldatura, in modo da coprire tutti i chip o l’intero coperchio. Dei distanziatori specializzati aiutano a mantenere la complanarità durante l’allineamento con il dissipatore di calore. Il processo TIM1.5 rappresenta la fase finale dell’assemblaggio a riflusso, pertanto il controllo della temperatura è fondamentale, non solo per l’integrità del giunto TIM di saldatura, ma anche per tutti i componenti SMT già presenti sulla scheda madre. Per la saldatura di aree più estese, tecnologie di riflusso innovative, quali i sistemi a vuoto e a pressione, possono favorire l’eliminazione dei vuoti. L’ispezione a raggi X consente di verificare la formazione di vuoti, ma la microscopia acustica a scansione (SAM) può risultare incompatibile a seconda dell’architettura delle alette del dissipatore saldato. Di solito, a questo stadio l’assemblaggio completo della scheda è molto costoso. Fortunatamente, il processo TIM1.5 è rielaborabile grazie all’assenza di sigillante sul coperchio nella struttura a strati e all’elevata duttilità della lega del TIM per saldatura.
Conclusione
Con l’aumentare delle esigenze in termini di potenza e prestazioni dei dispositivi, comprendere le principali differenze di processo tra TIM1 e TIM1.5 è più importante che mai. Il TIM1 garantisce precisione e una resistenza termica estremamente bassa a livello di chip, mentre il TIM1.5 consente di realizzare soluzioni affidabili e scalabili per aree estese e moduli multi-die. Padroneggiando strategie avanzate di TIM per la saldatura in entrambi i casi, gli ingegneri possono gestire meglio il calore, potenziare le prestazioni e garantire la longevità delle tecnologie del futuro.
Sei pronto a saperne di più? Guarda il webinar della nostra serie InSIDER,“1 kW e oltre: TIM a base di indio (sTIM) per l’assemblaggio di chip nudi”, per scoprire le ultime novità, le sfide e le soluzioni nel campo del packaging ad alta potenza.


