
Soldabilidade e humidificação
A humectação e a propagação da solda nas superfícies são elementos essenciais para a formação de uma junta resistente, fiável e condutora. O termo «soldabilidade» refere-se à rapidez e uniformidade com que a solda se espalha numa superfície, sendo que as juntas de solda resistentes e com poucos vazios resultam sempre de uma boa humectação. Trata-se também de um termo bastante abrangente, uma vez que combina elementos tanto da cinética como da termodinâmica. A principal força motriz para uma boa soldabilidade é termodinâmica: a energia livre negativa da formação de uma liga intermetálica que se forma quando a solda líquida entra em contacto com uma superfície metálica sólida, favorecendo o contacto do metal líquido com a superfície metálica.
É assim tão simples.
Revestimentos que preservam a soldabilidade
Há outros factores que complicam a situação, como os revestimentos de proteção. Estes existem sob duas formas:
Materiais orgânicos evanescentes, tais como os OSP (protetores orgânicos de soldabilidade), que são normalmente quimioadsorvidos em superfícies (geralmente de cobre) para retardar a taxa de oxidação do metal subjacente, mas que são concebidos para serem facilmente removidos durante o processo de refluxo através de uma combinação de volatilização e solubilização no fluxo.
Camadas metálicas sacrificiais (SML) que se dissolvem rapidamente na solda líquida após concluírem a sua função de proteger a superfície metálica subjacente contra a oxidação. Exemplos disso são o Ag/Ni e o ENIG (Au/Ni): em ambos os casos, o níquel é mantido livre de óxido pelo metal protetor solúvel na solda. Uma SML demasiado fina ou com poros permitirá que o níquel se oxide; por outro lado, uma camada demasiado espessa pode levar à formação de compostos intermetálicos entre a SML e a solda, interferindo tanto na solubilidade da SML como na velocidade de humedecimento da solda.
Anulação
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
O refluxo em ambiente de azoto (com baixo teor de oxigénio em ppm) é fundamental para a soldadura a alta temperatura; é claro que a utilização de gás de conformação (H₂/N₂) pode, por vezes, trazer vantagens para certas superfícies, como o níquel e o cobre. Para minimizar a formação de bolhas em chips de grande área (10 x 10 mm e superiores), o refluxo a vácuo é normalmente essencial.
Seleção de um Leadframe
Recentemente, temos vindo a trabalhar com vários clientes tanto com pastas de solda padrão com chumbo (que contêm Pb) como com a nossa nova tecnologia de pasta de solda sem chumbo HT, a BiAgX(®), o que tem exigido alterações na superfície do leadframe. Neste caso, os clientes estão a passar do revestimento de metais preciosos sobre cobre para o cobre «nu», o que resulta em algumas poupanças de custos e permite a transição para uma pasta de soldadura sem chumbo para a fixação de chips.
Segue-se um guia para os utilizadores de semicondutores de potência na escolha de um leadframe ou acabamento DBC adequado.
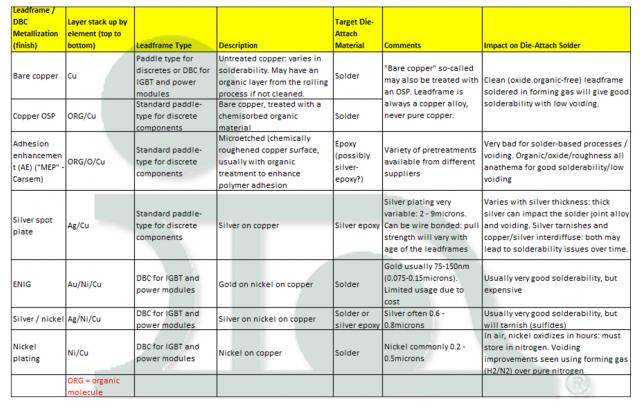
Muito obrigado aos meus colegas Karthik Vijayamadhavan (Europa), Sehar Samiappan e SzePei Lim (Sudeste Asiático), David Hu (Hu Di) (China) e ao Dr. Hongwen Zhang (EUA) pelos seus comentários e contributos.


