
はんだ付け性と濡れ性
表面へのはんだの濡れと広がりは、強固で信頼性が高く、導電性のある接合部を形成する上で不可欠な要素です。「はんだ付け性」という用語は、はんだが表面にどれほど迅速かつ均一に広がるかを表すものであり、良好な濡れ性によって初めて、強固で空隙の少ないはんだ接合部が得られます。 また、この用語は動力学と熱力学の両方の要素を組み合わせたものであるため、非常に広義な概念でもあります。良好なはんだ付け性の主な原動力は熱力学的なものです。すなわち、液状のはんだが固体の金属表面に接触した際に形成される金属間化合物の生成自由エネルギーが負となることで、液状金属と金属表面との接触が促進されるのです。
それだけの話です。
はんだ付け性保持コーティング
保護コートなど、物事を複雑にする要因は他にもある。これには2つの形態がある:
OSP(有機はんだ付け性保護剤)などの揮発性有機材料は、通常(主に銅などの)表面に化学吸着され、下地の金属の酸化速度を遅らせる一方で、リフロー工程において揮発とフラックスによる溶解が相まって容易に除去されるよう設計されている。
下層の金属表面を酸化から保護するという役割を果たした後、液体はんだに素早く溶解する犠牲金属層(SML)。 例としては、Ag/NiやENIG(Au/Ni)が挙げられる。いずれの場合も、はんだに溶解する保護金属によってニッケルが酸化から守られている。SMLが薄すぎたり、SMLにピンホールが生じたりすると、ニッケルが酸化してしまう。 一方、層が厚すぎると、SMLとはんだの間に金属間化合物が形成され、SMLの溶解性やはんだの濡れ速度の両方に悪影響を及ぼす可能性がある。
無効化
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
もちろん、高温はんだ付けにおいては、窒素(低ppm酸素)リフローが極めて重要であり、形成ガス(H2/N2)を使用することで、ニッケルや銅などの一部の表面においてメリットが得られる場合もあります。大面積のダイ(10×10mm以上)でボイドを極限まで低減させるには、通常、真空リフローが不可欠です。
リードフレームの選択
当社は最近、複数の顧客と、標準的な鉛入り(Pb含有)はんだペーストと、当社の新しいHT鉛フリーはんだペースト技術であるBiAgX(®)の両方について協業を進めており、その過程でリードフレーム表面の変更が必要となっています。 このケースでは、お客様が銅上の貴金属メッキから「素銅」へと移行しており、これによりコスト削減が図られるだけでなく、鉛フリーのダイアタッチはんだへの移行も可能となっています。
以下は、パワー半導体ユーザーが適切なリードフレームまたはDBC仕上げを選択する際のガイドである。
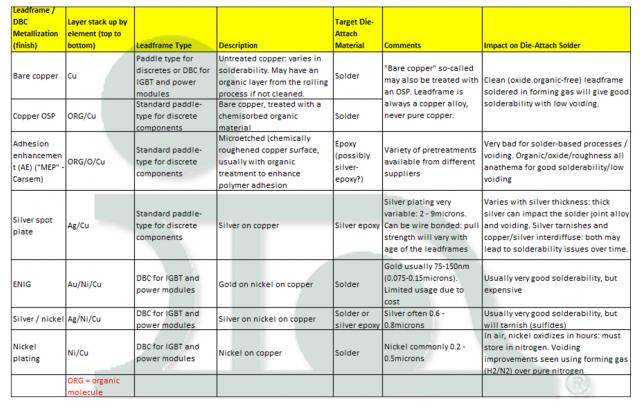
同僚のカルティク・ヴィジャヤマダヴァン(ヨーロッパ)、セハル・サミアッパンと シーペイ・リム(東南アジア)、デビッド・フー(フー・ディ)(中国)、 そしてチャン・ホンウェン博士(米国)から、貴重なコメントやご意見をいただきました。心より感謝申し上げます。


