
可焊性和濕潤性
焊料在表面上的潤濕與擴展,是形成堅固、可靠且導電的接合處不可或缺的一環。「可焊性」一詞用以描述焊料在表面上擴展的速度與均勻程度,而堅固且氣孔率低的焊點,總是源於良好的潤濕性。 這也是一個非常寬泛的術語,因為它結合了動力學和熱力學的要素。良好的可焊性的主要驅動力來自熱力學:當液態焊料接觸固態金屬表面時,會形成金屬間化合物的負形成自由能,這促使液態金屬與金屬表面接觸。
就是這麼簡單。
可焊性保護塗層
還有其他因素會使事情變得複雜,例如保護層。這些有兩種形式:
易揮發的有機材料,例如 OSP(有機可焊性保護劑),通常會透過化學吸附附著於表面(通常為銅),以減緩底層金屬的氧化速率;然而,其設計初衷是能在回流過程中,藉由揮發與在助焊劑中溶解的雙重作用,被輕鬆去除。
犧牲金屬層(SML)在完成保護底層金屬表面免於氧化的任務後,會迅速溶解於液態焊料中。 例如 Ag/Ni 和 ENIG (Au/Ni):在每種情況下,鎳層皆因這層可溶於焊料的保護金屬而保持無氧化狀態。若犧牲金屬層過薄或出現針孔,將導致鎳層氧化; 若層厚過於,則可能形成 犧牲金屬層與焊料之間的金屬間化合物,進而影響犧牲金屬層的溶解性及焊料的潤濕速度。
無效
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
氮氣(低ppm氧氣濃度)回流焊接對於高溫焊接至關重要;當然,在某些表面(例如鎳和銅)上,使用成形氣體(H₂/N₂)有時也能帶來好處。若要使大面積晶片(10x10mm及以上)的氣孔率極低,真空回流焊接通常是不可或缺的。
選擇引線框架
我們近期與數家客戶合作,針對標準含鉛(含 Pb)焊錫膏,以及我們的新型 HT 無鉛焊錫膏技術BiAgX(®),因應這些技術的應用,必須對引線框表面進行調整。 在此情況下,客戶正將鉛框表面處理從銅基貴金屬鍍層轉變為「裸」銅,此舉不僅能節省部分成本,同時也為轉向採用無鉛晶片黏著焊料鋪平了道路。
以下是功率半導體使用者選擇適當引線框架或 DBC 表面處理的指南。
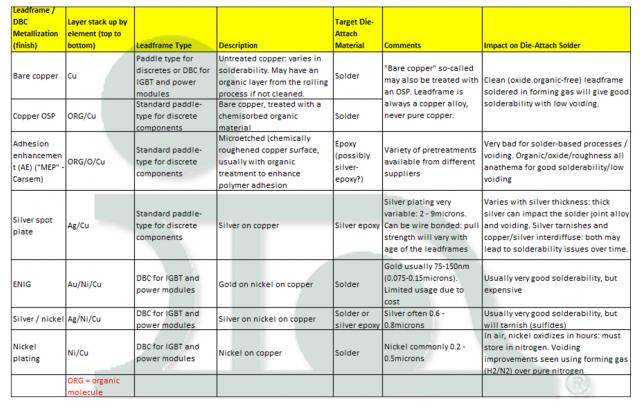
非常感謝我的同事卡爾蒂克·維賈亞馬達萬(歐洲)、塞哈爾·薩米亞潘 和林思佩(東南亞)、胡迪(David Hu)(中國) 以及張紅文博士(美國)所提供的意見與建議。


