
Saldabilità e bagnabilità
La bagnabilità e la diffusione della lega di saldatura sulle superfici sono elementi essenziali per la formazione di un giunto resistente, affidabile e conduttivo. Il termine “saldabilità” indica la rapidità e l’uniformità con cui la lega di saldatura si diffonde su una superficie; infatti, una buona bagnabilità garantisce sempre giunti di saldatura resistenti e privi di vuoti. Si tratta inoltre di un termine molto generico, poiché combina elementi sia della cinetica che della termodinamica. La forza motrice principale di una buona saldabilità è di natura termodinamica: l’energia libera negativa di formazione di un composto intermetallico che si forma quando la lega di saldatura liquida entra in contatto con una superficie metallica solida, favorendo il contatto del metallo liquido con la superficie metallica.
È proprio così semplice.
Rivestimenti che preservano la saldabilità
Ci sono altri fattori che complicano le cose, come i rivestimenti protettivi. Questi ultimi si presentano in due forme:
Materiali organici evanescenti, come gli OSP (agenti organici di protezione della saldabilità), che vengono solitamente chemisorbiti sulle superfici (di solito di rame) per rallentare la velocità di ossidazione del metallo sottostante, ma sono progettati per essere facilmente rimossi durante il processo di riflusso grazie a una combinazione di volatilizzazione e solubilizzazione nel flussante.
Strati metallici sacrificali (SML) che si dissolvono rapidamente nella lega di saldatura liquida dopo aver svolto la loro funzione di protezione della superficie metallica sottostante dall’ossidazione. Ne sono esempi l’Ag/Ni e l’ENIG (Au/Ni): in entrambi i casi, il nichel viene mantenuto privo di ossido grazie al metallo protettivo solubile nella lega di saldatura. Uno strato SML troppo sottile o la presenza di pori nello stesso consentiranno al nichel di ossidarsi; uno strato troppo spesso, invece, può favorire la formazione di composti intermetallici tra lo strato SML e la lega di saldatura, interferendo sia con la solubilità dello strato SML sia con la velocità di bagnatura della lega di saldatura.
Vuotamento
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
Il riflusso in atmosfera di azoto (a basso contenuto di ossigeno in ppm) è fondamentale per la saldatura ad alta temperatura; naturalmente, l’uso di gas di formatura (H₂/N₂) può talvolta offrire vantaggi per alcune superfici, come il nichel e il rame. Per ridurre al minimo la formazione di cavità nei chip di grandi dimensioni (10x10 mm e oltre), il riflusso sotto vuoto è solitamente indispensabile.
Scegliere un leadframe
Recentemente abbiamo collaborato con diversi clienti sia sulle paste saldanti standard al piombo (contenenti Pb), sia sulla nostra nuova tecnologia di pasta saldante senza piombo HT, la BiAgX(®), che ha reso necessarie alcune modifiche alla superficie dei leadframe. In questo caso, i clienti stanno passando dalla placcatura in metalli preziosi su rame al rame “nudo”, ottenendo così un risparmio sui costi e consentendo al contempo il passaggio a una pasta saldante senza piombo per il fissaggio dei chip.
Di seguito è riportata una guida per gli utenti di semiconduttori di potenza nella scelta di un leadframe o di una finitura DBC appropriati.
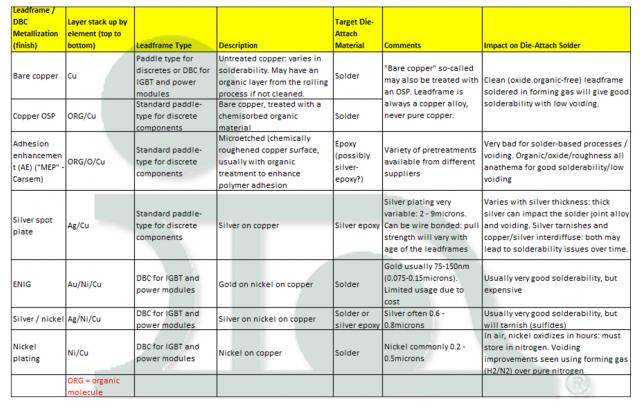
Un sentito ringraziamento ai miei colleghi Karthik Vijayamadhavan (Europa), Sehar Samiappan e SzePei Lim (Sud-Est asiatico), David Hu (Hu Di) (Cina) e al dott. Hongwen Zhang (Stati Uniti) per i loro commenti e suggerimenti.


