
Lötbarkeit und Benetzbarkeit
Das Benetzen und Verteilen des Lötzinns auf Oberflächen ist ein wesentlicher Bestandteil der Herstellung einer festen, zuverlässigen und leitfähigen Lötstelle. Der Begriff „Lötbarkeit“ beschreibt, wie schnell und gleichmäßig sich das Lötzinn auf einer Oberfläche verteilt, wobei eine gute Benetzung stets zu festen Lötstellen mit geringer Porosität führt. Es handelt sich zudem um einen sehr weit gefassten Begriff, da er Elemente sowohl der Kinetik als auch der Thermodynamik vereint. Die Hauptantriebskraft für eine gute Lötbarkeit ist thermodynamischer Natur: Die negative freie Bildungsenergie einer intermetallischen Verbindung, die entsteht, wenn flüssiges Lot auf eine feste Metalloberfläche trifft, begünstigt den Kontakt des flüssigen Metalls mit der Metalloberfläche.
So einfach ist das.
Beschichtungen zur Erhaltung der Lötbarkeit
Es gibt noch weitere Faktoren, die die Sache erschweren, wie zum Beispiel Schutzbeschichtungen. Diese gibt es in zwei Formen:
Flüchtige organische Stoffe, wie beispielsweise OSPs (Organic Solderability Protectors), die in der Regel chemisch an Oberflächen (meist Kupfer) adsorbiert werden, um die Oxidationsgeschwindigkeit des darunterliegenden Metalls zu verlangsamen, und die dennoch so konzipiert sind, dass sie während des Reflow-Prozesses durch eine Kombination aus Verflüchtigung und Auflösung im Flussmittel leicht entfernt werden können.
Opfermetallschichten (SML), die sich nach Erfüllung ihrer Aufgabe, die darunterliegende Metalloberfläche vor Oxidation zu schützen, schnell im flüssigen Lot auflösen. Beispiele hierfür sind Ag/Ni und ENIG (Au/Ni): In beiden Fällen wird das Nickel durch das schützende, im Lot lösliche Metall vor Oxidation bewahrt. Eine zu dünne SML sowie Poren in der SML führen dazu, dass das Nickel oxidiert; ist die Schicht hingegen zu dick, können sich Intermetallverbindungen zwischen SML und Lot bilden, die sowohl die Löslichkeit der SML als auch die Benetzungsgeschwindigkeit des Lots beeinträchtigen.
Entleerung
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
Das Reflow-Löten unter Stickstoffatmosphäre (mit geringem Sauerstoffgehalt in ppm) ist natürlich für das Hochtemperaturlöten von entscheidender Bedeutung, wobei der Einsatz von Formiergas (H₂/N₂) bei bestimmten Oberflächen wie Nickel und Kupfer mitunter Vorteile bietet. Um bei großflächigen Chips (10 × 10 mm und größer) eine sehr geringe Porenbildung zu gewährleisten, ist in der Regel ein Vakuum-Reflow-Löten unerlässlich.
Auswahl eines Leadframes
Wir haben in letzter Zeit mit mehreren Kunden sowohl an herkömmlichen bleihaltigen (Pb-haltigen) Lötpasten als auch an unserer neuen bleifreien HT-Lötpastentechnologie, der BiAgX(®), gearbeitet, wobei Änderungen an der Oberfläche der Leiterrahmen erforderlich wurden. In diesem Fall stellen die Kunden von einer Edelmetallbeschichtung auf Kupfer auf „unbeschichtetes“ Kupfer um, was zu gewissen Kosteneinsparungen führt und zudem den Übergang zu einem bleifreien Lötmittel für die Chipbefestigung ermöglicht.
Im Folgenden finden Sie einen Leitfaden für Anwender von Leistungshalbleitern zur Auswahl eines geeigneten Leadframes oder einer geeigneten DBC-Oberflächenbehandlung.
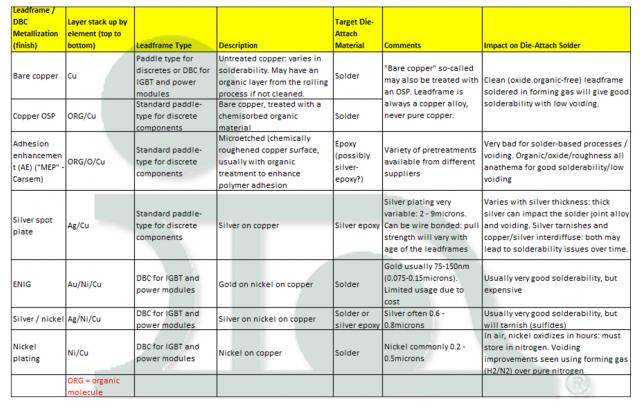
Vielen Dank an meine Kollegen Karthik Vijayamadhavan (Europa), Sehar Samiappan und SzePei Lim (Südostasien), David Hu (Hu Di) (China) sowie Dr. Hongwen Zhang (USA) für ihre Anmerkungen und Anregungen.


