
Soudabilité et mouillage
Le mouillage et l'étalement de la soudure sur les surfaces constituent un élément essentiel à la formation d'un joint solide, fiable et conducteur. Le terme « soudabilité » désigne la rapidité et l'uniformité avec lesquelles la soudure s'étale sur une surface ; en effet, un bon mouillage garantit toujours des joints de soudure solides et présentant peu de vides. Il s’agit également d’un terme très vague, car il combine des éléments issus à la fois de la cinétique et de la thermodynamique. Le principal facteur déterminant d’une bonne soudabilité est d’ordre thermodynamique : l’énergie libre négative de formation d’un composé intermétallique qui se forme lorsque la soudure liquide entre en contact avec une surface métallique solide, favorisant ainsi le contact entre le métal liquide et la surface métallique.
C'est aussi simple que ça.
Revêtements préservant la soudabilité
D'autres facteurs viennent compliquer les choses, comme les revêtements de protection. Ceux-ci se présentent sous deux formes :
Les matériaux organiques évanescents, tels que les OSP (agents organiques de protection de la soudabilité), sont le plus souvent chimisorbés sur des surfaces (généralement en cuivre) afin de ralentir la vitesse d'oxydation du métal sous-jacent, tout en étant conçus pour être facilement éliminés lors du processus de refusion grâce à une combinaison de volatilisation et de solubilisation dans le flux.
Couches métalliques sacrificielles (SML) qui se dissolvent rapidement dans la soudure liquide une fois qu'elles ont rempli leur fonction de protection de la surface métallique sous-jacente contre l'oxydation. On peut citer comme exemples l’Ag/Ni et l’ENIG (Au/Ni) : dans chaque cas, le nickel est préservé de l’oxydation grâce au métal protecteur soluble dans la soudure. Une couche SML trop fine ou présentant des microperforations permettra au nickel de s’oxyder ; une couche trop épaisse peut entraîner la formation d’alliages intermétalliques entre la SML et la soudure, ce qui nuit à la fois à la solubilité de la SML et à la vitesse de mouillage de la soudure.
Voie de garage
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
Le refusion sous azote (faible teneur en oxygène, en ppm) est bien sûr essentiel pour le soudage à haute température, l'utilisation d'un gaz de formage (H₂/N₂) pouvant parfois présenter des avantages pour certaines surfaces, telles que le nickel et le cuivre. Pour obtenir un taux de vides très faible avec des puces de grande surface (10 x 10 mm et plus), le refusion sous vide est généralement indispensable.
Choix d'un leadframe
Nous avons récemment collaboré avec plusieurs clients tant sur des pâtes à souder standard contenant du plomb (Pb) que sur notre nouvelle technologie de pâte à souder sans plomb HT, la BiAgX(®), ce qui a nécessité des modifications de la surface des grilles de connexion. Dans ce cas précis, les clients passent d’un placage de métaux précieux sur cuivre à du cuivre « nu », ce qui permet de réaliser des économies tout en facilitant la transition vers une soudure sans plomb pour la fixation des puces.
Vous trouverez ci-dessous un guide destiné aux utilisateurs de semi-conducteurs de puissance pour le choix d'un leadframe ou d'une finition DBC appropriés.
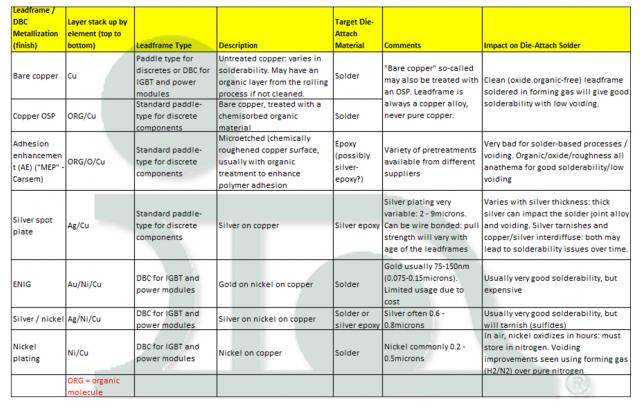
Je tiens à remercier chaleureusement mes collègues Karthik Vijayamadhavan (Europe), Sehar Samiappan et SzePei Lim (Asie du Sud-Est), David Hu (Hu Di) (Chine) et le Dr Hongwen Zhang (États-Unis) pour leurs commentaires et leurs contributions.


