
可焊性 和润湿
焊料的润湿 和在表面上的spreading是形成牢固、可靠、导电的连接的关键环节。“可焊性”这一术语用于描述焊料在表面上spreading的速度和均匀程度,而牢固且空洞率 的焊点 总是源于良好的润湿 。这是一个非常宽泛的术语,因为它融合了动力学和热力学的要素。 良好可焊性 的主要驱动力来自热力学:当液态焊料接触固体金属表面时,形成的金属间化合物的生成自由能为负值,这促使液态金属 与金属表面发生接触。
就是这么简单。
可焊性 涂层的保护
还有其他一些因素会使问题变得复杂,例如保护涂层。这些涂层有两种形式:
挥发性有机材料(如 OSP,即有机可焊性 保护剂)通常通过化学吸附附着在表面(通常是铜表面)上,以减缓底层金属的氧化速率,但其设计初衷是在回流 过程中,通过挥发和在助焊剂中溶解相结合的方式,使其能够被轻松去除。
牺牲金属层(SML)在完成保护底层金属表面免受氧化的任务后,会迅速溶解于液态焊料中。 例如Ag/Ni和ENIG(镀镍浸金) (Au/Ni):在每种情况下,镍层都能通过这种可溶于焊料的保护性金属层免受氧化。若牺牲金属层过薄或存在针孔,镍层就会发生氧化; 若层厚过大,则可能形成 牺牲金属层与焊料之间的金属间化合物,从而既影响牺牲金属层的溶解性,又会阻碍焊料的润湿 速度。
空洞率
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
氮气(低ppm氧气)回流工艺对于高温焊接至关重要,当然,对于镍和铜等某些表面,使用成形气体(H2/N2)有时也能带来好处。对于空洞率 极低且芯片 面积较大(10×10毫米及以上)的情况,真空回流通常是必不可少的。
选择引线框架
最近,我们在与多家客户合作时,既涉及标准含铅(含Pb)焊膏,也涉及我们全新的HT无铅焊膏技术——BiAgX(®),这使得必须对引线框架表面进行调整。 在此情况下,客户正将引线框架从铜基贵金属镀层转变为“裸”铜,这不仅带来一定的成本节约,还为向无铅芯片 封装焊料过渡创造了条件。
以下是功率半导体用户选择合适引线框架或 DBC 表面处理的指南。
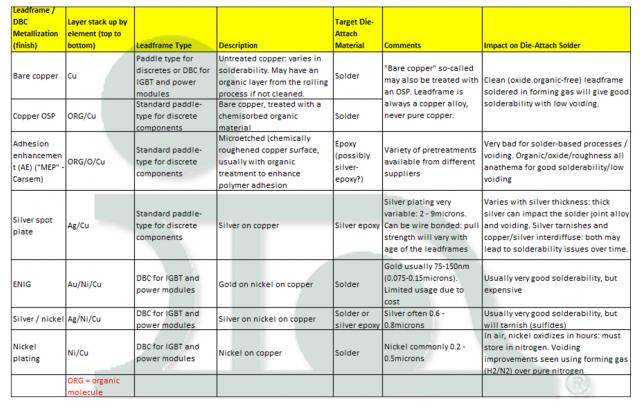
非常感谢我的同事卡尔蒂克·维贾亚马达万(欧洲)、塞哈尔·萨米亚潘 和林思佩(东南亚)、胡迪(中国)以及 张洪文博士(美国)提出的意见和建议。


