
Soldabilidad y humectación
La humectación y la extensión del soldador sobre las superficies son fundamentales para formar una unión resistente, fiable y conductora. El término «soldabilidad» se refiere a la rapidez y uniformidad con la que el soldador se extiende sobre una superficie; unas uniones de soldadura resistentes y con pocos poros son siempre el resultado de una buena humectación. También es un término muy amplio, ya que combina elementos tanto de la cinética como de la termodinámica. La principal fuerza impulsora de una buena soldabilidad es termodinámica: la energía libre negativa de formación de un compuesto intermetálico que se forma cuando la soldadura líquida entra en contacto con una superficie metálica sólida, lo que favorece el contacto del metal líquido con la superficie metálica.
Así de sencillo.
Recubrimientos conservantes de la soldabilidad
Hay otros factores que complican las cosas, como los revestimientos protectores. Los hay de dos tipos:
Materiales orgánicos evanescentes, como los OSP (protectores orgánicos de soldabilidad), que suelen adsorverse químicamente sobre superficies (normalmente de cobre) para ralentizar la velocidad de oxidación del metal subyacente, aunque están diseñados para eliminarse fácilmente durante el proceso de reflujo mediante una combinación de volatilización y solubilización en el fundente.
Capas metálicas sacrificiales (SML) que se disuelven rápidamente en la soldadura líquida tras cumplir su función de proteger la superficie metálica subyacente contra la oxidación. Algunos ejemplos son el Ag/Ni y el ENIG (Au/Ni): en ambos casos, el níquel se mantiene libre de óxido gracias al metal protector soluble en la soldadura. Si la SML es demasiado fina o presenta poros, el níquel se oxidará; si la capa es demasiado gruesa, pueden formarse compuestos intermetálicos entre la SML y la soldadura, lo que interferirá tanto en la solubilidad de la SML como en la velocidad de humectación de la soldadura.
Vaciado
We know that goodsolderability (with its corollary:low voiding), is critical to power device manufacturers, with die-attach voiding criteria commonly set for discrete devices at 5% (single void) <10% (total), while IGBT voiding restrictions may go from <2% all the way down to <0.5%. In each case, the %voiding is an area percentage of the total solder joint area.
El reflujo con nitrógeno (bajo contenido de oxígeno en ppm) es fundamental para la soldadura a alta temperatura; por supuesto, el uso de gas de conformación (H₂/N₂) puede resultar beneficioso en ocasiones para determinadas superficies, como el níquel y el cobre. Para reducir al mínimo la formación de poros en chips de gran superficie (10 x 10 mm y superiores), el reflujo al vacío suele ser imprescindible.
Elegir un Leadframe
Recientemente hemos estado trabajando con varios clientes tanto con pastas de soldadura estándar con plomo (que contienen Pb) como con nuestra nueva tecnología de pasta de soldadura sin plomo HT, la BiAgX(®), lo que ha hecho necesario realizar modificaciones en la superficie de los marcos de plomo. En este caso, los clientes están pasando del recubrimiento de metales preciosos sobre cobre al cobre «desnudo», lo que supone un ahorro de costes y permite la transición a una soldadura sin plomo para la fijación de chips.
A continuación se ofrece una guía para que los usuarios de semiconductores de potencia elijan un acabado de leadframe o DBC adecuado.
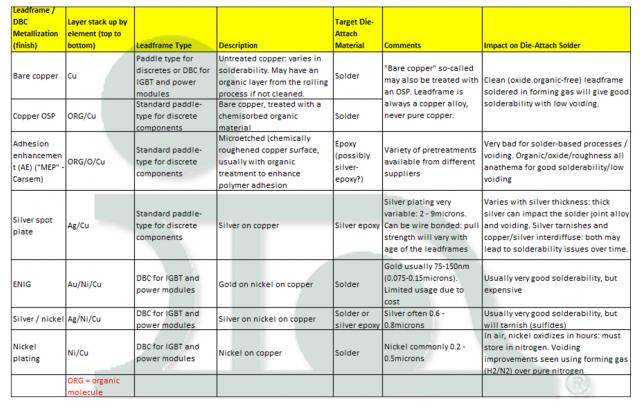
Muchísimas gracias a mis compañeros Karthik Vijayamadhavan (Europa), Sehar Samiappan y SzePei Lim (Sudeste Asiático), David Hu (Hu Di) (China) y al Dr. Hongwen Zhang (EE. UU.) por sus comentarios y aportaciones.


