
Não é segredo que os clientes do setor dos semicondutores para a indústria automóvel estão a tornar-se cada vez mais exigentes. O ambiente eletrónico «debaixo do capô» é, sem dúvida, um dos ambientes com maior stress térmico do planeta. Os componentes eletrónicos próximos do bloco do motor podem estar sujeitos a condições extremas que vão desde o frio glacial do inverno até ao calor tropical, com a fonte de calor adicional do motor de combustão interna adjacente.
A norma relativa ao nível de sensibilidade à humidade (MSL) da JEDEC/IPC foi desenvolvida para abranger os efeitos de absorção de humidade e de «popcorning» dos materiais sobremoldados poliméricos, mas a sua utilização foi alargada de modo a abranger uma variedade de situações de embalagem e modos de falha diferentes. A norma permite, de facto, um certo grau de delaminação, mesmo nas condições MSL1 normalmente exigidas pelos clientes do setor dos semicondutores para a indústria automóvel. No entanto, atualmente, a «tolerância zero para a delaminação» é o requisito mais comum por parte dos engenheiros de projeto do setor automóvel. Para dar resposta a esta necessidade, tanto os fabricantes de materiais de sobremoldagem como os fornecedores de estruturas de ligação têm vindo a trabalhar em formas de reduzir a delaminação a zero. Os fabricantes de estruturas de ligação desenvolveram uma variedade de abordagens para os seus produtos que melhoram a adesão entre o próprio metal da estrutura de ligação e o composto de sobremoldagem. Normalmente, isto assume a forma de texturização física e química do cobre, utilizando um processo como a formação de óxido castanho.
Não é de admirar que esta necessidade de melhorar a aderência (AE) leve a tratamentos do leadframe que são contrários à necessidade de formar ligações elétricas sem vazios e de elevada condutividade entre o die e o leadframe – basicamente, isso prejudica a soldabilidade da pré-forma ou da pasta de solda. Para contornar este problema, os fabricantes de leadframes têm recorrido cada vez mais à aplicação pontual de prata sobre o cobre, com espessuras que variam entre 2 e 9 micrómetros. Por que razão a camada de prata é tão espessa, em comparação com a deposição por pulverização catódica de prata na superfície do chip? Simplesmente porque o cobre se difunde muito rapidamente na prata, pelo que uma camada de prata mais espessa proporciona uma vida útil mais longa à estrutura de ligação. Note-se também que o revestimento por galvanização não permite um controlo do processo tão preciso como a pulverização catódica, mas é muito mais barato e rápido.
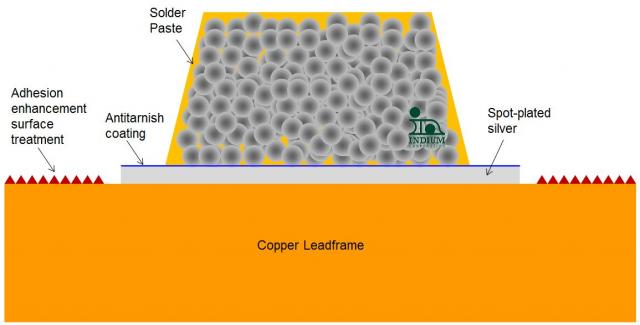
Pode ver (abaixo) um esquema da pasta de solda aplicada numa destas estruturas de pinos.
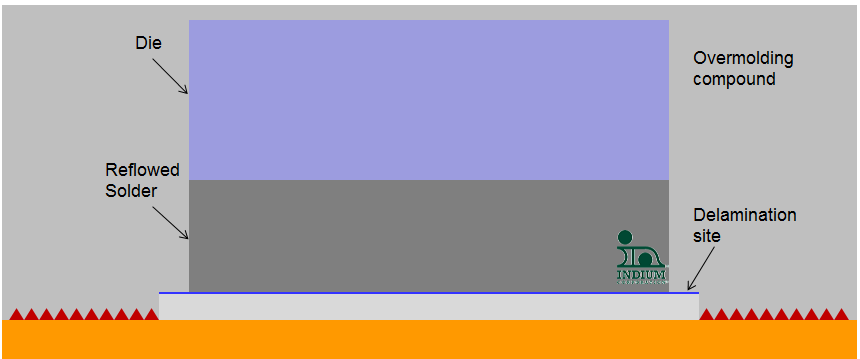
Um modo de falha emergente consiste na humedecimento incompleto da estrutura de ligação, o que conduz a falhas nos locais onde a solda não conseguiu cobrir completamente a área prateada – «locais de delaminação» – (abaixo). O acabamento prateado, liso e brilhante não é uma superfície adequada para a aderência dos compostos de sobremoldagem.
Então, por que é que a solda não está a molhar bem? A resposta torna-se clara rapidamente quando se fazem alguns cálculos rápidos do teor final esperado de prata na junta acabada. Suponhamos que a espessura da linha de ligação (BLT) seja de (25,75 microns) para uma solda contendo 2,5% de prata (como a Indalloy 151 ou 163) e que a espessura do revestimento seja de (3-9) microns. Podem observar-se espessuras típicas de revestimento de 2 a 9 micrómetros (com base num inquérito recente aos clientes), com uma média em torno dos 3 micrómetros.
Então, qual é o teor de prata da junta final, partindo do princípio de que toda a prata se dissolveu?
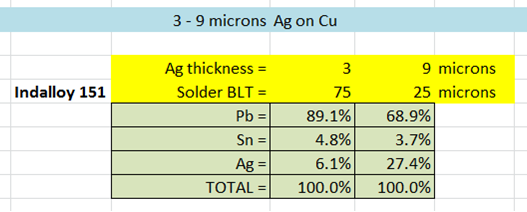
Os cálculos mostram, portanto, que o teor de prata varia entre 6 % e 27 %. O nível de 27 % ultrapassa largamente o limite de solubilidade da prata neste tipo de solda e, na verdade, na maioria das soldas, às temperaturas de soldadura previstas. O mecanismo de não humedecimento é claro: a solda deixa de humedecer a prata assim que esta fica repleta de partículas intermetálicas insolúveis.
A mensagem dirigida aos fornecedores de componentes semicondutores de potência é a seguinte:
- Mantenha a espessura da prata num nível baixo e constante: estabeleça especificações mais rigorosas relativamente ao revestimento pontual de prata junto do seu fornecedor.
- Atualize o seu processo de controlo de qualidade na receção de mercadorias, para ter a certeza de que está a receber aquilo pelo qual pagou, no que diz respeito à espessura da prata e à consistência.
- Faça a gestão do stock de leadframes para otimizar o funcionamento e evitar problemas relacionados com a vida útil dos leadframes, decorrentes da difusão do cobre através da fina camada de prata e da consequente oxidação (problemas de soldabilidade e formação de bolhas).
Tem, de facto, uma alternativa (mudar para um tipo diferente de solda), mas, nesse caso, terá de passar por um longo processo de requalificação.
Como sempre, não hesite em contactar-me se precisar de ajuda.
Saúde! Andy


