
Ce n'est un secret pour personne : les clients du secteur des semi-conducteurs automobiles sont de plus en plus exigeants. L'environnement électronique « sous le capot » est sans doute l'un des plus éprouvants au monde sur le plan thermique. Les composants électroniques situés à proximité du bloc-moteur peuvent être soumis à des conditions extrêmes, allant du froid glacial de l'hiver à la chaleur tropicale, sans compter la source de chaleur supplémentaire que représente le moteur à combustion interne adjacent.
La norme relative au niveau de sensibilité à l’humidité (MSL) établie par le JEDEC / IPC a été élaborée pour prendre en compte les effets d’absorption d’humidité et de « popcorning » des matériaux surmoulés polymères, mais son champ d’application a été élargi pour couvrir toute une série de situations d’encapsulation et de modes de défaillance différents. Cette norme autorise en effet un certain degré de délamination, même dans les conditions MSL1 généralement exigées par les clients du secteur des semi-conducteurs automobiles. Cependant, la « tolérance zéro en matière de délamination » est désormais l’exigence la plus courante des ingénieurs concepteurs du secteur automobile. Afin de répondre à ce besoin, tant les fabricants de matériaux de surmoulage que les fournisseurs de grilles de connexion se sont attachés à trouver des solutions pour réduire la délamination à zéro. Les fabricants de grilles de connexion ont mis au point diverses approches pour leurs produits, visant à renforcer l’adhérence entre le métal de la grille de connexion et le composé de surmoulage. Généralement, cela passe par une texturation physique et chimique du cuivre, à l’aide d’un procédé tel que la formation d’oxyde brun.
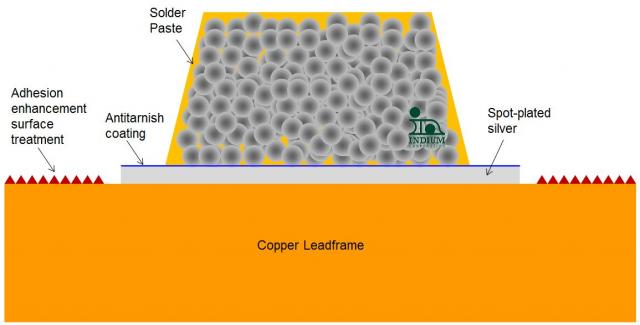
Il n’est pas surprenant que ce besoin d’amélioration de l’adhérence (AE) conduise à des traitements des grilles de connexion qui vont à l’encontre de la nécessité d’établir des connexions électriques sans vides et à haute conductivité entre la puce et la grille de connexion – en somme, cela nuit à la soudabilité de la préforme ou de la pâte à souder. Pour contourner ce problème, les fabricants de grilles de connexion ont de plus en plus recours au placage ponctuel d’argent sur le cuivre, avec des épaisseurs comprises entre 2 et 9 microns. Pourquoi la couche d’argent est-elle si épaisse, par rapport au dépôt d’argent par pulvérisation cathodique sur la surface de la puce ? Tout simplement parce que le cuivre se diffuse très rapidement dans l’argent ; ainsi, une couche d’argent plus épaisse garantit une durée de conservation plus longue au leadframe. Il convient également de noter que le placage ne permet pas un contrôle du processus aussi précis que la pulvérisation cathodique, mais qu’il est nettement moins coûteux et plus rapide.
Vous pouvez voir (ci-dessous) un schéma représentant la pâte à souder imprimée sur l'un de ces grilles de connexion.
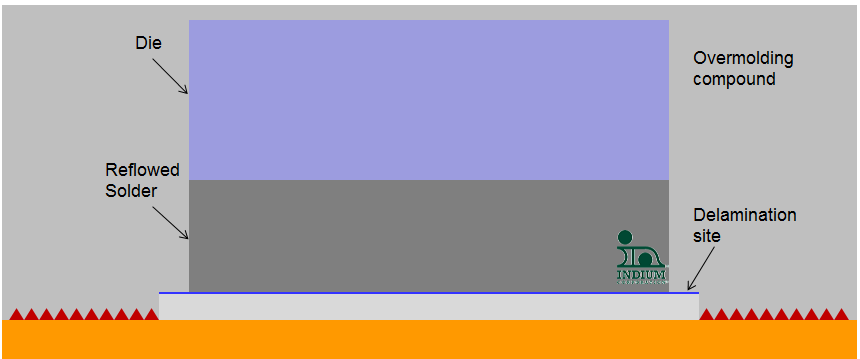
Un nouveau type de défaillance consiste en un mouillage incomplet de la grille de connexion, ce qui entraîne des défaillances aux endroits où la soudure n'a pas réussi à recouvrir entièrement la zone plaquée argent – les « points de délamination » – (ci-dessous). La finition argentée, lisse et brillante, ne constitue pas une surface adaptée à l'adhérence des composés de surmoulage.
Alors, pourquoi la soudure ne mouille-t-elle pas correctement ? La réponse apparaît assez rapidement lorsque l'on effectue quelques calculs approximatifs de la teneur finale en argent attendue du joint fini. Supposons que l'épaisseur de la ligne de soudure (BLT) soit de (25,75 microns) pour une soudure contenant 2,5 % d'argent (telle que l'Indalloy 151 ou 163) et que l'épaisseur du placage soit comprise entre (3 et 9) microns. D’après une récente enquête auprès de nos clients, on observe généralement des épaisseurs de placage comprises entre 2 et 9 microns, avec une moyenne d’environ 3 microns.
Quelle est donc la teneur en argent du joint final, en supposant que tout l'argent soit dissous ?
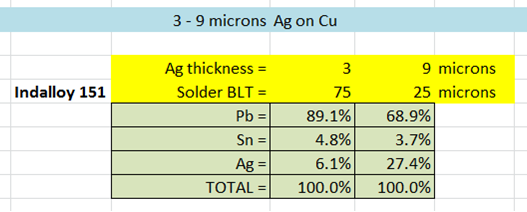
Les calculs montrent donc que la teneur en argent se situe entre 6 et 27 %. Ce taux de 27 % dépasse largement la limite de solubilité de l'argent dans ce type de soudure, et même dans la plupart des soudures, aux températures de soudage prévues. Le mécanisme de non-mouillage est clair : la soudure ne peut plus mouiller l'argent dès lors que celui-ci est saturé de particules intermétalliques insolubles.
Le message adressé aux fournisseurs de composants semi-conducteurs de puissance est le suivant :
- Maintenez l'épaisseur de l'argent à un niveau constant et faible : imposez à votre fournisseur des spécifications plus strictes concernant le placage ponctuel à l'argent.
- Améliorez votre contrôle qualité à la réception afin de vous assurer que vous recevez bien ce pour quoi vous avez payé, tant en termes d'épaisseur de l'argent que d'uniformité.
- Gérez vos stocks de grilles de connexion afin d'optimiser votre production et d'éviter les problèmes liés à la durée de vie des grilles, notamment la diffusion du cuivre à travers la fine couche d'argent et l'oxydation qui en résulte (problèmes de soudabilité et de formation de vides).
Vous disposez certes d'une alternative (passer à un autre type de soudure), mais cela vous obligerait alors à vous lancer dans une longue procédure de requalification.
Comme toujours, n'hésitez pas à me contacter si vous avez besoin d'aide.
Santé ! Andy


