
自動車用半導体の顧客の要求がますます厳しくなっていることは周知の事実です。「ボンネット内」の電子機器環境は、おそらく地球上で最も熱的ストレスのかかる環境の一つと言えるでしょう。エンジンブロックに近い電子機器は、極寒の冬の寒さから熱帯の暑さまで、極端な温度変化にさらされるほか、隣接する内燃機関からの熱源も加わります。
JEDEC/IPCによる水分感受性レベル(MSL)規格は、ポリマーオーバーモールド材料の吸湿および「ポップコーニング」現象を対象として策定されましたが、現在では、さまざまなパッケージング状況や故障モードを網羅するよう適用範囲が拡大されています。 この規格では、自動車用半導体顧客が通常要求するMSL1条件下であっても、一定程度の層間剥離が許容されています。しかし、現在では「層間剥離ゼロ」が、自動車設計エンジニアからの最も一般的な要求となっています。このニーズに応えるため、オーバーモールド材料メーカーとリードフレームサプライヤーの双方が、層間剥離をゼロにする方法の確立に取り組んでいます。 リードフレームメーカーは、リードフレームの金属自体とオーバーモールドコンパウンドとの間の接着性を高めるため、製品に対して様々なアプローチを開発してきました。通常、これは褐色酸化膜の形成などのプロセスを用いて、銅に物理的および化学的なテクスチャリングを施すという形をとります。
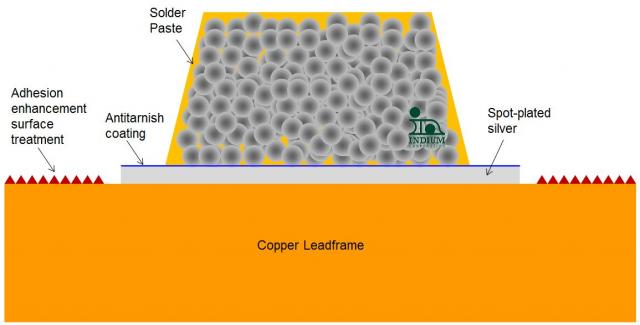
この接着性向上(AE)のニーズが、ダイとリードフレームの間にボイドのない高導電性の電気的接続を形成するという要件とは正反対のリードフレーム処理を招いていることは、驚くことではありません。つまり、これはプリフォームやはんだペーストのはんだ付け性を損なうことになるのです。 この問題を回避するため、リードフレームメーカーは、銅上に厚さ2~9ミクロンの銀をスポットめっきする手法をますます採用するようになっている。 ダイ表面への銀スパッタリングと比較して、なぜ銀の厚みがこれほど厚いのでしょうか? それは、銅が銀に非常に速く拡散するため、銀層を厚くすることでリードフレームの保存期間を延ばすことができるからです。また、メッキはスパッタリングほどプロセス制御が容易ではありませんが、はるかに安価で迅速であるという点にも留意してください。
(下図)は、こうしたリードフレームの1つにはんだペーストが印刷された様子を示す概略図です。
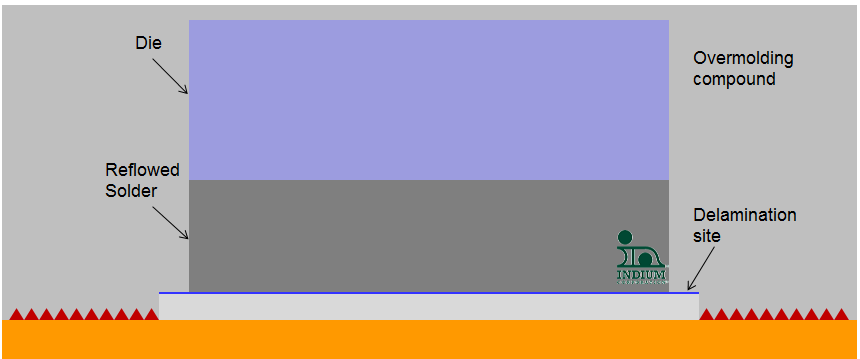
新たに確認された故障モードの一つは、リードフレームへの濡れが不完全であることで、はんだが銀メッキ領域を完全に覆いきれなかった箇所――「剥離箇所」――で故障が発生するものです(下図)。平らで光沢のある銀メッキ仕上げの表面は、オーバーモールド用コンパウンドが密着するのに適した表面ではありません。
では、なぜはんだの濡れ性が良くないのでしょうか?完成した接合部の予想される最終銀含有量について、ざっくりと計算してみると、その答えはすぐに明らかになります。 銀含有率2.5%のはんだ(Indalloy 151や163など)のボンディングライン厚(BLT)が(25、75ミクロン)で、メッキ厚が(3~9)ミクロンであると仮定しましょう。 (最近の顧客調査によると)メッキ厚は2~9ミクロンが一般的であり、平均は約3ミクロンです。
では、銀がすべて溶解したと仮定した場合、最終的な接合部の銀含有量はどれくらいになるのでしょうか?
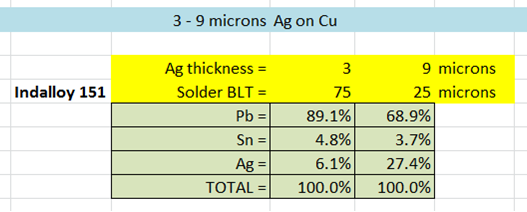
したがって、計算の結果、銀の含有率は6~27%であることが示された。27%という値は、この種のはんだ、そして実際にはほとんどのはんだにおいて、想定されるはんだ付け温度下での銀の溶解限界を大幅に超えている。非濡れ現象のメカニズムは明らかである。すなわち、はんだが不溶性の金属間化合物粒子で満たされてしまうと、もはや銀の表面を濡らすことができなくなるのである。
パワー半導体部品のサプライヤーへのメッセージは次のとおりです:
- 銀の厚さを一定かつ薄いレベルに維持してください。サプライヤーに対して、銀のスポットめっきに関する仕様をより厳格に設定してください。
- 入荷時の品質管理検査を見直し、銀の厚みや均一性において、支払った対価に見合った製品が確実に納入されるようにしてください。
- リードフレームの在庫を適切に管理し、生産体制をスリム化することで、薄い銀層を貫通して銅が拡散し、酸化する(はんだ付け性の低下やボイドの発生といった問題)といったリードフレームの寿命に関する問題が発生しないようにします。
別の選択肢(別種類のはんだへの切り替え)はありますが、その場合は、時間のかかる再認定手続きが必要になります。
いつものように、何かお手伝いが必要な場合は、お気軽にご連絡ください。
乾杯アンディ


