
Non è certo un segreto che i clienti del settore dei semiconduttori per il settore automobilistico stiano diventando sempre più esigenti. L’ambiente elettronico “sotto il cofano” è senza dubbio uno dei più difficili dal punto di vista termico al mondo. I componenti elettronici situati in prossimità del blocco motore possono essere sottoposti a condizioni estreme che vanno dal freddo gelido dell’inverno al caldo tropicale, con l’aggiunta della fonte di calore rappresentata dal motore a combustione interna adiacente.
Lo standard relativo al livello di sensibilità all’umidità (MSL) definito da JEDEC/IPC è stato sviluppato per tenere conto degli effetti di assorbimento dell’umidità e del “popcorning” dei materiali polimerici sovrastampati, ma il suo campo di applicazione è stato esteso per coprire una varietà di diverse situazioni di confezionamento e modalità di guasto. Lo standard ammette un certo grado di delaminazione, anche nelle condizioni MSL1 solitamente richieste dai clienti del settore dei semiconduttori per il settore automobilistico. Tuttavia, oggi la “tolleranza zero per la delaminazione” è la richiesta più comune da parte dei progettisti automobilistici. Per soddisfare questa esigenza, sia i produttori di materiali per sovrastampaggio che i fornitori di leadframe hanno lavorato su come azzerare la delaminazione. I produttori di leadframe hanno sviluppato una serie di approcci per i propri prodotti che migliorano l’adesione tra il metallo del leadframe stesso e il composto di sovrastampaggio. Solitamente, ciò avviene tramite la testurizzazione fisica e chimica del rame, utilizzando un processo come la formazione di ossido marrone.
Non sorprende che questa esigenza di miglioramento dell’adesione (AE) determini trattamenti del leadframe che sono in contrasto con la necessità di formare connessioni elettriche prive di vuoti e ad alta conduttività tra il die e il leadframe – in sostanza, compromette la saldabilità della preforma o della pasta saldante. Per ovviare a questo problema, i produttori di leadframe hanno sempre più adottato la tecnica della placcatura a punti in argento su rame, con spessori che vanno dai 2 ai 9 micron. Perché lo strato d’argento è così spesso, rispetto alla deposizione per sputtering sulla superficie del die? Semplicemente perché il rame si diffonde molto rapidamente nell’argento, quindi uno strato d’argento più spesso garantisce una maggiore durata di conservazione del leadframe. Si noti inoltre che la placcatura non offre un controllo di processo altrettanto accurato quanto lo sputtering, ma è molto più economica e veloce.
Di seguito è possibile vedere uno schema della pasta saldante stampata su uno di questi leadframe.
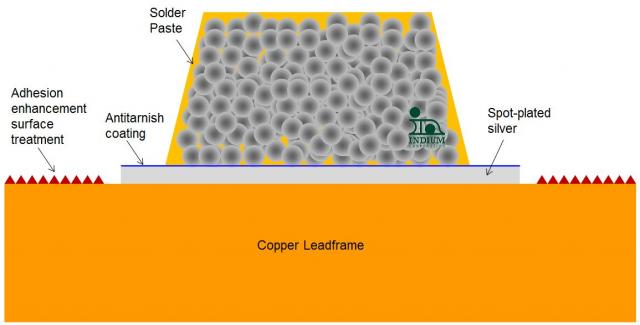
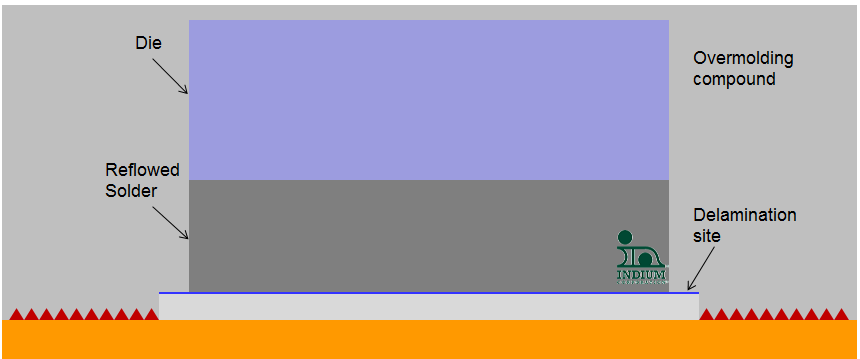
Una modalità di guasto emergente è quella della bagnabilità incompleta sul leadframe, che porta a guasti nei punti in cui la lega di saldatura non è riuscita a ricoprire completamente l’area placcata in argento – i cosiddetti “punti di delaminazione” – (vedi sotto). La finitura piatta, lucida e argentata non è una superficie adatta all’adesione dei composti di sovrastampaggio.
Allora, perché la lega di saldatura non bagna bene? La risposta diventa chiara abbastanza rapidamente quando si effettuano alcuni calcoli approssimativi sul contenuto finale previsto di argento nel giunto finito. Supponiamo che lo spessore della linea di giunzione (BLT) sia pari a (25,75 micron) per una lega di saldatura contenente il 2,5% di argento (come l’Indalloy 151 o 163) e che lo spessore del rivestimento sia compreso tra (3 e 9) micron. In base a un recente sondaggio tra i clienti, si osservano spessori di placcatura tipici compresi tra 2 e 9 micron, con una media di circa 3 micron.
Qual è quindi il contenuto di argento nel giunto finale, supponendo che tutto l’argento sia disciolto?
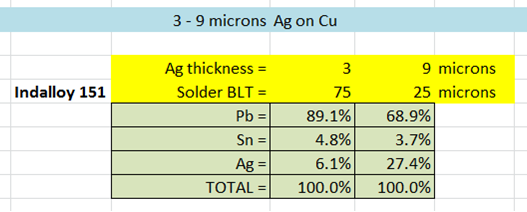
I calcoli dimostrano quindi che il contenuto di argento varia dal 6 al 27%. Il livello del 27% supera di gran lunga il limite di solubilità dell’argento in questi tipi di lega per saldatura e, di fatto, nella maggior parte delle leghe per saldatura, alle temperature di saldatura previste. Il meccanismo di non bagnabilità è chiaro: la lega per saldatura non è più in grado di bagnare l’argento una volta che si è riempita di particelle intermetalliche insolubili.
Il messaggio rivolto ai fornitori di componenti semiconduttori di potenza è il seguente:
- Mantenere lo spessore dell'argento a un livello costante e basso: definire specifiche più rigorose per la placcatura a punti in argento da parte del fornitore.
- Aggiorna la procedura di controllo qualità in entrata, in modo da avere la certezza di ricevere ciò per cui hai pagato in termini di spessore dell’argento e uniformità.
- Gestisci le scorte di leadframe in modo da ottimizzare la produzione ed evitare problemi legati alla durata dei leadframe causati dalla diffusione del rame attraverso il sottile strato d’argento e dalla conseguente ossidazione (problemi di saldabilità e formazione di vuoti).
Hai sì un'alternativa (passare a un altro tipo di saldatura), ma in tal caso dovrai affrontare una lunga procedura di riqualificazione.
Come sempre, non esitate a contattarmi se avete bisogno di aiuto.
Salute! Andy


