
No es ningún secreto que los clientes del sector de los semiconductores para automoción son cada vez más exigentes. El entorno electrónico «bajo el capó» es, sin duda, uno de los entornos con mayores exigencias térmicas del planeta. Los componentes electrónicos situados cerca del bloque del motor pueden estar sometidos a condiciones extremas que van desde el frío glacial del invierno hasta el calor tropical, a lo que se suma la fuente de calor adicional que supone el motor de combustión interna adyacente.
La norma sobre el nivel de sensibilidad a la humedad (MSL) de JEDEC/IPC se desarrolló para abarcar los efectos de absorción de humedad y de «popcorning» de los materiales sobremoldeados poliméricos, pero su uso se ha ampliado para cubrir una gran variedad de situaciones de encapsulado y modos de fallo. La norma permite un cierto grado de delaminación, incluso en las condiciones MSL1 que suelen exigir los clientes del sector de los semiconductores para automoción. Sin embargo, en la actualidad, la «tolerancia cero a la delaminación» es la exigencia más habitual por parte de los ingenieros de diseño del sector de la automoción. Para satisfacer esta necesidad, tanto los fabricantes de materiales de sobremoldeado como los proveedores de marcos de conductores han estado trabajando en cómo reducir la delaminación a cero. Los fabricantes de marcos de conexión han desarrollado diversos enfoques para sus productos que mejoran la adhesión entre el propio metal del marco de conexión y el compuesto de sobremoldeo. Por lo general, esto se lleva a cabo mediante la texturización física y química del cobre, utilizando un proceso como la formación de óxido marrón.
No es de extrañar que esta necesidad de mejorar la adhesión (AE) impulse tratamientos del marco de contactos que son contrarios a la necesidad de establecer conexiones eléctricas sin huecos y de alta conductividad entre el chip y el marco de contactos; en definitiva, afecta a la soldabilidad de la preforma o de la pasta de soldadura. Para sortear este problema, los fabricantes de marcos de conexión han recurrido cada vez más al recubrimiento puntual de plata sobre cobre, con espesores que oscilan entre 2 y 9 micras. ¿Por qué es tan gruesa la capa de plata, en comparación con la pulverización catódica de plata sobre la superficie del chip? Simplemente porque el cobre se difunde muy rápidamente en la plata, por lo que una capa de plata más gruesa proporciona una vida útil más larga al marco de conexiones. Cabe señalar también que el recubrimiento no permite un control del proceso tan preciso como la pulverización catódica, pero es mucho más barato y rápido.
A continuación puedes ver un esquema de la pasta de soldadura impresa sobre una de estas placas de conexión.
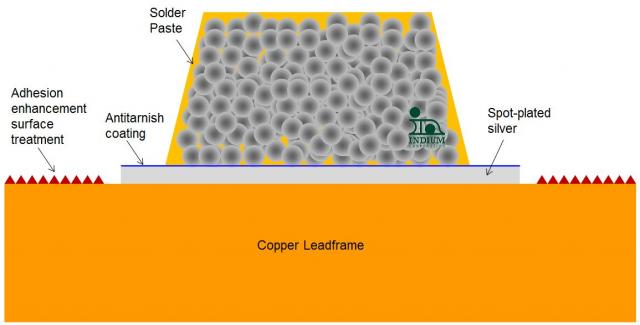
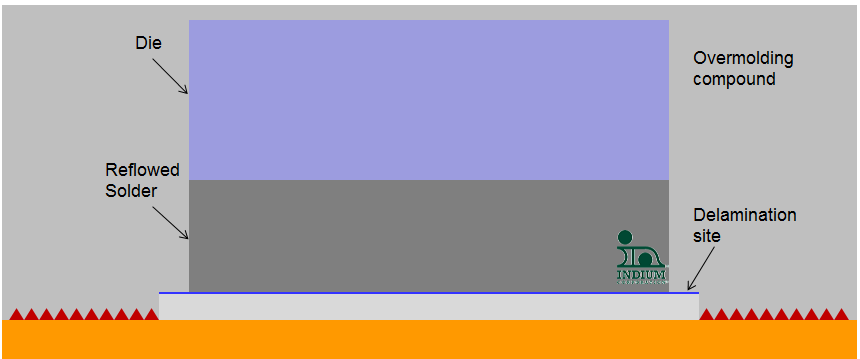
Un modo de fallo emergente es el de humectación incompleta sobre la estructura de contactos, lo que provoca fallos en los puntos en los que la soldadura no ha fluido completamente sobre la zona plateada —«puntos de delaminación»— (véase más abajo). El acabado plateado, liso y brillante no es una superficie adecuada para que se adhieran los compuestos de sobremoldeo.
Entonces, ¿por qué la soldadura no humecta bien? La respuesta queda clara enseguida cuando se hacen unos cálculos aproximados del contenido final de plata que se espera que tenga la unión terminada. Supongamos que el espesor de la línea de unión (BLT) es de (25,75 micras) para una soldadura que contiene un 2,5 % de plata (como Indalloy 151 o 163) y que el espesor del recubrimiento es de (3-9) micras. Según una encuesta reciente a clientes, se observan espesores de recubrimiento típicos de entre 2 y 9 micras, con una media de alrededor de 3 micras.
Entonces, ¿cuál es el contenido de plata de la junta final, suponiendo que toda la plata se haya disuelto?
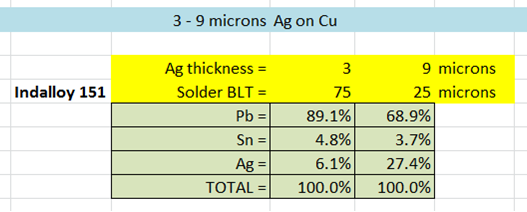
Por lo tanto, los cálculos muestran que el contenido de plata oscila entre el 6 % y el 27 %. El nivel del 27 % supera con creces el límite de solubilidad de la plata en este tipo de soldaduras y, de hecho, en la mayoría de ellas, a las temperaturas de soldadura previstas. El mecanismo de la falta de humectación es claro: la soldadura ya no puede humectar la plata una vez que esta se ha llenado de partículas intermetálicas insolubles.
El mensaje para los proveedores de componentes semiconductores de potencia es:
- Mantén el espesor de la capa de plata en un nivel bajo y constante: establece unas especificaciones más estrictas con tu proveedor en cuanto al recubrimiento puntual de plata.
- Actualiza tu proceso de control de calidad de entrada para asegurarte de que recibes lo que has pagado en cuanto al espesor de la plata y la uniformidad.
- Gestiona el stock de marcos de conexión para optimizar el funcionamiento y evitar problemas relacionados con la vida útil de los mismos, como la difusión del cobre a través de la fina capa de plata y su oxidación (problemas de soldabilidad y formación de huecos).
Tienes una alternativa (cambiar a otro tipo de soldadura), pero entonces tendrás que pasar por un largo proceso de recertificación.
Como siempre, no dudes en ponerte en contacto conmigo si necesitas ayuda.
Salud Andy


