
众所周知,汽车半导体客户的要求正变得越来越高。可以说,“引擎盖下”的电子设备所处的环境是地球上热应力最大的环境之一。靠近发动机缸体的电子设备可能面临从严寒的冬季到热带高温的极端温度变化,此外还有相邻内燃机带来的额外热源。
JEDEC/IPC制定的湿度敏感度等级(MSL)标准最初旨在涵盖聚合物包覆成型材料的吸湿和“爆米花”效应,但其应用范围已扩展至各种不同的封装情况和失效模式。 该标准确实允许一定程度的分层,即使在汽车半导体客户通常要求的MSL1条件下也是如此。然而,如今“分层零容忍”已成为汽车设计领域最常见的要求工程师 。为了满足这一需求,包覆成型材料制造商和引线框架供应商一直在致力于实现分层为零。 引线框架制造商针对其产品开发了多种方案,以增强引线框架金属本身与包覆成型材料之间的粘合性化合物 。通常,这通过铜表面的物理和化学纹理化处理来实现,例如采用棕氧化膜形成工艺。
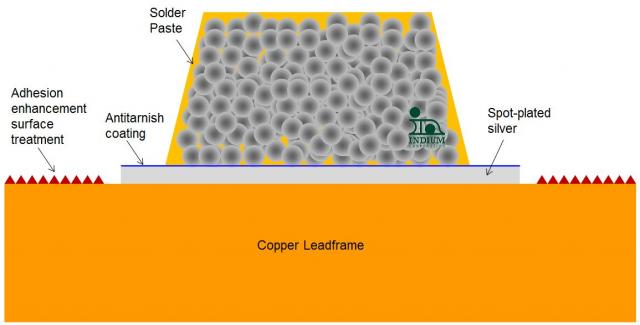
毫不奇怪,这种增强附着力(AE)的需求,导致了与形成无空洞 ——即在芯片 与引线框架之间建立高导电性电气连接——的需求背道而驰的引线框架处理工艺;简而言之,这会干扰预成型件或焊膏的可焊性 。为了解决这一问题,引线框架制造商越来越多地采用在铜表面进行点镀银的工艺,镀层厚度在2至9微米之间。 与在芯片 表面进行银溅射相比,为什么银层要这么厚?原因很简单:铜会非常迅速地向银中扩散,因此更厚的银层能延长引线框架的保质期。另外需要注意的是,电镀工艺的控制精度虽不如溅射工艺,但成本更低且速度更快。
您可以在(下图)中看到焊膏印刷在其中一个引线框上的示意图。
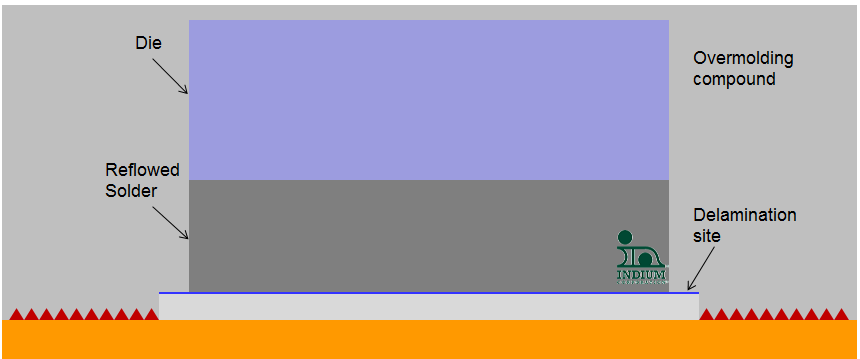
一种新兴的失效模式是焊料在引线框架上未完全润湿 ,导致焊料未能完全覆盖镀银区域的位置发生失效——即“分层点”(如下图所示)。平坦、光亮的镀银表面并不适合作为包覆成型化合物 的粘接基面。
那么,为什么焊料润湿 效果不佳呢?只要对成品焊点的预期最终银含量进行一些粗略估算,答案就很快显而易见了。 假设某种含2.5%银的焊料(如Indalloy 151或163)的焊缝厚度(BLT)为(25,75微米),镀层厚度为(3-9)微米 。根据最近的一项客户调查,典型的镀层厚度通常在2-9微米之间,平均值约为3微米。
那么,假设所有银都已溶解,最终接头中的银含量是多少?
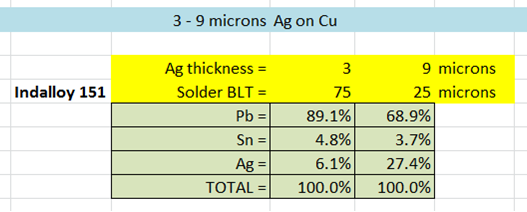
因此,计算结果表明,其银含量在6%至27%之间。27%这一含量远超此类焊料(实际上也包括大多数焊料)在预期焊接温度下的银溶解度极限。非润湿 的机制很明确:一旦焊料中充满了不溶性的金属间化合物颗粒,焊料就无法再润湿银表面。
向功率半导体元器件供应商传达的信息是:
- 将镀银层厚度维持在一致且较低的水平:对供应商提供的镀银点镀工艺制定更严格的技术规范。
- 请更新您的进货质量控制检查流程,以确保您所收到的产品在银层厚度和一致性方面确实物有所值。
- 管理引线框架库存,以实现精益生产,从而避免因铜从薄银层中扩散并氧化而导致的引线框架使用寿命问题(可焊性 /空洞率 problems)。
您确实有另一种选择(改用另一种焊料),但这样一来就得经历一个漫长的重新认证程序。
一如既往,如果您需要帮助,请随时联系我。
干杯安迪


