
汽車半導體客戶的要求日益嚴苛,這已不是什麼秘密。可以說,「引擎蓋下」的電子元件所處的環境,是地球上熱應力最嚴苛的環境之一。靠近引擎本體的電子元件可能面臨從嚴寒的冬季到熱帶高溫等極端溫度變化,再加上鄰近的內燃機所產生的額外熱源。
JEDEC/IPC 制定的濕度敏感等級(MSL)標準,最初是為了涵蓋聚合物包覆成型材料的吸濕及「爆米花效應」,但其應用範圍已擴展至涵蓋各種不同的封裝情境與失效模式。 該標準確實允許一定程度的剝離現象,即使在汽車半導體客戶通常要求的 MSL1 條件下亦然。然而,如今「剝離零容忍」已成為汽車設計工程師最常見的要求。為了滿足此需求,包覆成型材料製造商與引線框架供應商皆致力於探索如何將剝離現象降至零。 引線框製造商針對其產品開發了多種方法,以增強引線框金屬本身與包覆成型化合物之間的黏合力。通常,這會透過對銅材進行物理與化學表面處理來實現,例如採用形成褐色氧化層等製程。
毫不意外地,這種提升黏著力(AE)的需求,促使引線框的處理方式與在晶片與引線框之間形成無氣孔、高導電性的電氣連接這一需求背道而馳——簡而言之,這會影響預成型件或焊錫膏的可焊性。 為解決此問題,引線框製造商已日益轉向採用在銅表面進行銀點鍍工藝,鍍層厚度介於 2 至 9 微米之間。 相較於在晶片表面進行銀濺鍍,為何這裡的銀層要這麼厚?原因很簡單:銅會非常迅速地擴散到銀層中,因此較厚的銀層能延長引線框的保存期限。此外,鍍層工藝的製程控制雖不如濺鍍精準,但成本更低且速度更快。
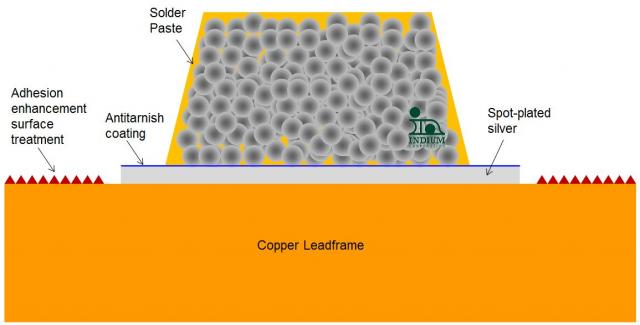
您可以在下方看到一幅示意圖,顯示焊膏被印刷在其中一個引線框架上的情況。
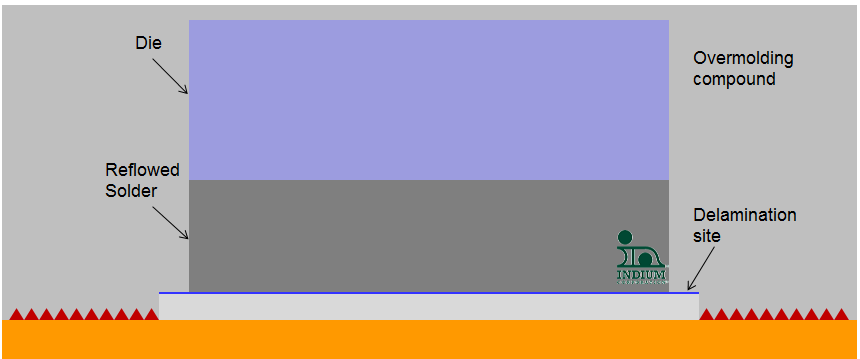
一種新興的失效模式是引線框架上的潤濕不完全,導致焊料未能完全流過鍍銀區域之處發生失效——即「分層點」——(如下圖所示)。這種平坦、光亮的鍍銀表面,並非適合包覆成型材料進行黏合的表面。
那麼,為什麼焊料無法良好潤濕呢?只要對成品接頭的預期最終銀含量進行一些粗略估算,答案便會立刻明朗。 假設某種含 2.5% 銀(例如 Indalloy 151 或 163)的焊料,其焊料層厚度(BLT)為 (25,75 微米),而鍍層厚度為 (3-9) 微米。 根據最近的一項客戶調查,常見的鍍層厚度約為 2 至 9 微米,平均值約為 3 微米。
那麼,假設所有銀都已溶解,最終接合處的銀含量是多少呢?
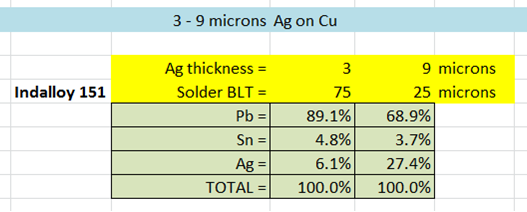
因此,計算結果顯示,其銀含量介於 6% 至 27% 之間。27% 的含量已遠遠超出此類焊料(事實上也包括大多數焊料)在預期焊接溫度下的銀溶解度極限。不潤濕的機制很明確:一旦焊料中充滿了不溶性的金屬間化合物顆粒,焊料便無法再潤濕銀表面。
給功率半導體元件供應商的信息是:
- 將銀層厚度維持在一致且較低的水平:針對供應商的銀點鍍工藝,制定更嚴格的規格要求。
- 請更新您的進貨品質控制檢驗程序,以確保您所收到的產品在銀的厚度與一致性方面,確實符合您所支付的價格。
- 妥善管理引線框庫存,以實現更精簡的營運,避免因銅透過薄銀層擴散並氧化而導致的引線框使用壽命問題(如可焊性/氣孔問題)。
您確實有另一種選擇(改用其他類型的焊料),但這樣一來,您就得經歷冗長的重新認證程序。
一如往常,若您需要協助,請隨時與我聯繫。
乾杯安迪


