
Es ist kein Geheimnis, dass die Anforderungen der Kunden im Bereich der Automobilhalbleiter immer höher werden. Die elektronische Umgebung „unter der Motorhaube“ ist wohl eine der thermisch anspruchsvollsten Umgebungen der Welt. Elektronik in der Nähe des Motorblocks kann extremen Temperaturschwankungen ausgesetzt sein, die von eisiger Winterkälte bis hin zu tropischer Hitze reichen, wobei der angrenzende Verbrennungsmotor eine zusätzliche Wärmequelle darstellt.
Der MSL-Standard (Moisture Sensitivity Level) von JEDEC/IPC wurde ursprünglich entwickelt, um die Feuchtigkeitsaufnahme und den „Popcorning“-Effekt bei polymeren Umspritzmaterialien zu erfassen, wurde jedoch im weiteren Verlauf auf eine Vielzahl unterschiedlicher Verpackungssituationen und Ausfallarten ausgeweitet. Der Standard lässt zwar ein gewisses Maß an Delaminierung zu, selbst unter den MSL1-Bedingungen, die üblicherweise von Kunden aus der Automobilhalbleiterbranche gefordert werden. Mittlerweile ist jedoch „Nulltoleranz gegenüber Delaminierung“ die häufigste Anforderung von Konstrukteuren in der Automobilindustrie. Um diesem Bedarf gerecht zu werden, arbeiten sowohl Hersteller von Umspritzmaterialien als auch Lieferanten von Leiterrahmen daran, die Delaminierung auf Null zu reduzieren. Leadframe-Hersteller haben verschiedene Ansätze für ihre Produkte entwickelt, die die Haftung zwischen dem Leadframe-Metall selbst und der Umspritzmasse verbessern. In der Regel erfolgt dies durch physikalische und chemische Strukturierung des Kupfers, beispielsweise durch die Bildung von braunem Oxid.
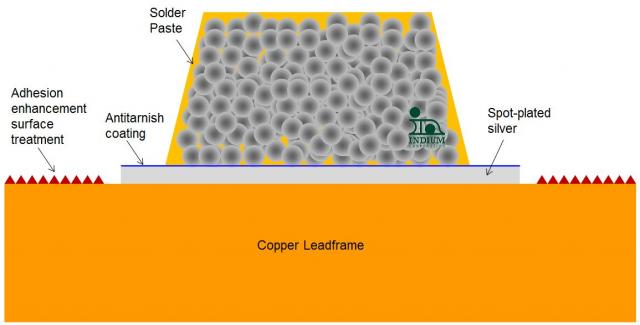
Es ist keine Überraschung, dass diese Notwendigkeit einer verbesserten Haftung (AE) zu Behandlungen des Leadframes führt, die im Widerspruch zu der Anforderung stehen, porenfreie, hochleitfähige elektrische Verbindungen zwischen dem Chip und dem Leadframe herzustellen – im Grunde beeinträchtigt dies die Lötbarkeit der Vorform oder der Lötpaste. Um dieses Problem zu umgehen, setzen Leadframe-Hersteller zunehmend auf das punktuelle Aufbringen einer Silberschicht auf Kupfer mit Schichtdicken zwischen 2 und 9 Mikrometern. Warum ist die Silberschicht im Vergleich zum Silbersputtern auf die Chipoberfläche so dick? Ganz einfach, weil Kupfer sehr schnell in das Silber diffundiert, sodass eine dickere Silberschicht zu einer längeren Lagerfähigkeit des Leadframes führt. Zu beachten ist außerdem, dass die Galvanisierung keine so gute Prozesskontrolle bietet wie das Sputtern, dafür aber wesentlich kostengünstiger und schneller ist.
Unten sehen Sie eine schematische Darstellung der Lötpaste, die auf einen dieser Leadframes aufgedruckt wurde.
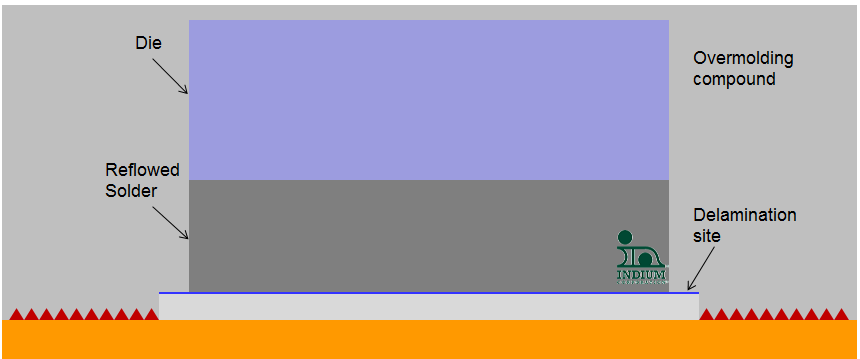
Ein neu auftretender Ausfallmodus ist die unvollständige Benetzung des Leadframes, was zu Ausfällen an den Stellen führt, an denen das Lot den versilberten Bereich nicht vollständig überflutet hat – „Delaminationsstellen“ – (siehe unten). Die flache, glänzende Silberoberfläche eignet sich nicht als Haftuntergrund für Umspritzmassen.
Warum benetzt das Lot also nicht gut? Die Antwort wird ziemlich schnell klar, wenn man ein paar grobe Berechnungen zum erwarteten endgültigen Silbergehalt der fertigen Lötstelle anstellt. Nehmen wir an, die Bondlinienstärke (BLT) beträgt (25,75 Mikrometer) bei einem Lot mit 2,5 % Ag (wie z. B. Indalloy 151 oder 163) und die Beschichtungsdicke liegt bei (3–9) Mikrometern. Typische Beschichtungsdicken von 2–9 Mikrometern sind laut einer aktuellen Kundenumfrage zu beobachten, wobei der Mittelwert bei etwa 3 Mikrometern liegt.
Wie hoch ist also der Silbergehalt der fertigen Verbindung, wenn man davon ausgeht, dass das gesamte Silber aufgelöst ist?
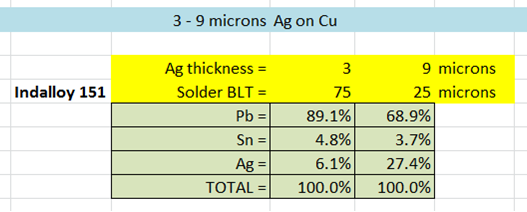
Die Berechnungen zeigen daher, dass der Silberanteil zwischen 6 und 27 % liegt. Der Wert von 27 % liegt deutlich über der Löslichkeitsgrenze von Silber in diesen Lötzinnsorten – und tatsächlich auch in den meisten Lötzinnsorten – bei den zu erwartenden Löttemperaturen. Der Mechanismus der Nichtbenetzung ist klar: Lötzinn kann Silber nicht mehr benetzen, sobald es mit unlöslichen intermetallischen Partikeln gesättigt ist.
Die Botschaft an die Anbieter von Leistungshalbleiterkomponenten lautet:
- Halten Sie die Silberschichtdicke auf einem gleichbleibend niedrigen Niveau: Legen Sie gegenüber Ihrem Lieferanten strengere Vorgaben für die Silber-Spot-Beschichtung fest.
- Passen Sie Ihre Eingangskontrolle an, damit Sie sicher sein können, dass Sie in Bezug auf Silberdicke und Gleichmäßigkeit das erhalten, wofür Sie bezahlt haben.
- Verwalten Sie den Leadframe-Bestand so, dass Sie schlanker arbeiten und keine Probleme mit der Lebensdauer der Leadframes auftreten, bei denen Kupfer durch die dünne Silberschicht diffundiert und oxidiert (Probleme mit der Lötbarkeit bzw. Hohlraumbildung).
Sie haben zwar eine Alternative (die Umstellung auf eine andere Lötzinnsorte), doch dann steht Ihnen ein langwieriges Neuqualifizierungsverfahren bevor.
Wie immer können Sie sich gerne an mich wenden, wenn Sie Hilfe benötigen.
Zum Wohl! Andy


