
Parte 5: Pads definidos pela máscara de solda vs. pads definidos pelo cobre (não definidos pela máscara de solda)
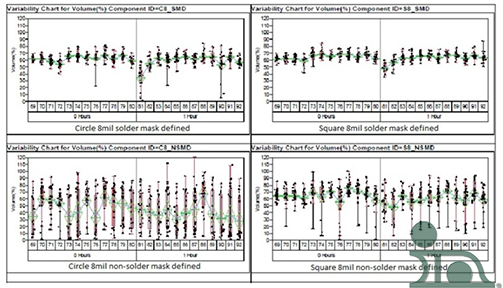
Figura 1.
Na última discussão, avaliámos estatisticamente e concluímos que as aberturas quadradas com cantos arredondados proporcionavam depósitos de pasta mais consistentes (com menor desvio padrão) do que as aberturas circulares com a mesma relação de área (círculo e quadrado de 8 mil, com estêncil de 4 mil de espessura, correspondem ambos a uma relação de área de 0,50). A Figura 1 revela que podemos melhorar os nossos resultados alterando a localização da máscara de solda em relação ao pad da placa de circuito impresso — utilizando pads definidos pela máscara de solda ou não definidos pela máscara de solda (por vezes referidos como definidos pelo cobre).
Os diagramas de caixa representam a eficiência de transferência em percentagem volumétrica no eixo y; são apresentados quatro gráficos distintos que representam círculos e quadrados de 8 mil. Note-se que os dois gráficos inferiores mostram uma libertação irregular e inconsistente da pasta nos pads não definidos por máscara de solda ou definidos por cobre, tanto para os círculos como para os quadrados. Os diagramas de caixa superiores ilustram uma melhoria dramática (distribuição muito mais compacta, com muito menos valores atípicos) tanto para os círculos como para os quadrados com pads definidos por máscara de solda. Os melhores resultados foram observados no quadrado (cantos arredondados), definido por máscara de solda, apresentando uma distribuição muito compacta e sem valores atípicos.
Estes resultados foram confirmados em vários ensaios, tanto a nível interno como junto dos clientes. Note-se que a nossa análise se centra na otimização da impressão com estêncil ultrafino; no caso de aberturas maiores (>12 mil), poderá haver pouca ou nenhuma diferença.
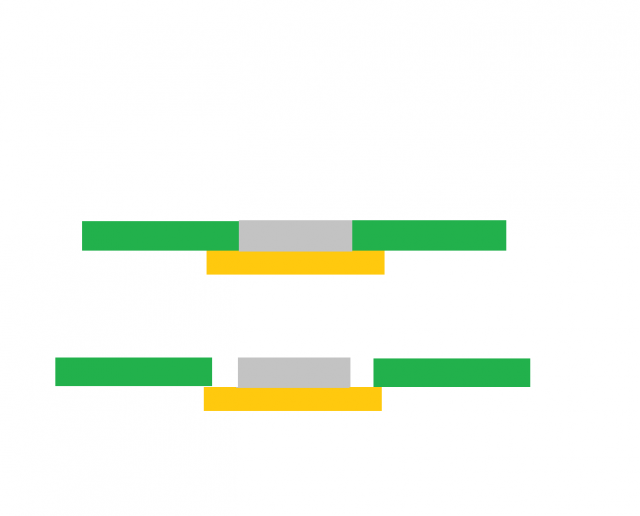
Figura 2.
Porquê, perguntar-se-á?
A Figura 2 ilustra um depósito de pasta em pads definidos por máscara (em cima) e definidos por cobre (em baixo). A libertação da pasta da abertura do estêncil é facilitada pela adesão da pasta de solda ao pad da placa de circuito impresso. Essa adesão ajuda a puxar a pasta de solda para fora da abertura do estêncil à medida que a placa de circuito impresso é afastada do estêncil. Em aberturas mais pequenas, a área de superfície disponível para que essa adesão ocorra é muito reduzida. As paredes da própria máscara de solda aumentam a área de superfície total à qual a pasta de solda pode aderir. O aumento da área de superfície ajuda a puxar a pasta de solda para fora da abertura do estêncil. A redução das aberturas do estêncil anularia obviamente este efeito, mas, como a relação de área já é muito baixa (0,50 para uma abertura de 8 mil e um estêncil com 4 mil de espessura), na maioria das vezes as aberturas mais pequenas são impressas na proporção de um para um, ou mesmo um pouco maiores.
Estamos a chegar ao fim da nossa série sobre otimização de processos; a próxima parte, dedicada à impressão com estêncil, abordará o tamanho das partículas. A última parte tratará da definição do perfil de refluxo.


