
Parte 5: Pads definidos por máscara de soldadura frente a pads definidos por cobre (no definidos por máscara de soldadura)
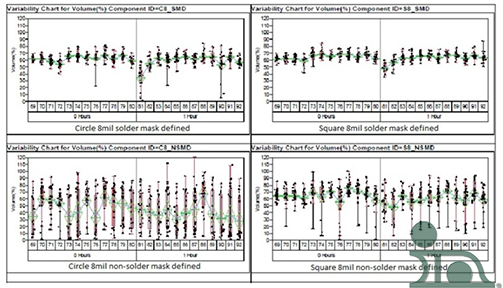
Figura 1.
En el último análisis, evaluamos estadísticamente y llegamos a la conclusión de que las aberturas cuadradas con esquinas redondeadas proporcionaban depósitos de pasta más uniformes (con menor desviación estándar) que las aberturas circulares con la misma relación de área (un círculo y un cuadrado de 8 mil, con una plantilla de 4 mil de grosor, equivalen ambos a una relación de área de 0,50). La figura 1 muestra que podemos mejorar nuestros resultados cambiando la ubicación de la máscara de soldadura con respecto a la almohadilla de la placa de circuito impreso, utilizando almohadillas definidas por la máscara de soldadura o no definidas por ella (lo que a veces se denomina «definidas por cobre»).
Los diagramas de caja representan la eficiencia de transferencia en porcentaje de volumen en el eje y; se muestran cuatro gráficos independientes que representan círculos y cuadrados de 8 mil. Obsérvese que los dos gráficos inferiores muestran una liberación de pasta errática e inconsistente en las almohadillas no definidas por máscara de soldadura o definidas por cobre, tanto para los círculos como para los cuadrados. Los diagramas de caja superiores ilustran una mejora espectacular (una distribución mucho más ajustada y con muchos menos valores atípicos) tanto para los círculos como para los cuadrados con almohadillas definidas por máscara de soldadura. Los mejores resultados se obtuvieron con el cuadrado (esquinas redondeadas), definido por máscara de soldadura, que proporcionó una distribución muy ajustada y sin valores atípicos.
Estos resultados se han confirmado en varios ensayos, tanto internos como realizados con clientes. Cabe señalar que nuestro análisis se centra en la optimización de la impresión con plantillas ultrafinas; en el caso de aberturas más grandes (>12 mil), la diferencia puede ser mínima o inexistente.
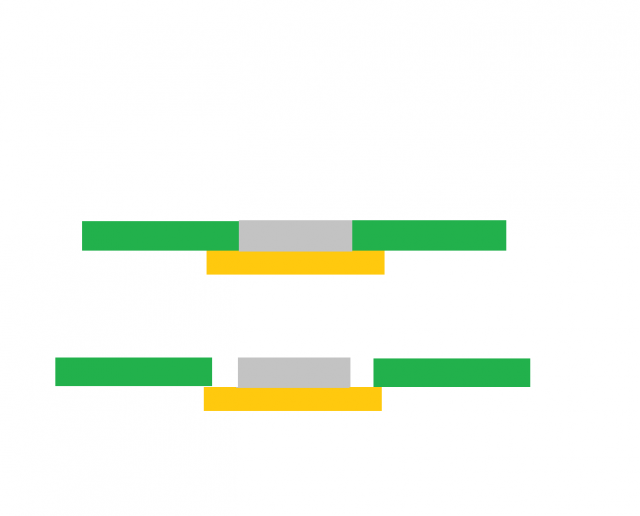
Figura 2.
¿Por qué?, te preguntarás.
La figura 2 ilustra un depósito de pasta sobre almohadillas definidas por máscara (arriba) y definidas por cobre (abajo). La salida de la pasta de soldadura por la abertura de la plantilla se ve facilitada por la adhesión de la pasta de soldadura a la almohadilla de la placa de circuito impreso. Esta adhesión ayuda a extraer la pasta de soldadura de la abertura de la plantilla a medida que la placa de circuito impreso se retira de la plantilla. En el caso de aberturas más pequeñas, la superficie disponible para que se produzca esta adhesión es muy reducida. Las propias paredes de la máscara de soldadura aumentan la superficie total a la que puede adherirse la pasta de soldadura. El aumento de la superficie facilita la extracción de la pasta de soldadura de la abertura de la plantilla. La reducción del tamaño de las aberturas de la plantilla anularía obviamente este efecto, pero, dado que la relación de superficie ya es muy baja (0,50 para una abertura de 8 mil y una plantilla de 4 mil de grosor), lo más habitual es que las aberturas más pequeñas se impriman a escala 1:1, o incluso un poco más grandes.
Estamos llegando al final de nuestra serie sobre la optimización de procesos; en la próxima entrega, dedicada a la impresión con plantilla, se abordará el tamaño de las partículas. La última entrega tratará sobre la elaboración de perfiles de reflujo.


