
第 5 部分:阻焊層定義與銅層定義(非阻焊層定義)焊盤
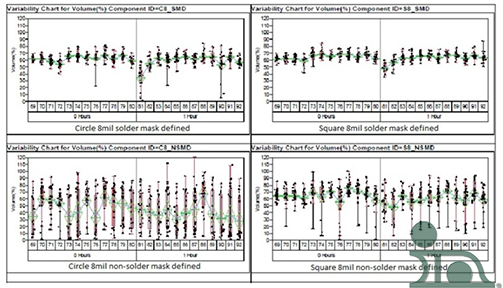
圖 1.
在上一場討論中,我們透過統計分析得出結論:相較於相同面積比的圓形開口(8mil 的圓形與正方形開口,搭配 4mil 厚的網版,兩者面積比皆為 0.50),帶有圓角的正方形開口能提供更一致(標準差較小)的焊膏沉積效果。 圖 1 顯示,透過調整阻焊層相對於 PCB 焊盤的位置——即採用由阻焊層界定的焊盤,或非由阻焊層界定的(有時稱為由銅層界定的)焊盤——我們可以改善測試結果。
這些箱線圖以 y 軸顯示體積百分比的轉移效率;圖中呈現四張獨立圖表,分別代表 8mil 的圓形與方形焊盤。 請注意,最下方的兩張圖表顯示,無論是圓形還是方形,若使用未經阻焊層定義或未經銅層定義的焊盤,其焊膏釋放情況均呈現不穩定且不一致的狀態。最上方的箱線圖則顯示,對於經阻焊層定義的焊盤,無論是圓形還是方形,其表現均有顯著改善(分佈更為緊湊,離群值大幅減少)。其中,表現最佳的是經阻焊層定義的方形焊盤(帶圓角),其分佈極為緊湊且無離群值。
這些結果已在多項試驗中得到證實,包括內部測試及與客戶合作的測試。請注意,我們的討論重點在於超細網版印刷的優化;對於較大的開口(>12mil),差異可能微乎其微或根本沒有。
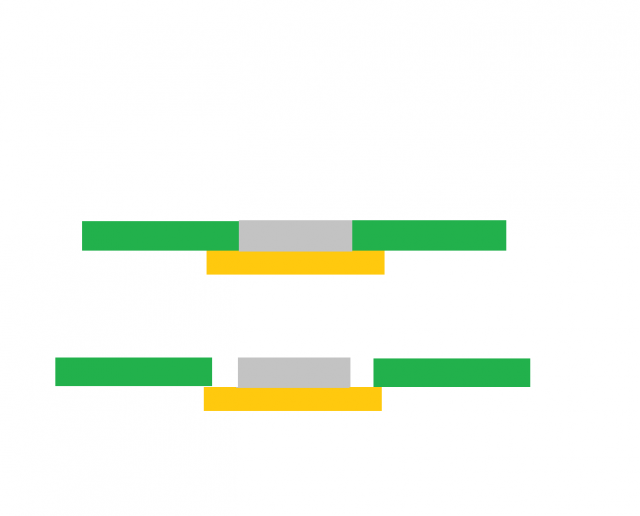
圖 2.
你可能會問:為什麼呢?
圖 2 展示了在光罩定義(上)與銅箔定義(下)的焊盤上,焊膏的沉積狀況。焊膏從網版開口處釋放的過程,會受到焊膏與印刷電路板(PWB)焊盤之間黏附力的輔助。當印刷電路板從網版上降下時,這種黏附力有助於將焊膏從網版開口處拉出。然而,當開口尺寸較小時,可供此黏附作用發生的表面積便非常有限。 阻焊層本身的壁面增加了焊錫膏可附著的總表面積。 增加的表面積有助於將焊錫膏從網版開口處拉出。雖然縮小網版開口顯然會抵消此效果,但由於面積比已非常低(8mil 開口搭配 4mil 厚網版時為 0.50),因此大多數情況下,較小的開口仍會以一比一的比例印刷,甚至會稍大一些。
我們關於製程優化的系列文章即將進入尾聲;下一篇關於模板印刷的文章將探討顆粒尺寸。最後一篇則會探討回流焊接輪廓控制。


