
第5部:ソルダーマスク定義パッドと銅定義(ソルダーマスク非定義)パッド
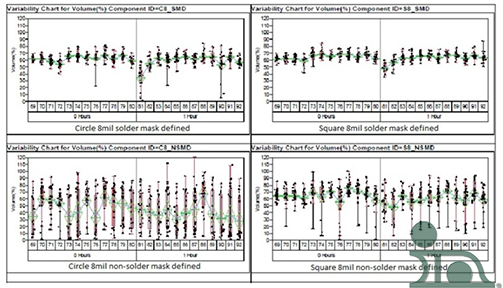
図1.
前回の議論では、統計的な評価を行った結果、同じ面積比(8milの円形および正方形、厚さ4milのステンシルはいずれも面積比0.50に相当)の円形開口部に比べ、角が丸みを帯びた正方形の開口部の方が、より一貫性のある(標準偏差の小さい)ペースト塗布が得られるという結論に達しました。 図1は、PCBパッドに対するソルダーマスクの位置を変更することで、結果を改善できることを示しています。具体的には、ソルダーマスクで定義されたパッドを使用するか、あるいはソルダーマスクで定義されていない(銅箔で定義されたとも呼ばれる)パッドを使用するかによって、結果が向上します。
箱ひげ図では、Y軸に体積パーセントでの転写効率が示されています。8ミルサイズの円形および正方形のパッドについて、4つの別々のグラフが示されています。 下段の2つのグラフでは、円および正方形のいずれにおいても、ソルダーマスクで定義されていないパッドや銅で定義されたパッドにおいて、ペーストの放出が不安定で一貫性を欠いていることがわかります。上段の箱ひげ図では、ソルダーマスクで定義されたパッドを用いた場合、円および正方形のいずれにおいても劇的な改善(分布がはるかに狭く、外れ値が大幅に減少)が見られます。最も良好な結果は、ソルダーマスクで定義された正方形(角が丸い)で得られ、分布が非常に狭く、外れ値も全く見られませんでした。
これらの結果は、社内および顧客との複数の試験において確認されています。なお、本稿では超微細ステンシル印刷の最適化に焦点を当てています。開口径が大きい場合(>12mil)では、その差はほとんどないか、あるいは全くない可能性があります。
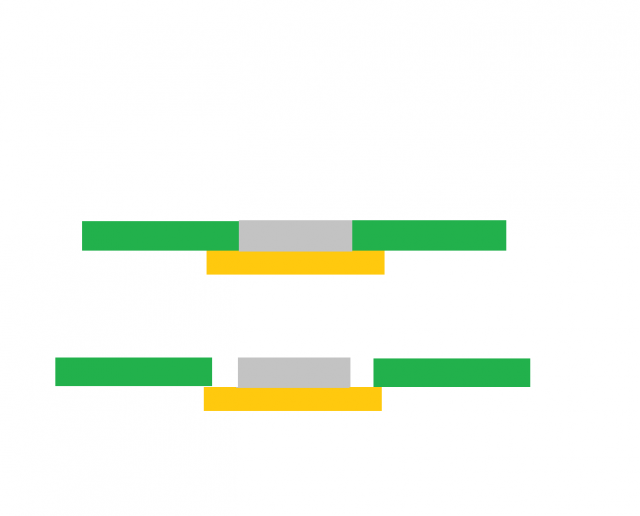
図2.
「なぜ?」と疑問に思うかもしれません。
図2は、マスクで定義されたパッド(上)と銅で定義されたパッド(下)へのペーストの付着状態を示しています。ステンシルの開口部からのペーストの放出は、はんだペーストとプリント基板(PWB)のパッドとの付着によって促進されます。この付着力により、PWBがステンシルから引き下げられる際、はんだペーストが開口部から引き抜かれるのを助けます。開口部が小さくなると、この付着が生じる表面積はごくわずかになります。 ソルダーマスク自体の壁面が、はんだペーストが付着する総表面積に加わります。 表面積の増加は、ステンシルの開口部からはんだペーストを引き抜くのに役立ちます。ステンシルの開口部を縮小すると、当然この効果は失われますが、面積比がすでに非常に低い(開口部8mil、ステンシル厚さ4milの場合、0.50)ため、多くの場合、より小さな開口部は1対1、あるいはそれよりわずかに大きく印刷されます。
プロセス最適化に関する連載も終盤に差し掛かりました。次回の「ステンシル印刷」に関する記事では、粒子サイズについて取り上げます。最終回では、リフロープロファイリングについて解説します。


