
Partie 5 : Pastilles définies par le masque de soudure vs pastilles définies par le cuivre (non définies par le masque de soudure)
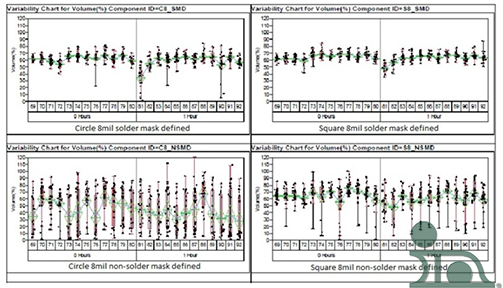
Figure 1.
Lors de la dernière discussion, nous avons procédé à une évaluation statistique et conclu que les ouvertures carrées aux angles arrondis permettaient d’obtenir des dépôts de pâte plus homogènes (avec un écart-type moindre) que les ouvertures circulaires présentant le même rapport de surface (un cercle et un carré de 8 mils, avec un pochoir de 4 mils d’épaisseur, correspondent tous deux à un rapport de surface de 0,50). La figure 1 montre que nous pouvons améliorer nos résultats en modifiant la position du masque de soudure par rapport au plot du circuit imprimé, en utilisant soit des plots définis par le masque de soudure, soit des plots non définis par le masque de soudure (parfois appelés « définis par le cuivre »).
Les diagrammes en boîte-barre représentent l'efficacité de transfert en pourcentage volumique sur l'axe des y ; on y voit quatre graphiques distincts correspondant à des cercles et des carrés de 8 mil. On remarque que les deux graphiques du bas montrent un dépôt de pâte irrégulier et incohérent pour les pastilles non définies par un masque de soudure ou définies par du cuivre, tant pour les cercles que pour les carrés. Les diagrammes en boîte du haut illustrent une amélioration spectaculaire (distribution beaucoup plus serrée, nettement moins de valeurs aberrantes) tant pour les cercles que pour les carrés dont les pastilles sont définies par un masque de soudure. Les meilleurs résultats ont été obtenus avec le carré (coins arrondis), défini par un masque de soudure, qui présente une distribution très serrée et aucune valeur aberrante.
Ces résultats ont été confirmés lors de plusieurs essais, tant en interne qu'auprès de nos clients. Il convient de noter que notre analyse porte spécifiquement sur l'optimisation de l'impression au pochoir ultrafin ; pour les ouvertures plus grandes (> 12 mil), la différence peut être minime, voire inexistante.
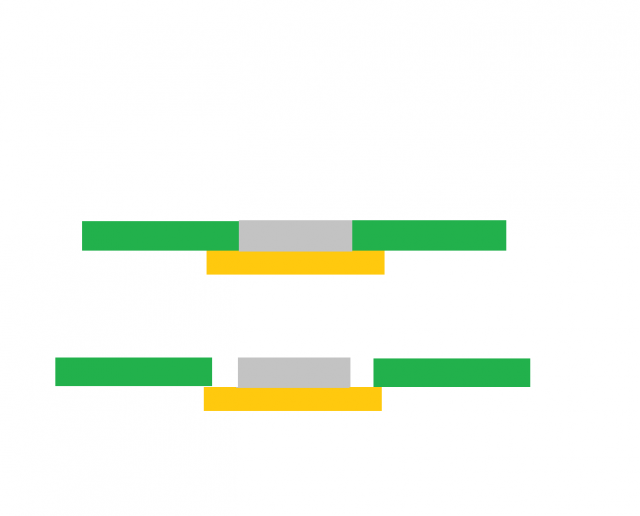
Figure 2.
Pourquoi, me direz-vous ?
La figure 2 illustre un dépôt de pâte sur des pastilles définies par un masque (en haut) et par du cuivre (en bas). La libération de la pâte à souder par l’ouverture du pochoir est facilitée par l’adhérence de la pâte à souder à la pastille du circuit imprimé. Cette adhérence contribue à extraire la pâte à souder de l’ouverture du pochoir lorsque le circuit imprimé est abaissé hors du pochoir. La surface disponible pour cette adhérence est très réduite lorsque les ouvertures sont plus petites. Les parois du masque de soudure lui-même viennent s'ajouter à la surface totale sur laquelle la pâte à souder peut adhérer. Cette surface accrue facilite l’extraction de la pâte à souder de l’ouverture du pochoir. Une réduction de la taille des ouvertures du pochoir annulerait évidemment cet effet ; cependant, comme le rapport de surface est déjà très faible (0,50 pour une ouverture de 8 mils et un pochoir de 4 mils d’épaisseur), les ouvertures plus petites sont le plus souvent imprimées à l’échelle 1:1, voire légèrement plus grandes.
Nous arrivons au terme de notre série consacrée à l'optimisation des processus ; le prochain volet, consacré à l'impression au pochoir, portera sur la taille des particules. Le dernier volet traitera du profilage de refusion.


