
Parte 5: Pad definiti dalla maschera di saldatura vs. pad definiti dal rame (non definiti dalla maschera di saldatura)
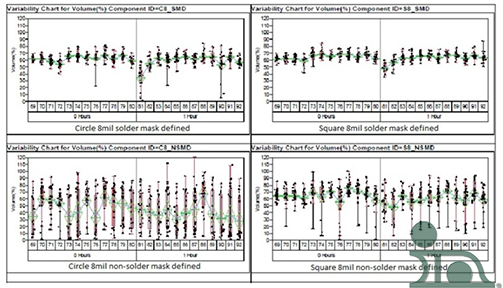
Figura 1.
Nell’ultima discussione abbiamo effettuato una valutazione statistica e concluso che le aperture quadrate con angoli arrotondati garantivano depositi di pasta più uniformi (minore deviazione standard) rispetto alle aperture circolari con lo stesso rapporto di area (un cerchio e un quadrato di 8 mil, con stencil di 4 mil di spessore, corrispondono entrambi a un rapporto di area pari a 0,50). La Figura 1 mostra che è possibile migliorare i risultati modificando la posizione della maschera di saldatura rispetto al pad del PCB, utilizzando pad definiti dalla maschera di saldatura o non definiti dalla maschera di saldatura (talvolta indicati come definiti dal rame).
I grafici a scatola e barba rappresentano l’efficienza di trasferimento in percentuale in volume sull’asse y; sono riportati quattro grafici distinti che rappresentano cerchi e quadrati da 8 mil. Si noti che i due grafici in basso mostrano un rilascio irregolare e incostante della pasta sui pad non definiti dalla maschera di saldatura o definiti dal rame, sia per i cerchi che per i quadrati. I diagrammi a scatola e baffi in alto illustrano un netto miglioramento (distribuzione molto più compatta, con un numero di valori anomali notevolmente inferiore) sia per i cerchi che per i quadrati con pad definiti dalla maschera di saldatura. I risultati migliori sono stati ottenuti con il quadrato (angoli arrotondati), definito dalla maschera di saldatura, che ha fornito una distribuzione molto compatta e l'assenza di valori anomali.
Questi risultati sono stati confermati in diversi test, sia interni che condotti con i clienti. Si noti che la nostra analisi si concentra sull’ottimizzazione per la stampa con stencil ultrafini; per aperture più grandi (>12 mil) la differenza potrebbe essere minima o addirittura inesistente.
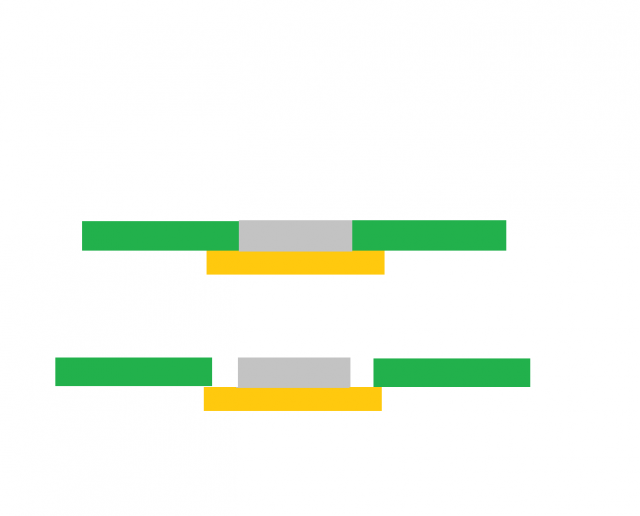
Figura 2.
Perché, vi chiederete?
La Figura 2 illustra un deposito di pasta su pad definiti dalla maschera (in alto) e definiti dal rame (in basso). Il rilascio della pasta dall’apertura dello stencil è facilitato dall’adesione della pasta saldante al pad del PWB. L’adesione aiuta a estrarre la pasta saldante dall’apertura dello stencil mentre il PWB viene abbassato dallo stencil. Con aperture più piccole, l’area superficiale su cui può avvenire questa adesione è molto ridotta. Le pareti della maschera di saldatura stessa contribuiscono ad aumentare la superficie totale a cui la pasta saldante può aderire. L’aumento della superficie favorisce l’estrazione della pasta saldante dall’apertura dello stencil. Una riduzione delle dimensioni delle aperture dello stencil annullerebbe ovviamente questo effetto, ma, poiché il rapporto di superficie è già molto basso (0,50 per un’apertura di 8 mil e uno stencil di 4 mil di spessore), molto spesso le aperture più piccole vengono stampate in scala 1:1 o addirittura leggermente più grandi.
Siamo giunti quasi alla fine della nostra serie dedicata all'ottimizzazione dei processi; la prossima puntata, dedicata alla stampa con stencil, tratterà la dimensione delle particelle. L'ultima puntata verterà sulla profilatura del riflusso.


