
Phần 5: Các điểm tiếp xúc được xác định bởi lớp phủ chống hàn so với các điểm tiếp xúc được xác định bởi đồng (không được xác định bởi lớp phủ chống hàn)
Hình 1.
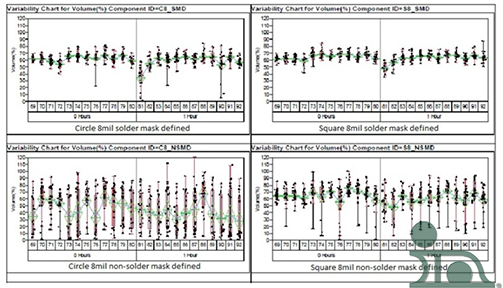
Trong cuộc thảo luận trước, chúng tôi đã tiến hành đánh giá thống kê và kết luận rằng các lỗ hình vuông có góc bo tròn mang lại lượng chất hàn được phủ đồng đều hơn (độ lệch chuẩn thấp hơn) so với các lỗ hình tròn có cùng tỷ lệ diện tích (hình tròn và hình vuông 8 mil, khuôn dày 4 mil đều tương ứng với tỷ lệ diện tích là 0,50). Hình 1 cho thấy chúng ta có thể cải thiện kết quả bằng cách thay đổi vị trí của lớp phủ chống hàn so với pad trên PCB – thông qua việc sử dụng các pad được xác định bởi lớp phủ chống hàn hoặc không được xác định bởi lớp phủ chống hàn (thỉnh thoảng được gọi là pad được xác định bởi đồng).
Các biểu đồ hộp thể hiện hiệu suất truyền dẫn theo phần trăm thể tích trên trục tung; trong đó có bốn biểu đồ riêng biệt đại diện cho các hình tròn và hình vuông có đường kính 8 mil. Lưu ý rằng hai biểu đồ dưới cùng cho thấy sự giải phóng chất hàn không đều và không nhất quán đối với các pad không được định nghĩa bằng lớp che hàn hoặc được định nghĩa bằng đồng, cả đối với hình tròn lẫn hình vuông. Các biểu đồ hộp phía trên minh họa sự cải thiện đáng kể (phân bố chặt chẽ hơn nhiều, ít giá trị ngoại lệ hơn hẳn) đối với cả hình tròn và hình vuông khi sử dụng pad được định nghĩa bằng lớp che hàn. Kết quả tốt nhất được ghi nhận ở hình vuông (góc bo tròn), được định nghĩa bằng lớp che hàn, mang lại phân bố rất chặt chẽ và không có giá trị ngoại lệ.
Những kết quả này đã được xác nhận qua nhiều thử nghiệm, cả nội bộ lẫn với khách hàng. Xin lưu ý rằng cuộc thảo luận của chúng tôi tập trung vào việc tối ưu hóa cho quá trình in khuôn siêu mịn; đối với các khe hở lớn hơn (>12mil), sự khác biệt có thể rất nhỏ hoặc không có.
Hình 2.
Tại sao vậy, bạn có thể thắc mắc?
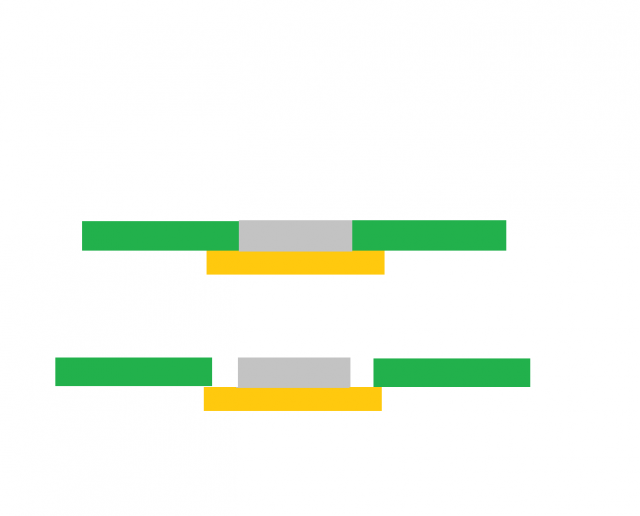
Hình 2 minh họa quá trình đắp bột hàn lên các điểm tiếp xúc được định nghĩa bởi lớp mặt nạ (phía trên) và bởi đồng (phía dưới). Quá trình giải phóng bột hàn khỏi lỗ trên khuôn được hỗ trợ bởi độ bám dính của bột hàn với điểm tiếp xúc trên bảng mạch in (PWB). Độ bám dính này giúp kéo bột hàn ra khỏi lỗ trên khuôn khi bảng mạch in (PWB) được hạ xuống khỏi khuôn. Với các lỗ có kích thước nhỏ hơn, diện tích bề mặt cho phép xảy ra hiện tượng bám dính này là rất ít. Chính các thành của lớp mặt nạ hàn cũng góp phần tăng tổng diện tích bề mặt để chất hàn bám dính vào. Diện tích bề mặt tăng lên giúp kéo bột hàn ra khỏi lỗ khuôn. Việc thu nhỏ lỗ khuôn rõ ràng sẽ làm mất đi hiệu ứng này, nhưng vì tỷ lệ diện tích vốn đã rất thấp (0,50 đối với lỗ 8mil, khuôn dày 4mil), nên hầu hết các lỗ nhỏ hơn thường được in theo tỷ lệ 1:1, hoặc thậm chí lớn hơn một chút.
Chúng ta đã gần đến phần cuối của loạt bài về tối ưu hóa quy trình; phần tiếp theo về in khuôn sẽ đề cập đến kích thước hạt. Phần cuối cùng sẽ nói về việc lập hồ sơ nhiệt độ trong quá trình hàn lại.


