
제5부: 솔더 마스크 정의 패드와 구리 정의(솔더 마스크 미정의) 패드
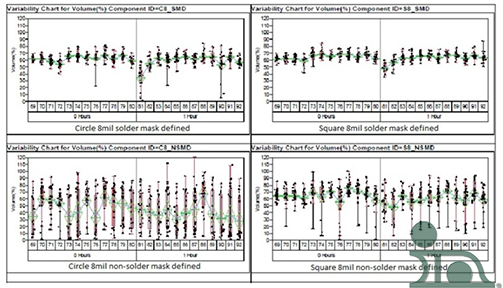
그림 1.
지난 논의에서 우리는 통계적 평가를 통해, 동일한 면적비(8mil 원형 및 정사각형, 두께 4mil의 스텐실은 모두 면적비 0.50에 해당)를 가진 원형 개구부보다 모서리가 둥근 정사각형 개구부가 더 일관된(표준편차가 더 작은) 페이스트 도포 결과를 제공한다는 결론을 내렸습니다. 그림 1은 솔더 마스크로 정의된 패드나 솔더 마스크로 정의되지 않은(때로는 구리로 정의된이라고도 함) 패드를 사용하여 PCB 패드에 대한 솔더 마스크의 위치를 변경함으로써 결과를 개선할 수 있음을 보여줍니다.
박스플롯 그래프는 Y축에 부피 백분율 단위의 전사 효율을 나타내며, 8mil 크기의 원과 사각형을 나타내는 네 개의 별도 차트가 표시되어 있습니다. 하단 두 그래프에서는 원형과 사각형 모두에 대해 솔더 마스크로 정의되지 않았거나 구리로 정의된 패드에서 페이스트 방출이 불규칙하고 일관성이 없음을 확인할 수 있습니다. 상단의 박스플롯 도표는 솔더 마스크로 정의된 패드를 사용한 원형과 사각형 모두에서 현저한 개선(분포가 훨씬 더 좁아지고 이상치가 훨씬 적음)을 보여줍니다. 가장 우수한 결과는 솔더 마스크로 정의된 사각형(모서리가 둥근)에서 나타났으며, 분포가 매우 좁고 이상치가 전혀 없었습니다.
이러한 결과는 사내 및 고객 대상의 여러 시험을 통해 확인되었습니다. 단, 본 논의는 초미세 스텐실 인쇄에 대한 최적화에 초점을 맞추고 있음을 유의하시기 바랍니다. 더 큰 개구부(>12mil)의 경우, 차이가 거의 없거나 전혀 없을 수 있습니다.
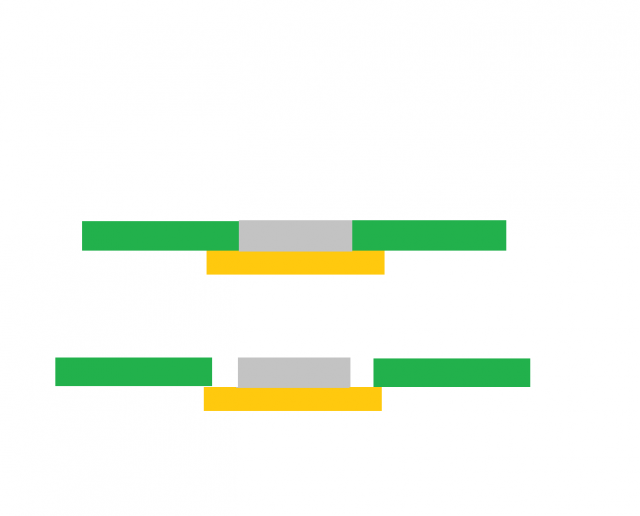
그림 2.
왜냐고요?
그림 2는 마스크로 정의된 패드(위)와 구리로 정의된 패드(아래)에 도포된 솔더 페이스트를 보여줍니다. 스텐실 개구부에서 솔더 페이스트가 분리되는 과정은 솔더 페이스트가 PWB 패드에 접착되는 힘에 의해 촉진됩니다. 이 접착력은 PWB가 스텐실에서 내려올 때 솔더 페이스트를 스텐실 개구부에서 끌어내는 데 도움을 줍니다. 개구부가 작을수록 이러한 접착이 일어날 수 있는 표면적이 매우 적습니다. 솔더 마스크 자체의 벽면은 솔더 페이스트가 접착될 수 있는 총 표면적을 늘려줍니다. 증가된 표면적은 솔더 페이스트를 스텐실 개구부에서 끌어내는 데 도움이 됩니다. 스텐실 개구부를 축소하면 당연히 이러한 효과가 상쇄되겠지만, 면적 비율이 이미 매우 낮기 때문에(8mil 개구부, 4mil 두께 스텐실의 경우 0.50), 대부분의 경우 더 작은 개구부는 1:1 비율로, 혹은 그보다 약간 더 크게 인쇄됩니다.
프로세스 최적화 시리즈가 막바지에 접어들었습니다. 다음 편인 스텐실 인쇄 편에서는 입자 크기에 대해 살펴보겠습니다. 마지막 편에서는 리플로우 프로파일링에 대해 다룰 예정입니다.


