
Gần đây, tôi và người bạn đồng nghiệp Chris Nash đã thảo luận về một số kết quả khó hiểu liên quan đến độ cao nhúng thấp được phát hiện trong quá trình thử nghiệm các vật liệu lắp ráp gói trên gói (PoP) . Những phát hiện này sẽ thu hút sự quan tâm của tất cả những ai sử dụng quy trình nhúng trong cả lắp ráp SMT và lắp ráp chip lật. Trước tiên, xin giới thiệu một chút về bối cảnh. Nhiều người trong số các bạn hẳn đã quen thuộc với hai loại khay nhúng được sử dụng trong cả lắp ráp PoP và lắp ráp chip lật:
Loại tuyến tính – Mặc dù lưỡi gạt trong hệ thống loại này thường là bộ phận chuyển động, nhưng cũng có một số thiết bị mà chính khay nhúng mới là bộ phận di chuyển qua lại dưới một “lưỡi gạt” hoặc bể chứa cố định. Ví dụ, thiết bị nhúng chip lật EB Datacon có thể thuộc một trong hai loại này.
Cả hai loại hệ thống này đều được cho là có những ưu điểm riêng, nhưng loại quay dường như đang chiếm ưu thế so với loại tuyến tính trong việc kiểm soát độ sâu nghiêng một cách cực kỳ chính xác. Tuy nhiên, loại tuyến tính lại dường như phổ biến hơn nhiều. Tại sao lại như vậy?
Một manh mối mà chúng tôi mới phát hiện gần đây là độ sâu ngâm của hệ thống tuyến tính luôn nhỏ hơn độ sâu thiết kế: bất kể chất lỏng bên trong là chất tẩy hàn hay bột hàn dạng lỏng. Giả định ở đây là độ sâu của chất tẩy hàn trong khay ngâm tuyến tính chính xác bằng chiều cao thiết kế (như hình dưới).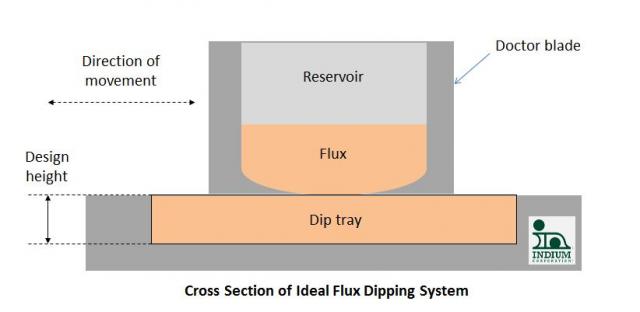
Tuy nhiên, như đã được chứng minh qua cả việc quan sát trực quan chiều cao ngâm của hạt hàn/điểm tiếp xúc flip-chip, cũng như qua việc đo trực tiếp lượng chất lỏng trong khay ngâm, chiều cao ngâm thực tế của chất trợ hàn hoặc hỗn hợp hàn luôn nhỏ hơn chiều cao thiết kế (như hình dưới đây). Tại sao lại như vậy? 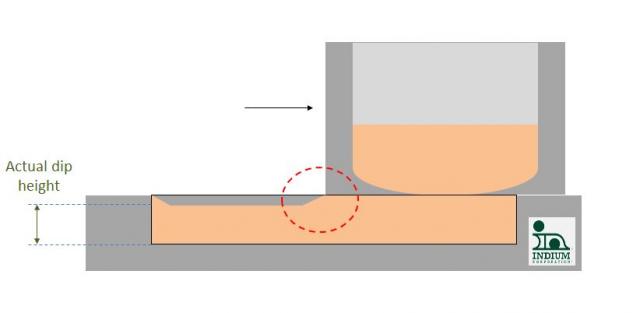
Có lẽ câu trả lời có thể được tìm thấy khi đề cập đến khái niệm về một lớp biên (vòng tròn đỏ phía trên): một lớp vật chất nằm ngay sát bề mặt, hoặc hoàn toàn bất động (lớp biên tĩnh) hoặc chuyển động với vận tốc nhỏ hơn so với phần còn lại của chất lỏng đang chuyển động. Nếu không có lớp biên, sẽ không có lực cản (lực ma sát của chất lỏng) và tất nhiên, đó chính là lý do tại sao quả bóng golf có các lỗ lõm: để giữ cho lớp biên chủ yếu nằm bên dưới bề mặt ngoài của quả bóng, nhằm giảm lực cản. Nguyên lý này cũng đã được áp dụng cho một số lưỡi gạt nước.
Sự giảm chiều cao nằm trong khoảng 10–20 micron, theo những gì chúng tôi có thể xác định được với các hệ thống đo lường hiện có. Do đó, đối với độ sâu nghiêng 200 micron, điều này sẽ chỉ dẫn đến sai số -5 hoặc -10% so với chiều cao nghiêng thực tế.
Do hầu hết các vật liệu nhúng đều có tính thixotropic, nên còn có thêm một yếu tố phức tạp nữa là tính phụ thuộc vào thời gian của tính lưu biến của vật liệu. Cách nhanh nhất để đạt được độ sâu nhúng cân bằng là sử dụng chuyển động rất nhanh của hệ thống lưỡi gạt so với khay nhúng, mặc dù điều này gần như chắc chắn sẽ làm tăng sự xuất hiện của bọt khí.
Một lần nữa, hệ thống tuyến tính là loại được sử dụng phổ biến nhất trong hầu hết các ứng dụng hàn chìm PoP và flip-chip, nhưng rõ ràng nó cũng có những hạn chế, như chúng ta sẽ thảo luận trong phần II.
Tôi rất mong nhận được ý kiến đóng góp của các bạn.
Chúc mừng! Andy


