
我的朋友兼同事克里斯·纳什(Chris Nash)和我 最近讨论了在测试“封装堆叠”(叠层封装(PoP) )材料时 发现的、关于浸渍高度较低的一些令人费解的结果。这些发现将引起所有在表面贴装技术 和倒装芯片 组装中使用浸渍工艺的人的兴趣。首先,介绍一点背景知识。你们中许多人应该都熟悉在叠层封装(PoP) 和倒装芯片 组装中使用的两种浸渍托盘:
线性型——尽管此类系统中的刮刀通常是移动部件,但也有一些设备中,浸渍盘本身会在固定的“刮刀”或储液槽下方左右移动。例如,EB Datacon倒装芯片 的浸渍设备可采用这两种类型中的任何一种。
虽然这两种系统都被认为各有优势,但在对浸入深度的极高精度控制方面,旋转式似乎正逐渐取代线性式。话虽如此,线性式似乎更为常见。这究竟是为什么呢?
我们最近发现的一个线索是:对于线性系统而言,浸渍深度总是小于设计深度——无论其中的流体是助焊剂还是倾斜放置的焊膏。其假设是,线性浸渍托盘中助焊剂的深度与设计高度完全相同(如下图所示)。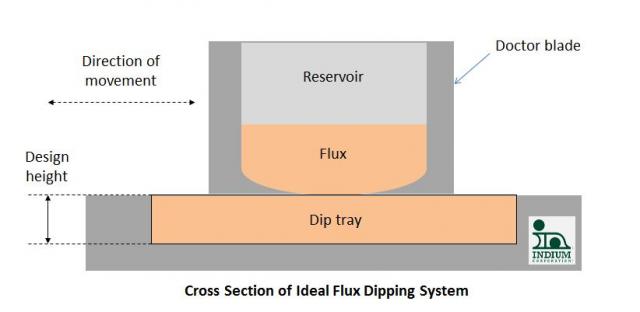
然而,无论是通过对焊球/倒装芯片 焊点/凸块 浸渍高度的目视检查,还是通过直接测量浸渍托盘中的液体,都表明实际的助焊剂或焊膏浸渍高度总是小于设计高度(如下图所示)。这是为什么呢? 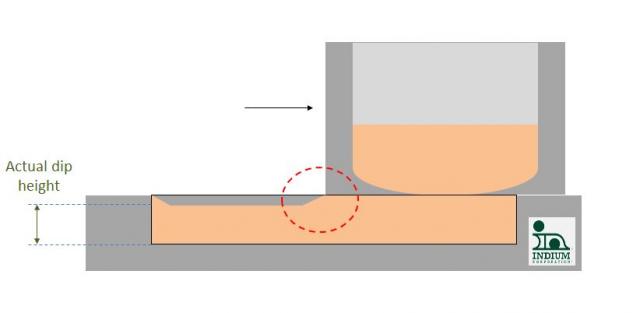
答案可能需要结合以下概念来寻找: 边界层 (上图红色圆圈处):紧邻某表面的材料层,该表面要么完全静止(静态边界层),要么其运动速度小于流动流体主体的速度。 如果没有边界层,就不会产生阻力(流体摩擦力),当然,这也是高尔夫球表面带有凹坑的原因:这样可以使边界层主要保持在球的外表面下方,从而减少阻力。这一原理也被应用于某些 刮刀 刀片.
根据现有测量系统的测定结果,高度的减小量约为10至20微米。因此,对于200微米的凹陷深度而言,这只会导致实际凹陷高度出现-5%或-10%的误差。
由于大多数浸涂材料具有触变性,因此材料的流变性 随时间变化这一因素带来了额外的复杂性。要最快达到平衡浸涂深度,最有效的方法是使刮刀系统相对于浸涂槽进行非常快速的移动,尽管这几乎不可避免地会增加气泡的产生。
同样,线性系统在绝大多数叠层封装(PoP) 和倒装芯片 浸渍应用 中最为常见,但它显然存在局限性,我们将在第二部分中对此进行讨论。
欢迎大家留言。
祝好!安迪


