
我的朋友兼同事克里斯·納什(Chris Nash)與我 最近討論了在測試「封裝疊層」(PoP)材料 時,發現的關於浸澆高度偏低的一些令人費解的結果。這些發現將引起所有在表面貼裝技術(SMT)和倒裝晶片組裝中使用浸澆製程的人士的興趣。首先,先介紹一點背景知識。各位中許多人應該都熟悉 PoP 和倒裝晶片組裝中使用的兩種浸澆托盤:
線性型——雖然此類系統中的刮刀通常是移動部件,但也有某些設備中,浸鍍盤本身會在固定的「刮刀」或儲液槽下方左右移動。例如,EB Datacon 的倒裝晶片浸鍍設備,可能採用這兩種型式中的任何一種。
雖然這兩種系統都各有其優勢,但在極精確的浸漬深度控制方面,旋轉式似乎正逐漸取代線性式。話雖如此,線性式卻似乎更為普遍。這是為什麼呢?
我們最近發現的一個線索是:無論線性系統中的流體是助焊劑還是傾斜放置的焊膏,其浸漬深度總是小於設計深度。其假設是,線性浸漬托盤中的助焊劑深度應與設計高度完全相同(如下圖所示)。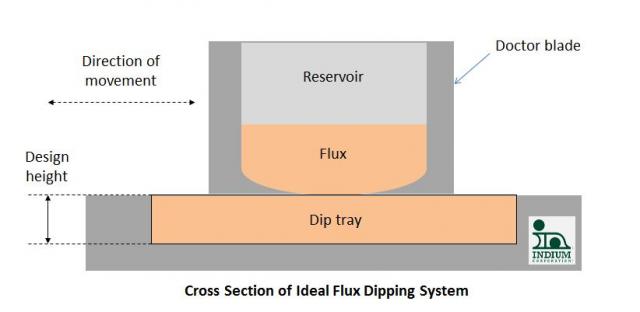
然而,無論是透過目視檢查焊球/倒裝晶片凸點的浸漬深度,還是直接測量浸漬托盤中的液體,都顯示實際的助焊劑或焊膏浸漬深度總是低於設計高度(如下圖所示)。這是為什麼呢? 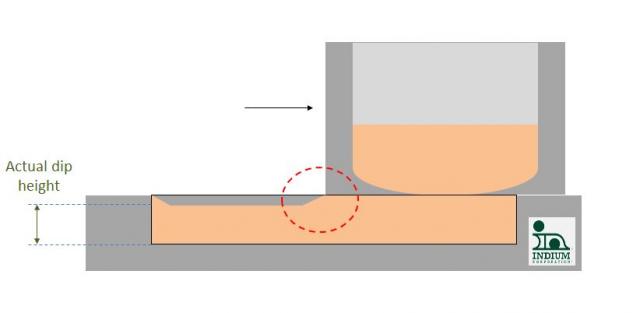
這個問題的答案,或許可以從以下概念中找到: 邊界層 (上圖紅色圓圈處):緊鄰某表面的一層物質,該表面要麼完全靜止(靜態邊界層),要麼以低於流動流體主體的速度移動。 若無邊界層,便不會產生阻力(流體摩擦力),而這正是高爾夫球表面設有凹坑的原因:藉此使邊界層主要維持在球體外表面下方,以減少阻力。此原理亦已被應用於某些 刮水器刀片.
根據現有測量系統所能測得的結果,高度的減少量約為 10 至 20 微米。因此,對於 200 微米的凹陷深度而言,這只會導致實際凹陷高度產生 -5% 或 -10% 的誤差。
由於大多數浸漬材料具有觸變性,因此材料的流變學特性會隨時間變化,這帶來了額外的複雜性。要最快達到平衡浸漬深度,最有效的方法是讓刮刀系統相對於浸漬槽進行極快速的移動,儘管這幾乎不可避免地會增加氣泡的產生機率。
同樣地,線性系統在大多數 PoP 和倒裝晶片浸鍍應用中最为常見,但它顯然有其局限性,我們將在第二部分中探討這一點。
歡迎您提出意見。
祝好!安迪


