
Mon ami et collègue Chris Nash et moi-même avons récemment discuté de certains résultats déroutants concernant la faible hauteur d'immersion observés lors des essais sur des matériaux destinés à l'assemblage « package-on-package » (PoP) . Ces conclusions intéresseront tous ceux qui utilisent un procédé d'immersion, tant dans l'assemblage SMT que dans l'assemblage flip-chip. Tout d'abord, un peu de contexte. Beaucoup d'entre vous connaissent sans doute les deux types de bacs d'immersion utilisés dans l'assemblage PoP et flip-chip :
Type linéaire – Bien que, dans un système de ce type, la racle soit généralement l'élément mobile, il existe certains équipements dans lesquels c'est le bac d'immersion lui-même qui se déplace d'un côté à l'autre sous une « racle » ou un réservoir fixe. Les équipements d'immersion de puces à capot basculant EB Datacon, par exemple, peuvent être de l'un ou l'autre type.
Des avantages ont été mis en avant pour les deux types de systèmes, mais le système rotatif semble l'emporter sur le système linéaire en matière de contrôle très précis de la profondeur d'immersion. Cela dit, le système linéaire semble être beaucoup plus répandu. Comment cela s'explique-t-il ?
Nous avons récemment découvert qu'un système linéaire présente toujours une profondeur d'immersion inférieure à la profondeur prévue, que le fluide qu'il contient soit un flux ou une pâte à souder en pente. On part du principe que la profondeur du flux dans le bac d'immersion linéaire correspond exactement à la hauteur prévue (voir ci-dessous).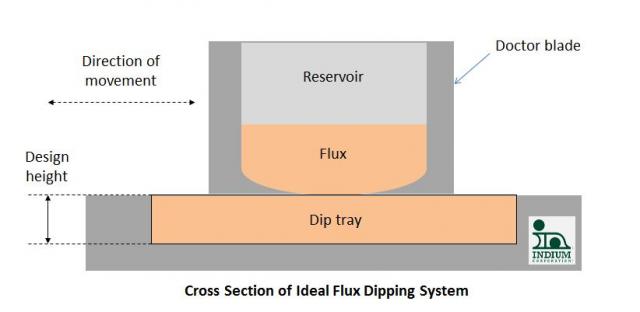
Cependant, comme le montrent à la fois l'inspection visuelle de la hauteur d'immersion des billes de soudure et des bosses des puces à protubérances, ainsi que la mesure directe du niveau de fluide dans le bac d'immersion, la hauteur réelle d'immersion du flux ou de la pâte est toujours inférieure à la hauteur prévue (ci-dessous). Comment cela se fait-il ? 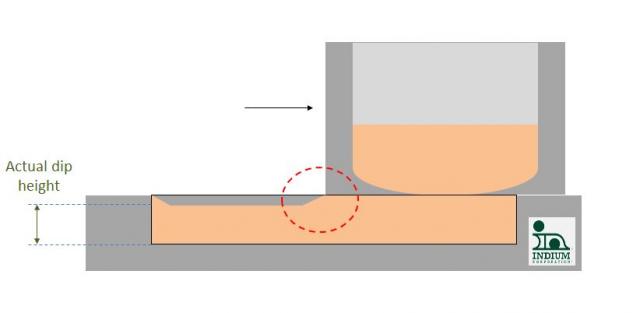
La réponse se trouve sans doute dans le concept d’un couche limite (cercle rouge ci-dessus) : couche de matière immédiatement adjacente à une surface qui est soit totalement immobile (couche limite statique), soit en mouvement à une vitesse inférieure à celle du fluide en mouvement. Sans couche limite, il n’y aurait pas de traînée (forces de frottement du fluide) et c’est bien sûr pour cette raison que les balles de golf sont dotées de fossettes : afin que la couche limite reste principalement sous la surface extérieure de la balle, ce qui permet de réduire la traînée. Ce principe a également été adopté pour certains lames de raclette.
La réduction de hauteur est de l'ordre de 10 à 20 microns, d'après ce que nous pouvons déterminer avec les systèmes de mesure dont nous disposons. Ainsi, pour une profondeur de creux de 200 microns, cela n'entraînera qu'une erreur de -5 ou -10 % sur la hauteur réelle du creux.
Comme la plupart des matériaux de trempage sont thixotropes, la rhéologie du matériau évolue en fonction du temps, ce qui complique encore davantage le processus. Le moyen le plus rapide d'atteindre la profondeur d'immersion d'équilibre consiste à effectuer un mouvement très rapide du système de racle par rapport au bac de trempage, même si cela entraîne presque inévitablement une augmentation de la formation de bulles.
Une fois encore, le système linéaire est le plus couramment utilisé pour la plupart des applications de trempage PoP et flip-chip, mais il présente clairement des limites, comme nous le verrons dans la deuxième partie.
N'hésitez pas à me faire part de vos commentaires.
À bientôt ! Andy


