
최근 제 친구이자 동료인 크리스 내쉬와 저는 패키지 온 패키지(PoP) 소재 테스트 과정에서 발견된 낮은 디핑 높이와 관련된 의아한 결과에 대해 논의했습니다. 이 연구 결과는 SMT 및 플립칩 조립 공정에서 디핑 공정을 사용하는 모든 분께 흥미로운 내용이 될 것입니다. 먼저, 약간의 배경 지식을 설명드리겠습니다. 많은 분들이 PoP 및 플립칩 조립에 사용되는 두 가지 유형의 디핑 트레이에 대해 잘 알고 계실 것입니다:
선형 방식 – 이 유형의 시스템에서 도크 블레이드는 대개 움직이는 부품이지만, 고정된 “블레이드” 또는 저장조 아래에서 딥 트레이 자체가 좌우로 움직이는 장비도 있습니다. 예를 들어, EB Datacon의 플립칩 침지 장비는 두 가지 유형 중 하나일 수 있습니다.
두 가지 유형의 시스템 모두 장점이 있다고 알려져 있지만, 매우 정밀한 경사 깊이 제어 측면에서는 회전식이 선형식보다 우위를 점하고 있는 것으로 보입니다. 그렇지만 선형식이 훨씬 더 널리 사용되는 것 같습니다. 왜 그럴까요?
최근 우리가 발견한 한 가지 단서는, 선형 시스템의 침지 깊이가 항상 설계된 깊이보다 작다는 점입니다. 시스템 내의 유체가 플럭스이든 침지용 솔더 페이스트이든 상관없이 마찬가지입니다. 여기서 가정은 선형 침지 트레이 내 플럭스의 깊이가 설계 높이(아래 그림 참조)와 정확히 동일하다는 것입니다.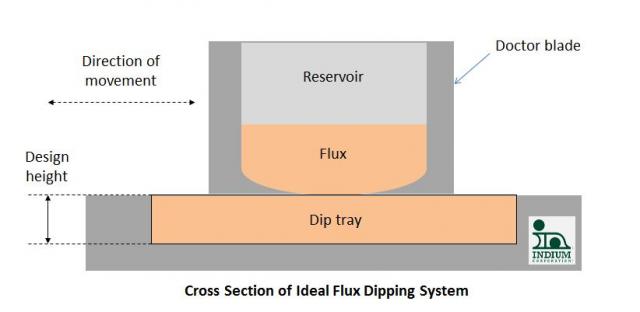
그러나 솔더 볼 및 플립칩 범프의 침지 높이에 대한 육안 검사 결과와 침지 트레이 내 유체의 직접 측정 결과 모두에서 알 수 있듯이, 실제 플럭스 또는 페이스트의 침지 높이는 항상 설계 높이보다 낮습니다(아래 참조). 왜 이런 현상이 발생하는 것일까요? 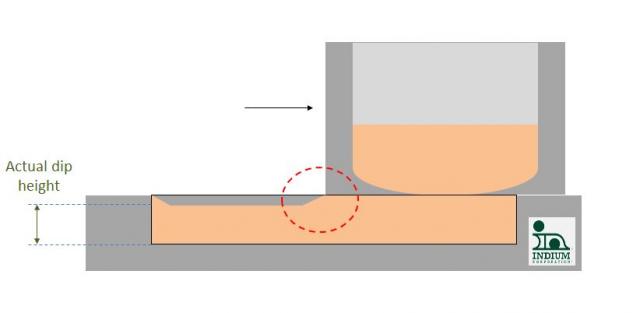
그 해답은 아마도 다음 개념과 관련하여 찾을 수 있을 것입니다. 경계층 (위의 빨간 원): 표면에 바로 인접해 있는 물질층으로, 완전히 고정되어 있거나(정적 경계층) 움직이는 유체의 내부보다 낮은 속도로 이동하는 경우를 말한다. 경계층이 없다면 항력(유체 마찰력)도 발생하지 않을 것이며, 물론 이것이 바로 골프공에 딤플이 있는 이유입니다. 딤플은 경계층이 주로 공의 외부 표면 아래에 머물도록 하여 항력을 줄이기 위함입니다. 이 원리는 또한 일부 스퀴지 블레이드.
현재 사용 가능한 측정 시스템으로 파악할 수 있는 한, 높이 감소량은 10~20마이크론 정도입니다. 따라서 200마이크론의 경사 깊이인 경우, 실제 경사 높이에서 -5% 또는 -10% 정도의 오차만 발생하게 됩니다.
대부분의 침지 재료는 티크소트로픽 성질을 띠기 때문에, 재료의 유변학적 특성이 시간에 따라 달라진다는 점이 추가적인 복잡성을 야기합니다. 평형 침지 깊이에 도달하는 가장 빠른 방법은 도커 블레이드 시스템을 침지 트레이에 비해 매우 빠르게 이동시키는 것이지만, 이 경우 기포 발생 빈도가 거의 필연적으로 증가하게 됩니다.
다시 말해, 선형 시스템은 대부분의 PoP 및 플립칩 디핑 응용 분야에서 가장 흔히 사용되지만, 제2부에서 논의할 것처럼 분명한 한계가 있습니다.
여러분의 의견을 기다리겠습니다.
감사합니다! 앤디


