
先日、友人であり同僚でもあるクリス・ナッシュと私は 、パッケージ・オン・パッケージ(PoP)材料の 試験中に発見された、ディップ高が低いという不可解な結果について話し合いました。この発見は、SMTおよびフリップチップ実装の両方でディッピング工程を利用しているすべての方にとって興味深いものとなるでしょう。まず、少し背景を説明します。PoPおよびフリップチップ実装の両方で使用される2種類のディッピングトレイについては、多くの方がご存知かと思いますが:
リニア型– このタイプのシステムでは、通常、ドクターブレードが可動部品となりますが、固定された「ブレード」またはリザーバーの下で、ディップトレイ自体が左右に動く装置もあります。例えば、EB Datacon社のフリップチップディッピング装置は、どちらのタイプも採用されています。
どちらのタイプのシステムにも利点があると主張されていますが、傾斜深度の極めて精密な制御という点では、リニア型よりもロータリー型が優勢となっているようです。とはいえ、実際にはリニア型の方がはるかに一般的です。なぜそうなるのでしょうか?
最近判明した手がかりの一つは、リニアシステムの浸漬深さは、その中に流れるものがフラックスであれ、傾斜したはんだペーストであれ、常に設計深さよりも浅いということです。この仮定は、リニア浸漬トレイ内のフラックスの深さが、設計高さ(下図)とまったく同じであるというものです。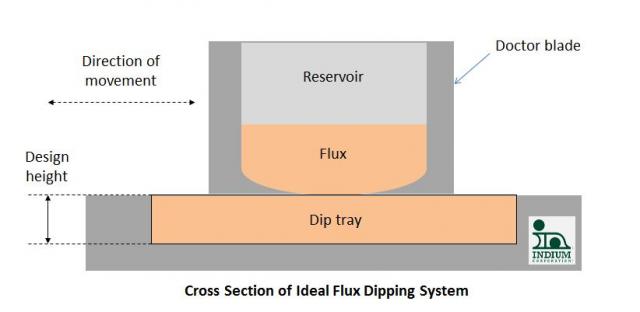
しかし、はんだボールやフリップチップバンプの浸漬高さの目視検査、およびディップトレイ内の液体の直接測定の両方から明らかなように、実際のフラックスやペーストの浸漬高さは常に設計高さよりも低くなっています(下図参照)。なぜこのような現象が起こるのでしょうか? 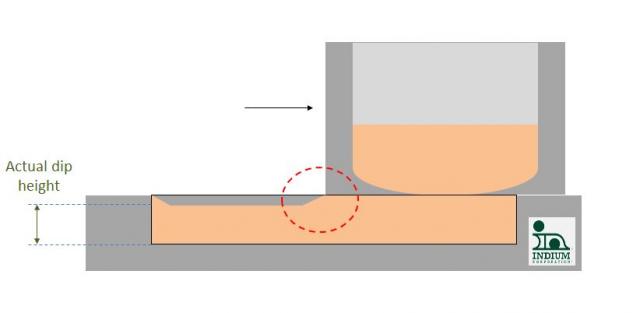
その答えは、おそらく……という概念に照らし合わせて見出せるでしょう。 境界層 (上の赤い丸):表面に直ちに隣接する物質の層で、完全に静止している(静的境界層)か、あるいは流動する流体の内部よりも低い速度で移動している。 境界層がなければ、抗力(流体摩擦力)は生じない。もちろん、ゴルフボールにディンプルがあるのは、境界層を主にボールの外表面の下側に留めて、抗力を低減させるためである。この原理は、いくつかの スキージのブレード.
利用可能な測定システムで判断できる限り、高さの減少は10~20マイクロメートル程度です。したがって、ディップの深さが200マイクロメートルの場合、実際のディップの高さにおける誤差は-5~-10%にとどまります。
ほとんどの浸漬材料はチクソトロピー性を示すため、材料のレオロジー特性が時間依存性を示すという追加の課題が生じます。平衡浸漬深度に到達する最も速い方法は、浸漬トレイに対してドクターブレードシステムを非常に高速に動かすことですが、これにより気泡の発生がほぼ必然的に増加することになります。
繰り返しになりますが、線形システムは、ほとんどのPoPおよびフリップチップのディッピング用途で最も一般的に見られますが、第2部で論じるように、明らかに限界があります。
ご意見をお待ちしています。
それでは! アンディ


