
Il titolo di questo blog è un po’ fuorviante, perché in realtà tratterà diun metodo inappropriatoche talvolta viene utilizzato nelle valutazioni del flussante per la saldatura ad onda.
È sempre auspicabile individuare una tecnica che consenta di valutare un materiale nel modo più rapido, economico e attendibile possibile. Tuttavia, la saldatura ad onda è uno di quei processi caratterizzati da numerose sfumature. Qualsiasi tentativo di abbreviare la valutazione del flussante per la saldatura ad onda produrrà risultati fuorvianti.
Uno di questi tentativi di valutazione abbreviata del flussante per la saldatura ad onda consiste nell’uso di una bilancia di bagnabilità della lega saldante. I tester con bilancia di bagnabilità della lega saldante sono disponibili presso aziende come Malcomtech International e Gen3Systems. Questi dispositivi hanno certamente la loro utilità. Tuttavia, emulare perfettamente un processo di saldatura ad onda non è l’obiettivo per cui sono stati progettati.
Se ci si prende il tempo di riflettere in dettaglio sul processo di saldatura ad onda, è facile rendersi conto delle carenze derivanti dall’utilizzo di un test di equilibrio di bagnabilità per valutare un flussante per saldatura ad onda.

Durante il processo di saldatura ad onda, una quantità predeterminata e controllata di flussante per saldatura ad onda viene applicata su un lato del PCB assemblato tramite spruzzatura o schiumatura. Il PCB passa attraverso una fase di preriscaldamento per attivare il flussante e volatilizzare il solvente o i solventi in esso contenuti. Durante la fase di preriscaldamento/attivazione del flussante, quest’ultimo pulisce le superfici in modo tale che, quando il PCB assemblato passa attraverso l’onda di saldatura, la lega di saldatura bagni e scorra facilmente sul PCB e sui terminali dei componenti. Il preriscaldamento “asciuga” inoltre il flussante, in modo che, quando il PCB trattato con il flussante entra in contatto con l’onda di saldatura, non si verifichino rapida ebollizione e spruzzi del flussante. Gli spruzzi di flussante possono causare il deposito di stagno su tutta la superficie dell’assemblaggio del PCB. Inoltre, in un processo “no-clean”, il flussante grezzo umido rimasto su un assemblaggio dopo la saldatura ad onda rappresenta un rischio per l’affidabilità elettrica. Dopo la fase di preriscaldamento/attivazione del flussante, il flussante entra nell’onda di saldatura e ha luogo la saldatura. Il flusso stesso dell’onda di saldatura tende inoltre a “lavare via” parte del flussante.
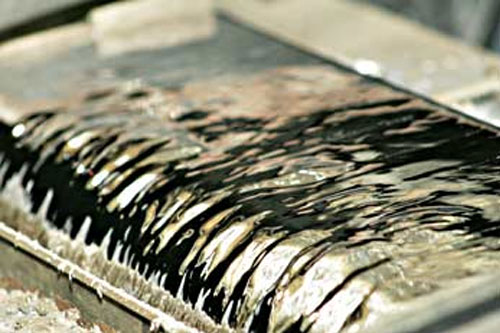
In genere, quando si esegue una prova di equilibrio di bagnabilità, la quantità di flussante applicata al provino non viene controllata. Il provino viene spesso immerso in un serbatoio contenente il flussante. È inoltre sconosciuto e discutibile se tale quantità di flussante riproduca adeguatamente quella che verrebbe utilizzata in un assemblaggio reale. Successivamente, il campione sospeso viene calato in un recipiente statico contenente la lega di saldatura fusa (in alcune apparecchiature, un supporto contenente il recipiente con la lega di saldatura fusa viene sollevato fino a entrare in contatto con il campione di prova sospeso). Il campione viene spesso introdotto nella lega di saldatura fusa partendo dal bordo, il che non riproduce la saldatura su superfici che potrebbero essere piane e parallele alla superficie della lega di saldatura (ad esempio, la superficie del PCB). Tuttavia, il problema principale di questa tecnica di valutazione è che il preriscaldamento e l’attivazione del flussante sono minimi o assenti. Di conseguenza, il flussante non ha la possibilità di pulire le superfici come avverrebbe in un vero processo di saldatura ad onda. La semplice mancanza di preriscaldamento e di attivazione del flussante rende i risultati di tale prova praticamente privi di valore e molto fuorvianti. Inoltre, a causa della mancanza di preriscaldamento, il flussante potrebbe essere ancora “umido” (contenere uno o più solventi) quando viene introdotto nella lega di saldatura. I solventi presenti nel flussante possono interferire con la bagnabilità e la fluidità della lega di saldatura fino a quando non evaporano. Ciò potrebbe potenzialmente produrre risultati molto diversi a seconda dei solventi presenti nel flussante. Ad esempio, un flussante a base acquosa privo di COV rimarrà “più umido” più a lungo rispetto a un flussante a base alcolica. A questo punto si è introdotta un’altra variabile che sarebbe stata eliminata durante la fase di preriscaldamento/attivazione del flussante in un vero processo di saldatura ad onda. Infine, poiché la lega di saldatura è statica, al contrario di un’onda di saldatura in movimento, si introduce un’ulteriore discrepanza o variabile.
Pertanto, quando si tratta di valutare un flussante per saldatura ad onda, il modo migliore e, forse, l’unico per farlo è utilizzare un’apposita macchina per saldatura ad onda, seguendo un processo che riproduca ciò che accadrebbe a un vero e proprio assemblaggio di circuiti stampati. Solo un vero processo di saldatura ad onda potrà tenere conto di tutte le sfumature che un test di equilibrio di bagnabilità non è in grado di rilevare.


