
Le titre de cet article est un peu trompeur, car il va en réalité porter surune méthode inappropriéequi est parfois utilisée dans les évaluations des flux de soudure à la vague.
Il est toujours souhaitable de trouver une technique permettant d'évaluer un matériau de la manière la plus rapide, la moins coûteuse et la plus concluante possible. Or, le soudage à la vague fait partie de ces procédés qui comportent de nombreuses nuances. Toute tentative visant à simplifier l'évaluation d'un flux de soudage à la vague aboutira à des résultats trompeurs.
L'utilisation d'une balance de mouillage de la soudure constitue l'une de ces tentatives d'évaluation simplifiée du flux de soudage à la vague. Des appareils de test de ce type sont proposés par des sociétés telles que Malcomtech International et Gen3Systems. Ces appareils ont certes leur utilité. Cependant, ils ne sont pas conçus pour reproduire parfaitement un processus de soudage à la vague.
Si vous prenez le temps d'analyser en détail le procédé de soudage à la vague, vous vous rendrez facilement compte des limites du test de l'équilibre de mouillage pour évaluer un flux de soudage à la vague.

Au cours du processus de soudage à la vague, une quantité prédéterminée et contrôlée de flux pour soudage à la vague est appliquée sur une face du circuit imprimé assemblé, par pulvérisation ou moussage. Le circuit imprimé passe par une phase de préchauffage afin d’activer le flux et de volatiliser le ou les solvants qu’il contient. Au cours de cette étape de préchauffage et d’activation du flux, celui-ci nettoie les surfaces de manière à ce que, lorsque le circuit imprimé assemblé traverse la vague de soudure, la soudure mouille et s’écoule facilement sur le circuit imprimé et les broches des composants. Le préchauffage « sèche » également le flux, de sorte que, lorsque le circuit imprimé enduit de flux entre en contact avec la vague de soudure, il n’y ait pas d’ébullition rapide ni de projections du flux. Les projections de flux peuvent entraîner le dépôt de soudure sur l’ensemble du circuit imprimé. De plus, dans un procédé sans nettoyage, le flux humide restant sur un assemblage après le soudage à la vague présente un risque pour la fiabilité électrique. Après la phase de préchauffage/activation du flux, celui-ci pénètre dans la vague de soudure et le soudage a lieu. Le flux de la vague de soudure a également tendance à «éliminer» une partie du flux.
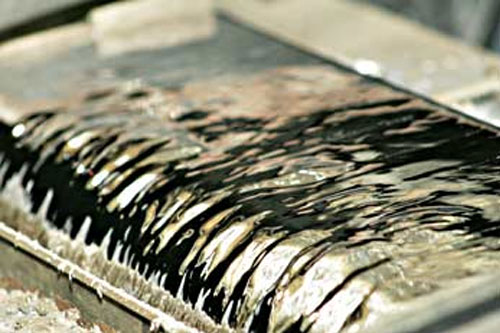
En règle générale, lors d’un essai de balance de mouillage, la quantité de flux appliquée sur l’éprouvette n’est pas contrôlée. L’éprouvette est souvent plongée dans un réservoir contenant le flux. Or, on ignore si cette quantité de flux correspond bien à celle qui serait utilisée lors d’un assemblage réel, ce qui est discutable. Ensuite, l’échantillon suspendu est abaissé dans un récipient statique contenant de la soudure fondue (sur certains équipements, un plateau supportant ce récipient est relevé jusqu’à ce qu’il entre en contact avec l’échantillon suspendu). L’échantillon est souvent introduit dans la soudure fondue par le bord, ce qui ne reproduit pas les conditions de soudage sur des surfaces pouvant être planes et parallèles à la surface de la soudure (c’est-à-dire la surface du circuit imprimé). Mais le principal problème de cette technique d’évaluation réside dans l’absence quasi totale de préchauffage et d’activation du flux. Par conséquent, le flux n’a pas la possibilité de nettoyer les surfaces comme il le ferait lors d’un véritable processus de soudage à la vague. La simple absence de préchauffage et d’activation du flux rend les résultats d’un tel essai pratiquement sans valeur et très trompeurs. De plus, en raison de l’absence de préchauffage, le flux peut encore être « humide » (contenir un ou plusieurs solvants) lorsqu’il est introduit dans la soudure. Le ou les solvants du flux peuvent perturber le mouillage et l’écoulement de la soudure jusqu’à ce qu’ils s’évaporent. Cela pourrait potentiellement produire des résultats très différents, simplement en fonction du ou des solvants présents dans le flux. Par exemple, un flux à base d’eau et sans COV restera « humide » plus longtemps qu’un flux à base d’alcool. Vous avez ainsi introduit une variable supplémentaire qui aurait été éliminée lors de la phase de préchauffage et d’activation du flux dans un véritable processus de soudage à la vague. Enfin, comme la soudure est statique, contrairement à une vague de soudure en mouvement, une autre divergence ou variable est introduite.
Ainsi, lorsqu'il s'agit d'évaluer un flux de soudage à la vague, la meilleure méthode, et peut-être la seule, consiste à effectuer ce test sur une véritable machine de soudage à la vague, en utilisant un procédé qui reproduit les conditions réelles d'un assemblage de circuits imprimés. Seul un véritable processus de soudage à la vague permettra de prendre en compte toutes les nuances qui feront défaut à un test d'équilibre de mouillage.


