
Non è un segreto che i materiali di interfaccia termica (TIM) a base di indio e di lega indio-argento presentino un grande potenziale per ottimizzare le prestazioni termiche nelle applicazioni di calcolo ad alte prestazioni (HPC) e di intelligenza artificiale (AI). L’indio puro, in particolare, vanta di per sé un’elevata conduttività termica volumetrica (k = 86 W/mK). Le leghe di indio-argento comunemente utilizzate per i TIM a base di lega presentano una conduttività termica leggermente inferiore, che dipende dalla concentrazione di argento nella lega.
Gran parte della difficoltà nell'utilizzo di questi materiali risiede nella definizione del processo di saldatura. Tuttavia, prima ancora di poter prendere in considerazione un profilo termico e il suo impatto sulla formazione di vuoti o sull'affidabilità, è importante utilizzare le superfici saldabili corrette per garantire un giunto TIM saldato resistente e fissato meccanicamente.
Questo blog tratterà l'attuale struttura di metallizzazione per i materiali a base di indio e indio-argento. Con oltre due decenni di lavoro di sviluppo alle spalle, si sono susseguite numerose iterazioni su quali materiali dovessero essere applicati sia sulla superficie del die in silicio sia sulla superficie del dissipatore di calore o dello spreader termico integrato. Esploreremo quali materiali vengono attualmente utilizzati e in che modo le passate applicazioni dell'indio puro abbiano contribuito alla nostra attuale comprensione dei fattori che rendono così efficace la saldatura a base di indio.
Perché scegliere una pasta termoconduttiva (TIM) a base di indio o indio-argento?
Prima di affrontare la struttura di metallizzazione, vediamo perché nell’ecosistema dell’intelligenza artificiale, dei data center e dell’HPC si utilizzano materiali a base di indio o indio-argento per il TIM1 e il TIM1.5. In queste applicazioni, si verifica tipicamente una significativa deformazione associata alla superficie del die in silicio su cui viene applicato il TIM. Man mano che il die si riscalda e si raffredda durante il funzionamento, la costante flessione dinamica è causata dalla discrepanza nel coefficiente di espansione termica (CTE) tra i materiali che compongono il chip.
L’indio puro, oltre a presentare un’elevata conduttività termica volumetrica, è anche un metallo molto duttile e morbido. Ha una tensione di snervamento molto bassa ed è più soggetto a scorrimento e deformazione rispetto ad altre leghe di saldatura allo stato solido. Il comportamento meccanico dell’indio è ciò che lo distingue dalla maggior parte delle leghe di saldatura a base di stagno e dei TIM grafitici, poiché la sua duttilità è fondamentale per l’affidabilità termomeccanica di un dispositivo BGA, LGA, FC o ASIC finito.
Qual è l'attuale struttura di metallizzazione raccomandata per il TIM per saldatura?
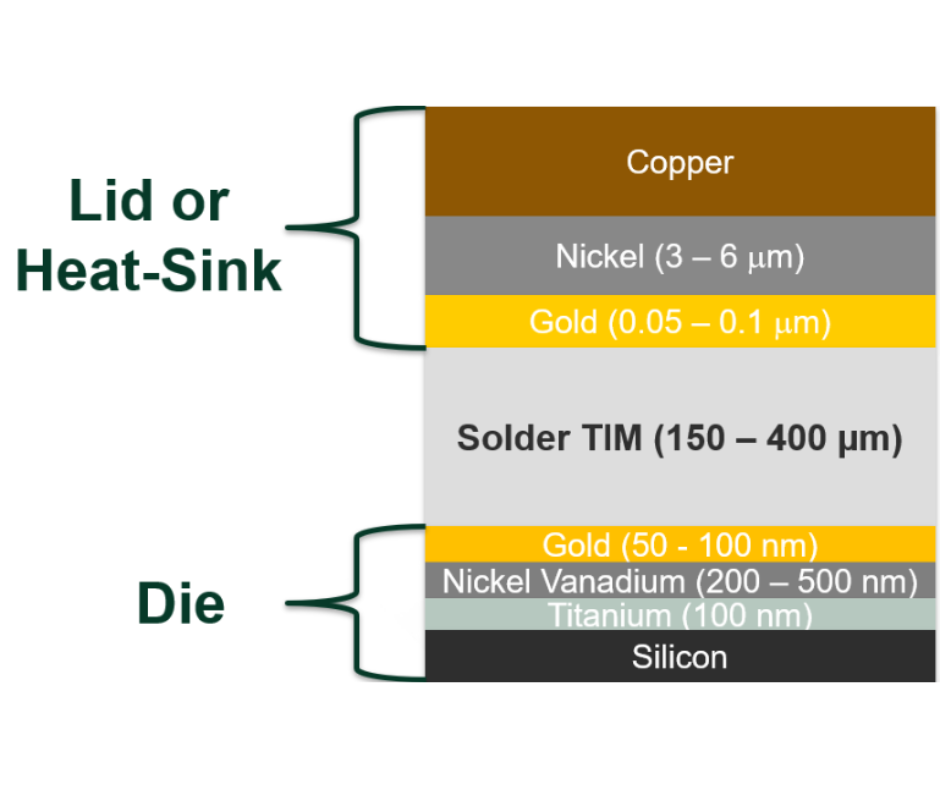
La scelta della metallizzazione corretta rappresenta sempre una questione fondamentale nel settore SMT. Lo stack-up qui indicato è la nostra raccomandazione per l’utilizzo di TIM1 e TIM1.5 e presuppone che il TIM per la saldatura venga applicato tra la superficie di un die in silicio e un dissipatore di calore in rame, un coperchio o un dissipatore integrato.
Figura 1: Struttura tipica della metallizzazione per un TIM a saldatura in un’applicazione TIM1 o TIM1.5.
Per quanto riguarda il die in silicio, è comune riscontrare una qualche forma di metallizzazione sul retro (BSM) realizzata mediante sputtering di titanio, nichel-vanadio (NiV) o oro.
- Lo strato di titanio funge da strato di adesione tra gli strati di silicio e NiV.
- Lo strato NiV è lo strato saldabile responsabile della formazione del composto intermetallico (IMC) di indio-nichel. Se non si è sicuri dello spessore che questo strato dovrebbe avere, optare per uno spessore maggiore dello strato di nichel è una scelta sicura.
- Infine, il sottile strato d’oro funge da strato di passivazione, impedendo l’ossidazione dello strato di NiV saldabile e garantendo una lunga durata di conservazione prima del processo di saldatura. Si raccomanda di mantenere questo strato il più sottile possibile, pur preservandone le caratteristiche di passivazione. Analogamente all’infragilimento oro-stagno osservato nell’assemblaggio di circuiti stampati (PCBA) e nella tecnologia a montaggio superficiale (SMT), gli IMC indio-oro sono estremamente fragili. Un eccesso di questi IMC può causare piccole microfessurazioni all’interfaccia e portare a guasti meccanici prematuri.
Per quanto riguarda la superficie del dissipatore di calore, del coperchio o del diffusore di calore integrato, è prassi comune utilizzare una qualche forma di nichelatura chimica (nichel-fosforo (NiP), con un contenuto medio di fosforo del 5-7%) o di nichelatura elettrolitica. Viene quindi applicato uno strato di oro ad immersione, placcato in modo selettivo, con dimensioni simili a quelle del die in silicio o leggermente superiori. Ciò è importante perché lo strato d’oro funge da “maschera di saldatura metallurgica”.
Senza esercitare una forza eccessiva sul TIM a base di indio durante il riflusso, la lega fusa si adagia sulla superficie placcata selettivamente in oro. Poiché si è già formata un’interfaccia con l’intermetallicoIn₂Au, la lega tende a continuare ad adagiarsi su questa superficie fino all’esaurimento del sottile strato d’oro. La figura 2 illustra questo fenomeno.
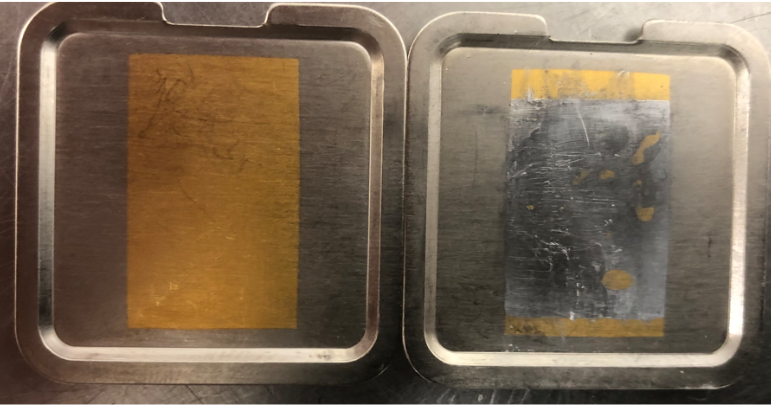
Figura 2: A sinistra: prototipi con coperchio in rame placcato ENIG con un sottile strato di oro applicato per immersione in modo selettivo al centro. A destra: saldatura all’indio dopo il riflusso, rimossa dal chip. Il materiale di saldatura ha bagnato la superficie placcata in oro e non si è esteso fino alla superficie placcata in nichel.
Analogamente al lato del die in silicio, si raccomanda di utilizzare uno strato di nichel più spesso per formare l’IMC dominante all’interfaccia e uno strato di oro molto sottile per prevenire guasti meccanici prematuri. La Figura 3 illustra un'interfaccia di giunzione con lega di indio puro che utilizza la struttura stratificata raccomandata. L'interfaccia dominante sulla superficie di nichel dovrebbe essere un IMC indio-nichel o indio-nichel-oro. Lo strato d'oro dovrebbe esaurirsi completamente dopo il processo di riflusso, mostrando IMC indio-oro che si sono diffusi nella massa della lega di indio.
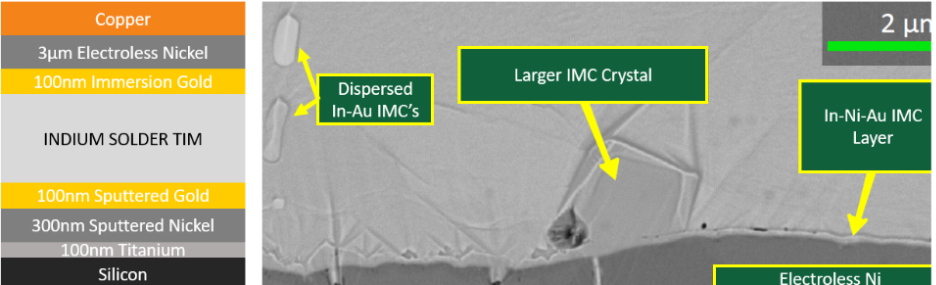
Figura 3: A sinistra: struttura di metallizzazione di un prototipo di prova TIM per saldatura. A destra: primo piano della sezione trasversale che mostra la reazione interfacciale tra il TIM a base di indio e la metallizzazione ENIG dopo la saldatura.
Altre possibili metallizzazioni per i TIM a base di indio e di lega di indio-argento per saldatura
La struttura di metallizzazione nichel-oro è supportata da numerose ricerche: oltre due decenni di studi, per l’esattezza. Non solo funziona, ma ha dimostrato in più occasioni di garantire un’ottima affidabilità in termini di cicli termici e resistenza agli urti. Detto questo, altre potenziali opzioni per le superfici saldabili potrebbero migliorare le caratteristiche di bagnabilità delle leghe di saldatura a base di indio durante il riflusso.
L'indio presenta naturalmente un’elevata tensione superficiale allo stato fuso. Per questo motivo, l’indio fuso tende spesso ad aderire a se stesso piuttosto che iniziare immediatamente a formare un composto intermetallico con il sottile strato d’oro saldabile. Dopo che l’indio si è “agglomerato” (e si è verificata l’azione del fondente o la riduzione degli ossidi), inizierà a formare un composto intermetallico con lo strato d’oro. Questo fenomeno iniziale di “agglomerazione” sui substrati d’oro può talvolta causare imprevisti problemi di bagnabilità quando si definisce per la prima volta un processo di riflusso.
Le leghe TIM a base di indio-argento per saldatura possono essere d’aiuto in questo senso, ma comportano una perdita di duttilità e di conduttività termica volumetrica. Detto questo, l’indio è unico dal punto di vista metallurgico grazie alla sua capacità di diffondersi con altri materiali. Ad esempio, alcuni studi descrivono una facile formazione di IMC indio-argento, non solo nel campo delle leghe TIM per saldatura, ma anche nella galvanoplastica dell’indio su uno spesso strato d’argento. Forse l’utilizzo di sottili strati di argento ad immersione o depositati mediante sputtering al posto dell’oro potrebbe favorire la bagnabilità dell’indio su ampie aree del die, pur mantenendo gli IMC indio-nichel come interfaccia dominante. L’indio, inoltre, si bagna piuttosto facilmente su se stesso, quindi si potrebbe esplorare anche la possibilità di utilizzare la metallizzazione con indio per queste applicazioni.

Approfondisci la tua conoscenza dei TIM per la saldatura
Padroneggiare le complessità della metallizzazione è solo uno degli aspetti necessari per integrare con successo i TIM per saldatura nei vostri progetti di pacchetti ad alte prestazioni. Per approfondire questo argomento e scoprire come ridurre la curva di apprendimento dalla fase di progettazione a quella di produzione, iscrivetevi al nostro prossimo webinar.
Unisciti a Kyle Aserian, ingegnere di sviluppo applicazioni presso Indium Corporation, per l’evento “Ogni grado conta: TIM per saldatura nei progetti di pacchetti con coperchio (TIM1)”, che si terrà il 29 ottobre 2025 alle ore 14:00 EST.
In questa sessione imparerete:
- Panoramica sull'assemblaggio del TIM1 (die-to-lid/diffusore di calore integrato).
- Integrazione dei processi e considerazioni progettuali relative ai TIM per la saldatura.
- I fattori chiave per ottenere un giunto saldato TIM1 affidabile.
- Metodologia di ispezione, caratterizzazione e valutazione dell'affidabilità.
Questo webinar è l'ideale per gli ingegneri di progettazione, di processo o di lancio di nuovi prodotti (NPI) che desiderano integrare materiali di interfaccia termica ad alte prestazioni in assemblaggi LGA, BGA o altri assemblaggi a livello di chip.
Assicurati un posto per scoprire il vero potenziale dell'intelligenza artificiale, dei videogiochi e del calcolo ad alte prestazioni. Iscriviti subito!
Fonti:
Deppisch et al.; “Ottimizzazione dei materiali e caratterizzazione dell’affidabilità di un materiale di interfaccia termica a base di indio per il packaging delle CPU”; JOM; giugno 2006.


