
Este último artigo de uma série sobre a impressão com estêncil no âmbito da otimização da montagem de componentes de superfície (SMT) utilizando pasta de solda ultrafina reúne tudo o que discutimos anteriormente, ao analisarmos o efeito do tamanho das partículas de solda. Apresentei algumas das informações que se seguem na SMTAI de Toronto, em maio de 2014. Estas conclusões baseiam-se numa experiência de impressão com pasta de solda concebida para diferenciar a eficiência de transferência e a consistência entre diferentes tipos de pó de solda. Num esforço para reduzir o número de variáveis, foram utilizados o mesmo estêncil, as mesmas lâminas de rodo e os mesmos parâmetros de impressão.
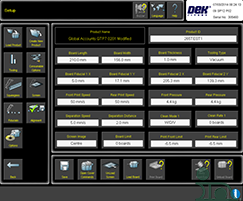
Figura 1. Configurações da impressora para a experiência
Foram utilizados um estêncil cortado a laser com 4 mil de espessura, um rodo de 250 mm com proteções nas extremidades, grampos sem folha e blocos de apoio a vácuo na orientação paisagem. A Figura 1 ilustra as definições da impressora utilizadas para a experiência. Cada pasta de solda foi impressa a 50 mm/s, com uma pressão da lâmina de 4,4 kg, uma velocidade de separação de 5 mm/s e uma distância de separação de 2 mm. O método de limpeza do estêncil pela parte inferior foi utilizado apenas durante a pausa de 1 hora para humedecimento/secagem/aspiração (W/D/V).
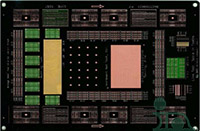
Figura 2. Veículo de ensaio
Foi selecionado um veículo de teste (Figura 2) com foco em círculos e quadrados de 6, 7, 8, 9, 10 e 12 mil, bem como em pads 0201, tanto em pads definidos pela máscara de solda (SMD) como em pads não definidos pela máscara de solda (NSMD). Foram avaliados quatro tipos de pó (3, 4, 5 e 6) em formulações de fluxo sem limpeza e solúveis em água. A resposta à pausa foi medida através da impressão contínua de 20 vezes, seguida de uma pausa de 1 hora e, posteriormente, mais 6 impressões. Foi incorporada uma limpeza do estêncil W/D/V imediatamente após a impressão das primeiras 20 placas de circuito impresso (PWBs). Foi utilizado um sistema de digitalização a laser Koh Young KY-3020T para medir o volume dos depósitos impressos pelo estêncil. Foram recolhidos 1 386 500 pontos de dados (depósitos de pasta de solda).
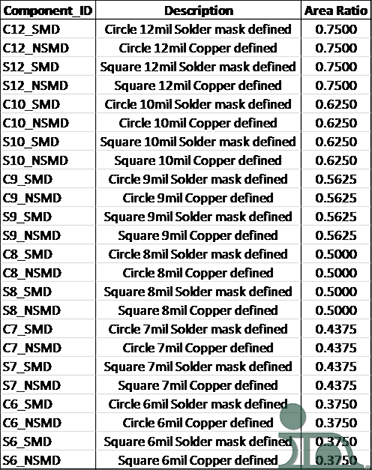
Figura 3. Etiquetas dos blocos, descrição e rácios de área associados
A Figura 3 mostra a identificação do componente e a relação de área a ele associada.
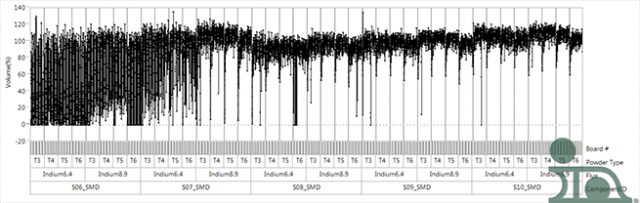
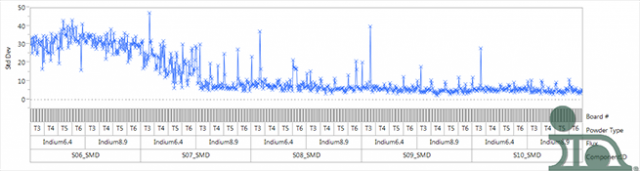
Figura 4. Uma visão geral dos resultados dos testes
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
No nosso processo de investigação, eliminámos os dados de teste relativos aos pontos de teste 0201 e aos pontos de teste do pacote em escala de chip (CSP) de 12 mil: estes não estão representados na Figura 4. Os depósitos de pasta de solda nestes pontos de teste foram bem impressos, independentemente do tipo de pó e de fluxo, tendo sido, por isso, excluídos de uma investigação mais aprofundada. Os dados da Figura 4 revelam que a menor abertura de teste (6 mil) não apresentou uma boa impressão para todos os tipos de pó ou veículos de fluxo. A relação de área é bastante pequena (0,375) para a abertura de 6 mil e os resultados foram, no mínimo, inconsistentes.
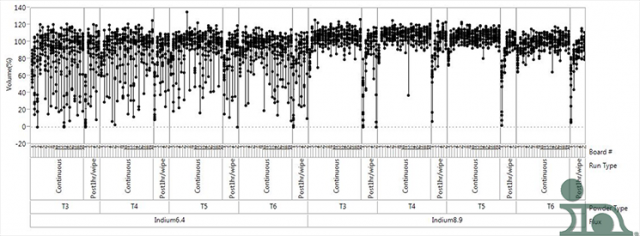
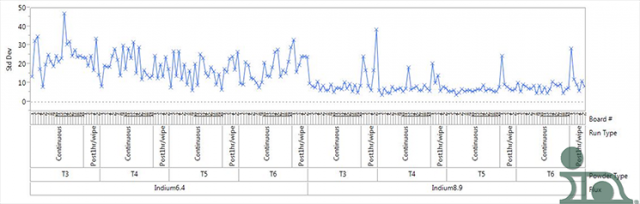
Figura 5. Exemplo de resultados de um pad definido com máscara de solda quadrada de 7 mil
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
A melhor relação de área alcançada na experiência foi de 0,4375, utilizando todos os processos e diretrizes de otimização abordados nas publicações anteriores. O pó mais fino, em conjunto com os pads definidos pela máscara de solda, as aberturas quadradas com cantos arredondados no estêncil e a composição química do fluxo sem limpeza, permitiu obter uma relação de área melhorada.


