
Dieser abschließende Beitrag einer Reihe zum Thema Schablonendruck im Rahmen der SMT-Optimierung unter Verwendung ultrafeiner Lötpaste fasst alles zusammen, was wir bisher besprochen haben, und befasst sich dabei mit den Auswirkungen der Lötpartikelgröße. Einige der folgenden Informationen habe ich bereits im Mai 2014 auf der SMTAI in Toronto vorgestellt. Diese Erkenntnisse basieren auf einem Lötpastendruckversuch, der darauf abzielte, die Übertragungseffizienz und Konsistenz verschiedener Lötpulvertypen zu unterscheiden. Um die Anzahl der Variablen zu verringern, wurden dieselbe Schablone, dieselben Rakelklingen und dieselben Druckerparameter verwendet.
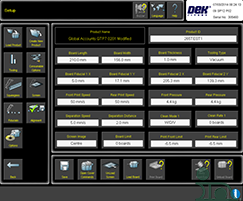
Abbildung 1. Druckereinstellungen für das Experiment
Verwendet wurden eine 4 mil dicke, lasergeschnittene Schablone, eine 250 mm lange Rakel mit Kantenschutz, folienlose Klemmen und Vakuumstützblöcke im Querformat. Abbildung 1 zeigt die für das Experiment verwendeten Druckereinstellungen. Jede Lötpaste wurde mit einer Geschwindigkeit von 50 mm/s, einem Rakeldruck von 4,4 kg, einer Trenngeschwindigkeit von 5 mm/s und einem Trennabstand von 2 mm aufgedruckt. Die Methode des Schablonenabwischens von der Unterseite wurde nur während der einstündigen Pause „Wet/Dry/Vacuum“ (W/D/V) angewendet.
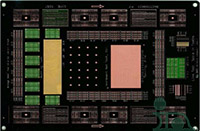
Abbildung 2. Testfahrzeug
Es wurde ein Testfahrzeug (Abbildung 2) ausgewählt, wobei der Schwerpunkt auf Kreisen und Quadraten mit den Durchmessern 6, 7, 8, 9, 10 und 12 mil sowie auf 0201-Pads sowohl mit durch Lötmaske definierten (SMD) als auch mit nicht durch Lötmaske definierten (NSMD) Pads lag. Es wurden vier Pulversorten (3, 4, 5 und 6) in no-clean- und wasserlöslichen Flussmittelformulierungen bewertet. Das Verhalten bei Pausen wurde gemessen, indem 20 Mal kontinuierlich gedruckt, eine Stunde lang pausiert und anschließend noch 6 Mal gedruckt wurde. Unmittelbar nach dem Bedrucken der ersten 20 Leiterplatten wurde eine W/D/V-Schablonenreinigung durchgeführt. Zur Messung des Volumens der auf die Schablone aufgetragenen Lötpastenablagerungen wurde ein Koh Young KY-3020T-Laserscansystem verwendet. Es wurden 1.386.500 Datenpunkte (Lötpastenablagerungen) erfasst.
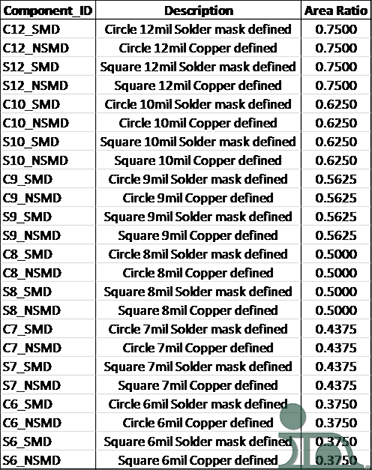
Abbildung 3. Pad-Bezeichnungen, Beschreibung und zugehörige Flächenanteile
Abbildung 3 zeigt die Bauteilkennzeichnung und das dazugehörige Flächenverhältnis.
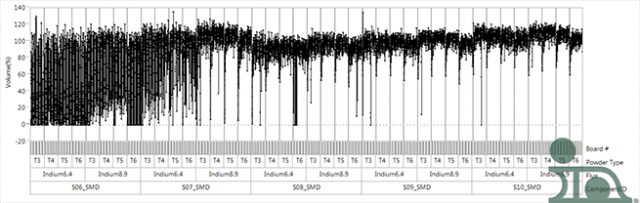
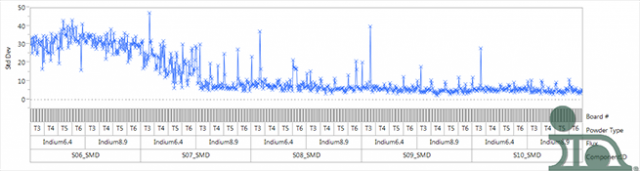
Abbildung 4. Ein Überblick über die Testergebnisse
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
Im Rahmen unserer Untersuchung haben wir die Testdaten für die Testpads 0201 und 12 mil des Chip-Scale-Package (CSP) ausgeschlossen: Diese sind in Abbildung 4 nicht dargestellt. Die Lötpastenaufträge auf diesen Pads waren unabhängig von Pulver- und Flussmitteltyp gut aufgedruckt und wurden daher von der weiteren Untersuchung ausgeschlossen. Die Daten in Abbildung 4 zeigen, dass die kleinste Testöffnung (6 mil) nicht bei allen Pulvertypen oder Flussmittelträgern gut aufgedruckt wurde. Das Flächenverhältnis ist bei der 6-mil-Öffnung recht gering (0,375), und die Ergebnisse waren, gelinde gesagt, uneinheitlich.
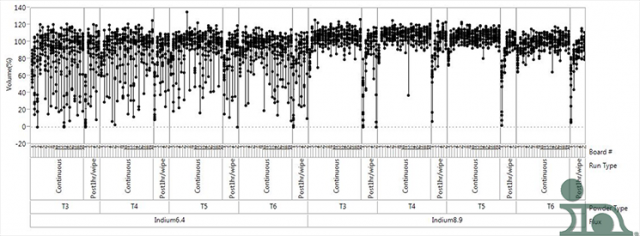
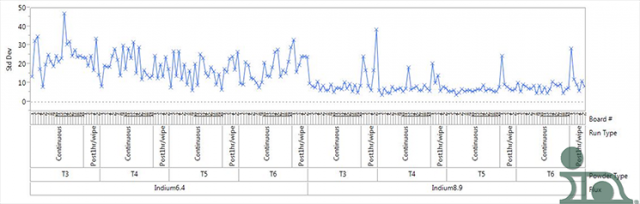
Abbildung 5. Beispielergebnisse für ein Pad mit einer 7-mil-quadratischen Lötmaske
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
Das beste im Experiment erzielte Flächenverhältnis betrug 0,4375, wobei alle in den vorherigen Beiträgen behandelten Optimierungsverfahren bzw. -richtlinien angewendet wurden. Durch die Verwendung von feinerem Pulver in Verbindung mit durch die Lötmaske definierten Pads, quadratischen Öffnungen mit abgerundeten Ecken in der Schablone sowie einer No-Clean-Flussmittelzusammensetzung konnte ein verbessertes Flächenverhältnis erzielt werden .


