
Ce dernier article d’une série consacrée à l’impression au pochoir dans le cadre de l’optimisation du montage en surface (SMT) à l’aide d’une pâte à souder ultrafine fait le point sur tout ce dont nous avons parlé précédemment, en examinant l’effet de la taille des particules de soudure. J'ai présenté certaines des informations suivantes lors du SMTAI de Toronto en mai 2014. Ces conclusions s'appuient sur une expérience d'impression de pâte à souder visant à différencier l'efficacité de transfert et l'uniformité entre différents types de poudre de soudure. Afin de réduire le nombre de variables, le même pochoir, les mêmes lames de raclette et les mêmes paramètres d'impression ont été utilisés.
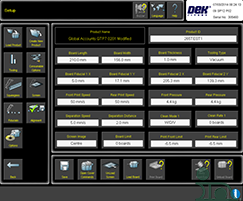
Figure 1. Paramètres de l'imprimante utilisée pour l'expérience
On a utilisé un pochoir découpé au laser d’une épaisseur de 4 mils, une raclette de 250 mm équipée de protections latérales, des pinces sans feuille et des blocs de support à aspiration en mode paysage. La figure 1 illustre les paramètres d’impression utilisés pour l’expérience. Chaque pâte à souder a été imprimée à une vitesse de 50 mm/s avec une pression de la raclette de 4,4 kg, une vitesse de séparation de 5 mm/s et une distance de séparation de 2 mm. La méthode d’essuyage du pochoir par le dessous n’a été utilisée que pendant la pause d’une heure « humide/sec/vide » (W/D/V).
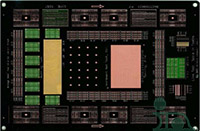
Figure 2. Véhicule d'essai
Un véhicule d'essai (figure 2) a été sélectionné en mettant l'accent sur des cercles et des carrés de 6, 7, 8, 9, 10 et 12 mils, ainsi que sur des pastilles 0201, tant avec un masque de soudure (SMD) qu'sans masque de soudure (NSMD). Quatre types de poudre ont été évalués (3, 4, 5 et 6) dans des formulations de flux sans nettoyage et solubles dans l’eau. La réponse à la pause a été mesurée en effectuant 20 impressions consécutives, en marquant une pause d’une heure, puis en effectuant 6 impressions supplémentaires. Un essuyage du pochoir selon le schéma W/D/V a été effectué immédiatement après l’impression des 20 premiers circuits imprimés. Un système de balayage laser Koh Young KY-3020T a été utilisé pour mesurer le volume des dépôts imprimés par le pochoir. 1 386 500 points de données (dépôts de pâte à souder) ont été collectés.
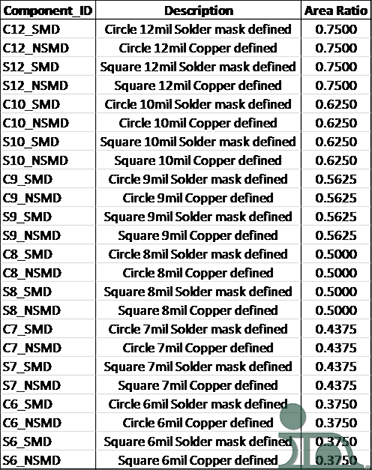
Figure 3. Étiquettes des pastilles, description et rapports de surface associés
La figure 3 présente l'identification des composants et le rapport de surface qui leur est associé.
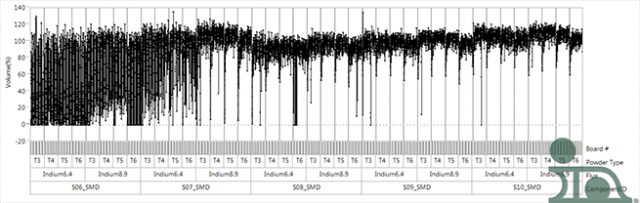
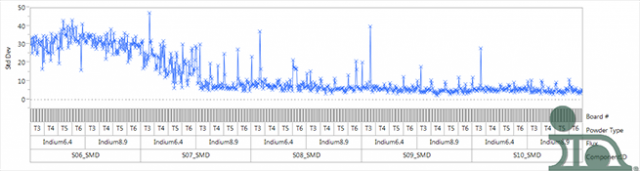
Figure 4. Aperçu général des résultats des tests
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
Au cours de notre analyse, nous avons écarté les données de test concernant les pastilles de test des boîtiers CSP (Chip-Scale Package) de type 0201 et 12 mil : celles-ci n’apparaissent donc pas sur la figure 4. Les dépôts de pâte à souder sur ces pastilles étaient correctement imprimés, quels que soient le type de poudre et de flux utilisés, et ont donc été exclus de la suite de l’analyse. Les données de la figure 4 montrent que la plus petite ouverture de test (6 mil) n’a pas permis une impression satisfaisante, quel que soit le type de poudre ou de flux utilisé. Le rapport de surface est assez faible (0,375) pour l’ouverture de 6 mil et les résultats étaient pour le moins incohérents.
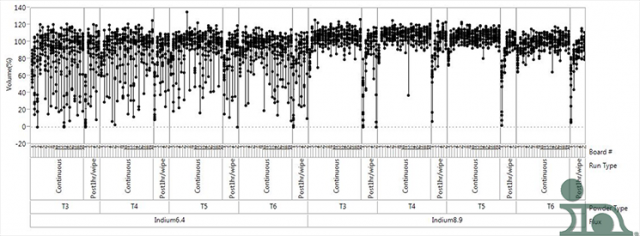
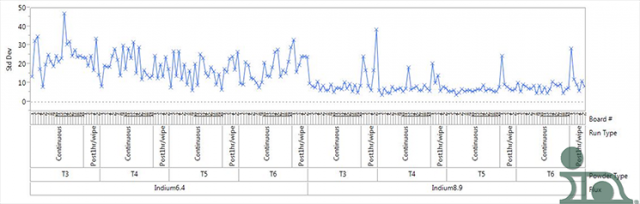
Figure 5. Exemple de résultats pour un plot défini par un masque de soudure carré de 7 mils
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
Le meilleur rapport de surface obtenu lors de l'expérience s'est élevé à 0,4375, grâce à l'application de l'ensemble des processus et des recommandations d'optimisation abordés dans les articles précédents. L'utilisation d'une poudre plus fine, associée à des pastilles définies par un masque de soudure, à des ouvertures carrées avec des coins arrondis dans le pochoir et à un flux sans nettoyage, a permis d'améliorer le rapport de surface.


