
超微細はんだペーストを用いたSMT最適化におけるステンシル印刷に関するシリーズ記事の最終回となる本稿では、はんだ粒子サイズの影響について考察しながら、これまで取り上げてきた内容をまとめていきます。 以下の情報の一部は、2014年5月にトロントで開催されたSMTAIで発表しました。これらの知見は、異なる種類のはんだ粉末間の転写効率と均一性を 比較するために設計された、はんだペースト印刷実験に基づいています。変数の数を減らすため、同じステンシル、スキージブレード、およびプリンターパラメータを使用しました。
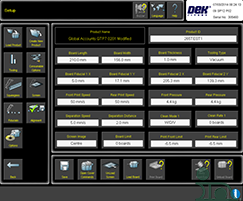
図1. 実験用 プリンタの設定
厚さ4ミル、レーザーカットされたステンシル、エッジガード付き250mmスクイージー、フォイルレスクランプ、および横向きの真空サポートブロックを使用した。 図1は、実験に使用したプリンタの設定を示している。各はんだペーストは、ブレード圧力4.4kg、分離速度5mm/s、分離距離2mmの条件で、50mm/sの速度で印刷された。ステンシル裏面ワイプ法は、1時間の休止時間中のウェット/ドライ/バキューム(W/D/V)工程においてのみ使用された。
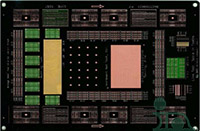
図2. 試験 車両
試験用基板(図2)は、6、7、8、9、10、および12ミルサイズの円形および正方形、ならびにはんだマスク定義(SMD)および非はんだマスク定義(NSMD)の両方の0201パッドに重点を置いて選定された。 ノークリーンおよび水溶性フラックス配合の4種類の粉末(3、4、5、6)を評価した。「休止後の応答性」は、20回連続印刷した後、1時間休止し、さらに6回印刷することで測定した。 最初の20枚のプリント基板(PWB)を印刷した直後に、W/D/V方式によるステンシルワイプを実施した。ステンシル上の印刷堆積物の体積測定には、Koh Young社製KY-3020Tレーザースキャンシステムを使用した。1,386,500個のデータポイント(はんだペーストの堆積量)が収集された。
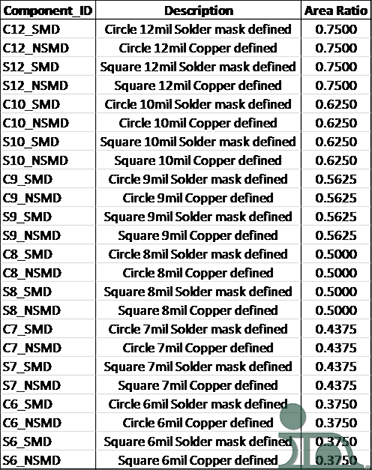
図3.パッドのラベル、説明、および関連する面積比
図3は、構成要素の識別情報と、それに関連する面積比を示している。
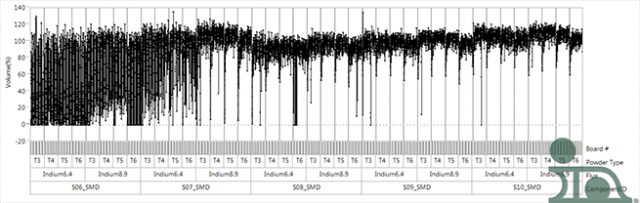
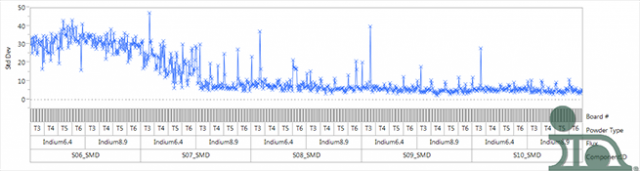
図4. 試験結果の概要
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
調査の過程で、0201および12milのチップスケールパッケージ(CSP)のテストパッドに関する試験データを除外しました。これらは図4には示されていません。これらのパッドへのはんだペーストの付着は、粉末やフラックスの種類にかかわらず良好であったため、それ以上の調査対象から除外されました。図4のデータから、最小のテストアパーチャ(6mil)では、どの粉末の種類やフラックス媒体においても、はんだペーストの付着が良好ではなかったことがわかります。 6milのアパーチャでは面積比が非常に小さく(0.375)、その結果は控えめに言っても一貫性を欠いていました。
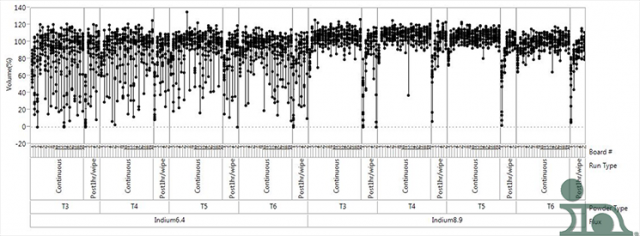
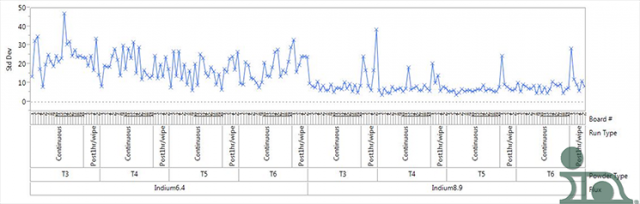
図5. 7ミル角のはんだマスクで定義されたパッドの結果例
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
これまでの投稿で取り上げたすべての最適化プロセスおよびガイドラインを適用した結果、実験で達成された最高の面積比は0.4375でした。微細な粉末に加え、ソルダーマスクで定義されたパッド、角が丸みを帯びた正方形の開口部を持つステンシル、およびノークリーンフラックスを組み合わせることで、面積比の向上が実現されました。


