
Questo ultimo articolo di una serie dedicata all’ottimizzazione della stampa a stencil nella tecnologia SMT mediante l’uso di pasta saldante ultrafine riassume tutto ciò di cui abbiamo discusso in precedenza, analizzando l’effetto della dimensione delle particelle di saldatura. Ho presentato alcune delle informazioni riportate di seguito in occasione dell’SMTAI di Toronto nel maggio 2014. Questi risultati si basano su un esperimento di stampa con pasta saldante progettato per distinguere l’efficienza di trasferimento e l’uniformità tra diversi tipi di polvere saldante. Al fine di ridurre il numero di variabili, sono stati utilizzati lo stesso stencil, le stesse lame della racla e gli stessi parametri di stampa.
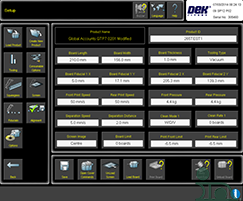
Figura 1. Impostazioni della stampante per l'esperimento
Sono stati utilizzati uno stencil tagliato al laser dello spessore di 4 mil, una racla da 250 mm con protezioni per i bordi, morsetti senza lamina e blocchi di supporto a vuoto in orientamento orizzontale. La Figura 1 illustra le impostazioni della stampante utilizzate per l’esperimento. Ciascuna pasta saldante è stata stampata a una velocità di 50 mm/s con una pressione della lama di 4,4 kg, una velocità di separazione di 5 mm/s e una distanza di separazione di 2 mm. Il metodo di pulizia dello stencil dal lato inferiore è stato utilizzato solo durante la pausa di 1 ora in modalità bagnato/asciutto/vuoto (W/D/V).
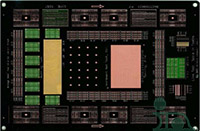
Figura 2. Veicolo di prova
È stato selezionato un veicolo di prova (Figura 2) concentrandosi su cerchi e quadrati da 6, 7, 8, 9, 10 e 12 mil, nonché su pad 0201 sia con maschera di saldatura definita (SMD) che senza maschera di saldatura definita (NSMD). Sono stati valutati quattro tipi di polvere (3, 4, 5 e 6) in formulazioni di flussante no-clean e idrosolubile. La risposta alla pausa è stata misurata stampando ininterrottamente 20 volte, effettuando una pausa di 1 ora e poi stampando altre 6 volte. Subito dopo la stampa dei primi 20 circuiti stampati (PWB) è stata eseguita una pulizia dello stencil con il metodo W/D/V. Per misurare il volume dei depositi stampati dallo stencil è stato utilizzato un sistema di scansione laser Koh Young KY-3020T. Sono stati raccolti 1.386.500 punti dati (depositi di pasta saldante).
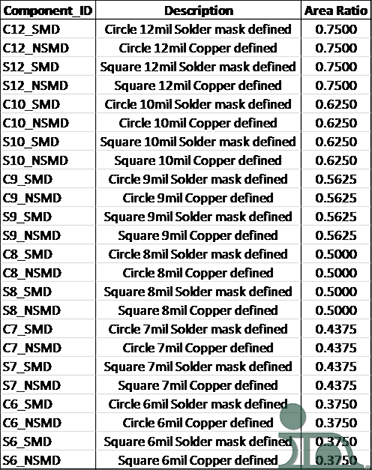
Figura 3. Etichette dei pad, descrizione e rapporti di superficie associati
La figura 3 mostra l'identificazione dei componenti e il rapporto di area ad essi associato.
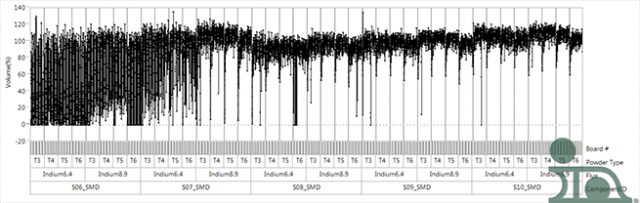
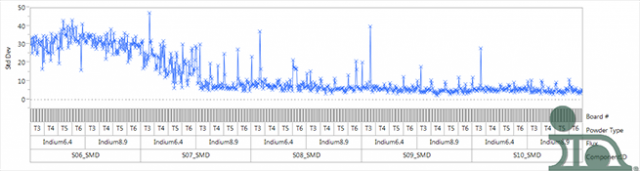
Figura 4. Una panoramica dei risultati dei test
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
Nel corso della nostra analisi abbiamo escluso i dati relativi ai pad di test 0201 e ai chip-scale package (CSP) da 12 mil: questi non sono riportati nella Figura 4. I depositi di pasta saldante su questi pad sono risultati ben stampati indipendentemente dal tipo di polvere e di flussante e sono stati quindi esclusi da ulteriori analisi. I dati riportati nella Figura 4 evidenziano che l’apertura di test più piccola (6 mil) non ha garantito una stampa ottimale con tutti i tipi di polvere o di flussanti. Il rapporto di area è piuttosto basso (0,375) per l’apertura da 6 mil e i risultati sono stati a dir poco incostanti.
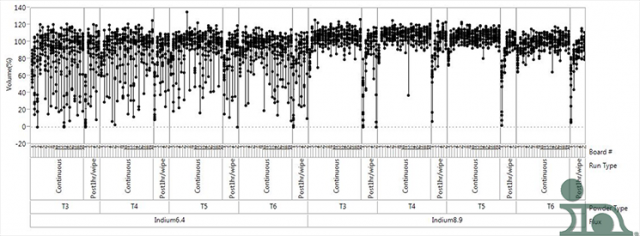
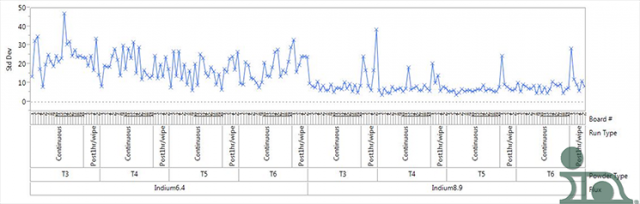
Figura 5. Esempio di risultati relativi a un pad definito da una maschera di saldatura quadrata da 7 mil
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
Il miglior rapporto di area ottenuto nell'esperimento è stato pari a 0,4375, utilizzando tutti i processi e le linee guida di ottimizzazione illustrati nei post precedenti. La polvere più fine, abbinata a pad definiti dalla maschera di saldatura, aperture quadrate con angoli arrotondati nello stencil e un flusso chimico "no-clean", ha consentito di ottenere un rapporto di area migliorato.


