
Esta última entrada de una serie dedicada a la impresión con plantilla en el marco de la optimización del montaje de componentes en superficie (SMT) mediante pasta de soldadura ultrafina resume todo lo que hemos comentado anteriormente, al analizar el efecto del tamaño de las partículas de soldadura. Presenté parte de la siguiente información en la SMTAI de Toronto, celebrada en mayo de 2014. Estos resultados se basan en un experimento de impresión con pasta de soldadura diseñado para diferenciar la eficiencia de transferencia y la consistencia entre distintos tipos de polvo de soldadura. Con el fin de reducir el número de variables, se utilizaron la misma plantilla, las mismas cuchillas de rasqueta y los mismos parámetros de impresión.
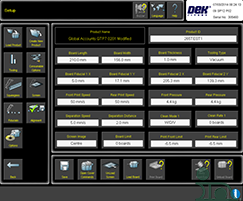
Figura 1. Ajustes de la impresora para el experimento
Se utilizaron una plantilla cortada con láser de 4 mil de espesor, una rasqueta de 250 mm con protectores de bordes, abrazaderas sin lámina y bloques de soporte de vacío en orientación horizontal. La figura 1 muestra los ajustes de la impresora utilizados para el experimento. Cada pasta de soldadura se imprimió a 50 mm/s con una presión de la cuchilla de 4,4 kg, una velocidad de separación de 5 mm/s y una distancia de separación de 2 mm. El método de limpieza de la plantilla por la parte inferior se utilizó únicamente durante la pausa de 1 hora de humectación/secado/aspiración (W/D/V).
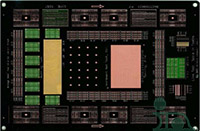
Figura 2. Vehículo de pruebas
Se seleccionó un vehículo de prueba (Figura 2) centrándose en círculos y cuadrados de 6, 7, 8, 9, 10 y 12 mil, así como en almohadillas 0201, tanto en almohadillas definidas por máscara de soldadura (SMD) como en las no definidas por máscara de soldadura (NSMD). Se evaluaron cuatro tipos de polvo (3, 4, 5 y 6) en formulaciones de fundente sin limpieza y solubles en agua. La respuesta a la pausa se midió imprimiendo de forma continua 20 veces, haciendo una pausa de 1 hora y, a continuación, imprimiendo 6 veces más. Se incorporó una limpieza de la plantilla con agua, detergente y alcohol (W/D/V) inmediatamente después de imprimir las primeras 20 placas de circuito impreso. Se utilizó un sistema de escaneo láser Koh Young KY-3020T para medir el volumen de los depósitos impresos por la plantilla. Se recopilaron 1 386 500 puntos de datos (depósitos de pasta de soldadura).
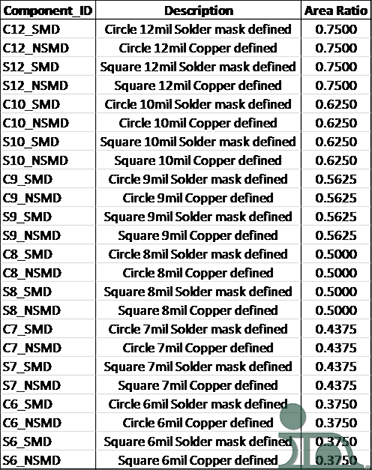
Figura 3. Etiquetas de las almohadillas, descripción y proporciones de superficie asociadas
La figura 3 muestra la identificación del componente y la relación de áreas asociada al mismo.
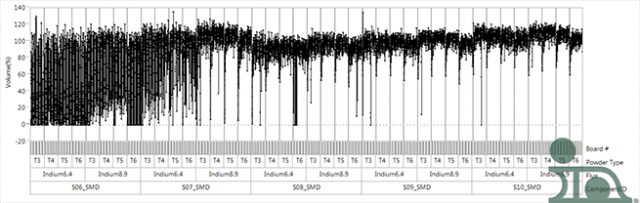
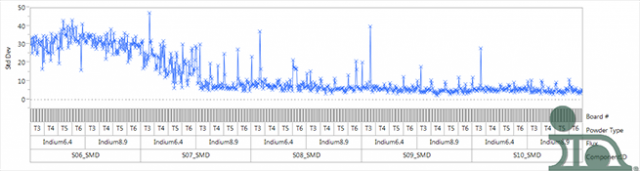
Figura 4. Visión general de los resultados de las pruebas
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
En nuestro proceso de investigación, eliminamos los datos de prueba correspondientes a las almohadillas de prueba 0201 y del paquete a escala de chip (CSP) de 12 mil: estas no aparecen representadas en la figura 4. Los depósitos de pasta de soldadura en estas almohadillas se imprimieron correctamente independientemente del tipo de polvo y de fundente, por lo que se excluyeron de un análisis más detallado. Los datos de la figura 4 revelan que la abertura de prueba más pequeña (6 mil) no se imprimió correctamente con todos los tipos de polvo ni con todos los vehículos de fundente. La relación de área es bastante pequeña (0,375) para la abertura de 6 mil y los resultados fueron, como mínimo, inconsistentes.
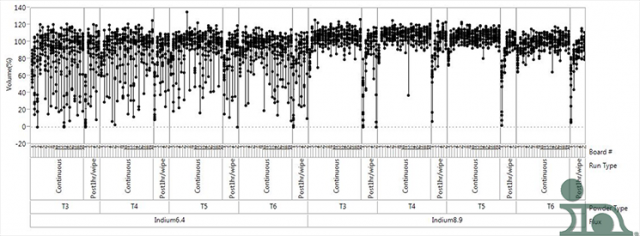
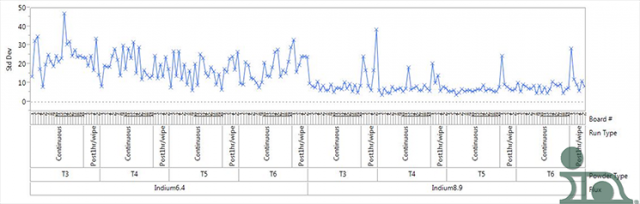
Figura 5. Ejemplo de resultados de una almohadilla definida con una máscara de soldadura cuadrada de 7 mil
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
La mejor relación de área obtenida en el experimento fue de 0,4375, utilizando todos los procesos y directrices de optimización descritos en las entradas anteriores. El polvo más fino, junto con las almohadillas definidas por la máscara de soldadura, las aberturas cuadradas con esquinas redondeadas en la plantilla y el flujo químico sin limpieza, permitió mejorar la relación de área.


