
초미세 솔더 페이스트를 활용한 SMT 최적화의 스텐실 인쇄 측면을 다룬 이 연재물의 마지막 글에서는, 솔더 입자 크기가 미치는 영향을 살펴보며 지금까지 논의한 모든 내용을 종합해 보겠습니다. 다음 정보 중 일부는 2014년 5월 토론토 SMTAI에서 발표한 내용입니다. 이러한 연구 결과는 서로 다른 솔더 분말 유형 간의 전사 효율과 일관성을 비교하기 위해 설계된 솔더 페이스트 인쇄 실험을 바탕으로 합니다. 변수 수를 최소화하기 위해 동일한 스텐실, 스퀴지 블레이드 및 프린터 매개변수를 사용했습니다.
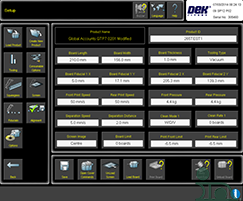
그림 1. 실험용 프린터 설정
두께 4 mil의 레이저 절단 스텐실, 가장자리 보호대가 부착된 250 mm 스퀴지, 포일리스 클램프, 가로형 진공 지지 블록을 사용했다. 그림 1은 실험에 사용된 프린터 설정을 보여준다. 각 솔더 페이스트는 50mm/s의 속도, 4.4kg의 블레이드 압력, 5mm/s의 분리 속도, 2mm의 분리 거리를 설정하여 인쇄되었다. 밑면 스텐실 닦기 방식은 1시간의 일시 정지 기간 동안 습식/건식/진공(W/D/V) 공정에서만 사용되었다.
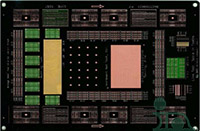
그림 2. 시험 차량
6, 7, 8, 9, 10 및 12mil 크기의 원과 사각형, 그리고 솔더 마스크 정의(SMD) 및 비솔더 마스크 정의(NSMD) 패드 모두에 적용된 0201 패드에 중점을 두고 시험 대상 기판(그림 2)을 선정하였다. 노클린 및 수용성 플럭스 제형에서 4가지 분말 유형(3, 4, 5, 6)을 평가하였다. ‘일시 정지 후 반응성(Response-to-pause)’은 20회 연속 인쇄 후 1시간 동안 일시 정지한 다음, 6회 더 인쇄하는 방식으로 측정하였다. 첫 20개의 PWB 인쇄 직후 W/D/V 스텐실 와이프를 실시했습니다. Koh Young KY-3020T 레이저 스캐닝 시스템을 사용하여 스텐실에 인쇄된 솔더 페이스트의 부피를 측정했습니다. 총 1,386,500개의 데이터 포인트(솔더 페이스트 침착량)가 수집되었습니다.
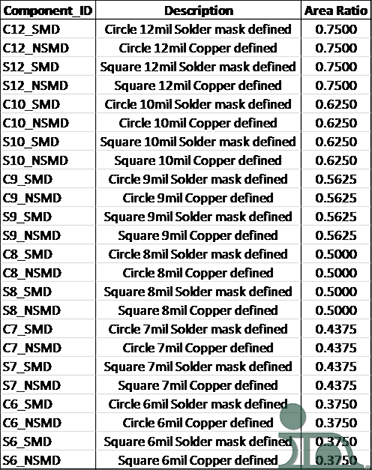
그림 3. 패드 라벨, 설명 및 관련 면적 비율
그림 3은 부품 식별 정보와 이에 해당하는 면적 비율을 보여줍니다.
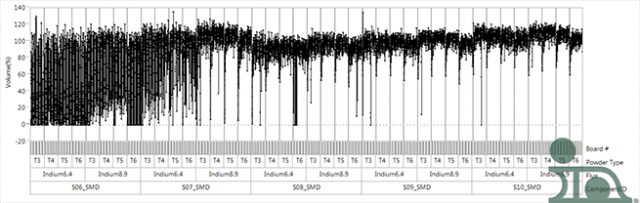
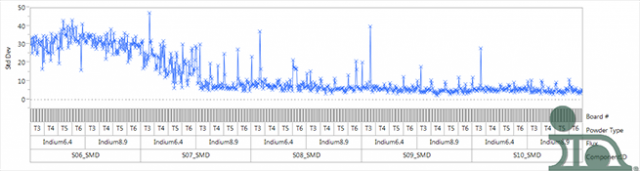
그림 4. 시험 결과의 전체적인 모습
Figure 4 represents a broad view of the resultant test data. The y-axis of the upper graph indicates the transfer efficiency in volume %. The bottom graph indicates the standard deviation of the process: <10% standard deviation and 100% transfer efficiency is our goal.
조사 과정에서 0201 및 12mil 칩 스케일 패키지(CSP) 테스트 패드에 대한 테스트 데이터는 제외하였으며, 이는 그림 4에 표시되어 있지 않습니다. 해당 패드에 도포된 솔더 페이스트는 분말 및 플럭스 유형에 관계없이 인쇄 상태가 양호했기 때문에, 추가 조사 대상에서 제외되었습니다. 그림 4의 데이터를 보면, 가장 작은 테스트 개구부(6mil)의 경우 모든 분말 유형이나 플럭스 매체에 대해 인쇄 상태가 양호하지 않았음을 알 수 있습니다. 6mil 개구부의 면적비는 상당히 작으며(0.375), 결과는 최소한으로 말해도 일관성이 없었습니다.
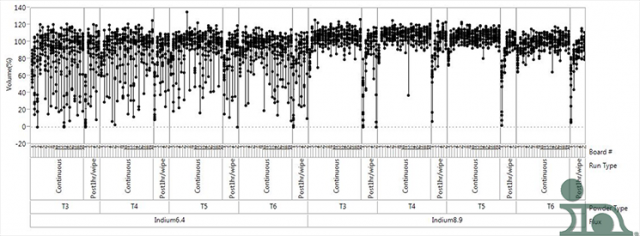
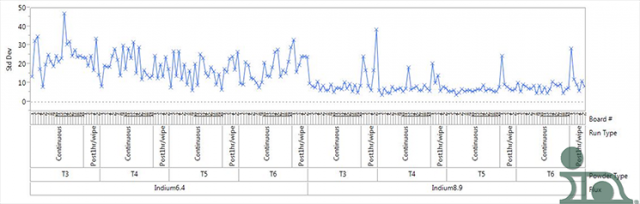
그림 5. 7mil 크기의 정사각형 솔더 마스크로 정의된 패드의 결과 예시
Figure 4 revealed a dramatic improvement with 7mil apertures that deserved further investigation, notably between the water-soluble and no-clean flux formulations. Figure 5 shows the improvement in more detail by expanding the view of the 7mil aperture and breaking out the data before and after the 1-hour pause. The comparison is very typical when comparing no-clean and water-soluble solder pastes. Note that a standard deviation of <10%, with the exception of a few outliers was evidenced, specifically with the no-clean flux chemistry (Indium8.9). The area ratio for the 7mil aperture is 0.4375. The transfer efficiency was near the target (100%) and improved as the powder type moved toward type 6. Type 5 exhibited the best results—a narrow distribution in volume percent and low standard deviation except after first pause. It is important to note that the significant drop in transfer efficiency after the 1-hour pause was not consistent with previous experiments. For all solder pastes tested, this was attributed to a very low humidity (<10%) and had a dramatic effect on the first print after sitting on the stencil for 1 hour.
이전 게시물에서 다룬 모든 최적화 공정 및 지침을 적용한 결과, 실험에서 달성한 최고 면적 비율은 0.4375였습니다. 더 미세한 분말을 사용하고, 솔더 마스크로 정의된 패드, 모서리가 둥근 정사각형 스텐실 개구부, 그리고 노클린 플럭스 화학 물질을 함께 적용함으로써 면적 비율이 개선되었습니다.


