
A Ficha de Dados do Produto de uma pasta de solda inclui, entre outros aspetos, orientações gerais que ajudam o cliente a conceber um perfil de refluxo SMT. A ficha técnica fornece recomendações gerais relativas ao tempo acima do liquidus, à temperatura máxima e à taxa de subida da temperatura.
Exemplo:
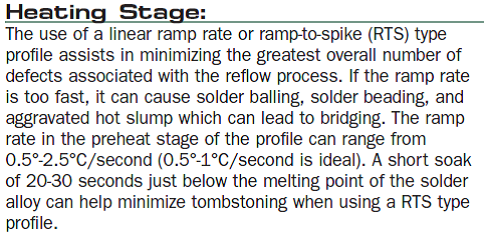
Figura 1: Exemplo apresentado: fluxo Indium8.9 com liga sem chumbo SAC
A razão pela qual abordamos este tema é que, frequentemente, tem havido alguma confusão no que diz respeito à diferença entre a inclinação máxima (uma categoria indicada na maioria dos programas de criação de perfis) e a taxa de variação indicada numa ficha técnica.
A inclinação máxima é frequentemente atingida na primeira zona, à medida que a placa de circuito impresso passa da temperatura ambiente para o forno. Na maioria dos casos, a temperatura definida para a primeira zona do forno é de 100 °C ou superior. A diferença de temperatura entre a temperatura ambiente e a da primeira zona é, então, de, no mínimo, 75 °C (assumindo 25 °C como temperatura ambiente) e, por isso, é fácil perceber que a maior variação de temperatura (inclinação máxima), na maioria dos casos, ocorre tipicamente na primeira zona
A análise da inclinação máxima centra-se mais na perspetiva dos componentes, para evitar choques térmicos; normalmente, recomenda-se 3 °C/s como limite máximo
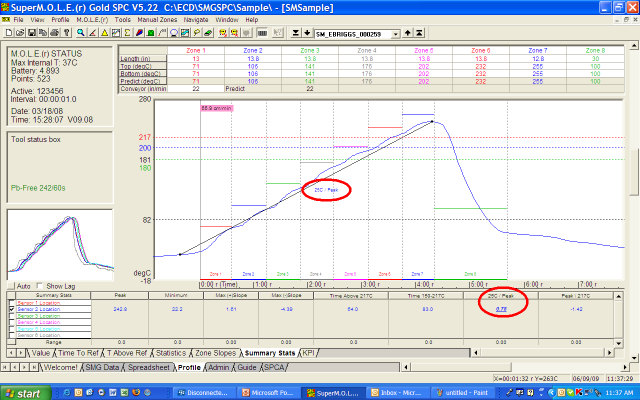
Figura 2. Taxa de rampa ou taxa média
A taxa de subida pode ser melhor descrita como a taxa (variação da temperatura ao longo do tempo) desde a temperatura ambiente até ao pico. E é mais frequentemente utilizada num perfil do tipo «rampa para pico».
Do ponto de vista da pasta de solda, quanto menor for a taxa de subida, melhor, normalmente entre 1 e 2 °C/s. Isto serve para eliminar os compostos voláteis e ajudar a minimizar defeitos de soldadura, tais como a formação de bolas de solda, a formação de cordões de solda e o efeito «tombstone». Esta taxa torna-se ainda mais importante à medida que a camada de pasta de solda diminui continuamente de tamanho, à medida que passamos para componentes discretos de 0201 e mais pequenos e de pacotes de matriz de área com passo de 0,5 mm para 0,4 mm e mais pequenos. Devido a esta miniaturização, a ocorrência de «graping» e «head-in-pillow» tornou-se mais comum. A janela do processo de refluxo está a tornar-se muito estreita e este atributo (taxa de subida) tornou-se tão importante quanto o tempo acima do liquidus e a temperatura de pico.
Adoraria discutir isto consigo, caso este tema esteja a afetar o seu processo de SMT. Se quiser, não hesite em contactar-me.


