
Trong Bảng dữ liệu sản phẩm (PDSheet) của bột hàn, ngoài các thông tin khác, còn bao gồm các hướng dẫn chung giúp khách hàng thiết kế quá trình nung lại. Bảng dữ liệu này đưa ra các khuyến nghị chung về thời gian ở trên nhiệt độ lỏng, nhiệt độ đỉnh và tốc độ tăng nhiệt.
Ví dụ:
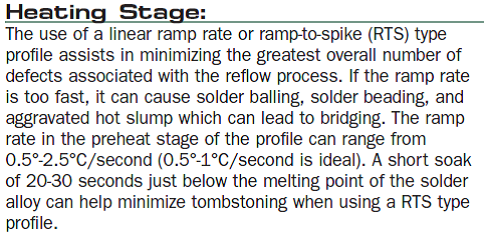
Hình 1: Ví dụ minh họa chất hàn Indium8.9 với hợp kim không chì SAC
Lý do đề cập đến chủ đề này là vì thường có sự nhầm lẫn về sự khác biệt giữa độ dốc tối đa (một thông số được hiển thị trên hầu hết các phần mềm phân tích đường cong) và tốc độ tăng dốc được ghi trên bảng thông số kỹ thuật.
Độ dốc tối đa thường đạt được ở vùng đầu tiên khi bảng mạch in (PCB) chuyển từ nhiệt độ môi trường vào lò nung. Trong hầu hết các trường hợp, nhiệt độ cài đặt cho vùng đầu tiên của lò nung là 100°C hoặc cao hơn. Sự chênh lệch nhiệt độ giữa nhiệt độ môi trường và vùng đầu tiên lúc này là tối thiểu 75°C (giả sử nhiệt độ môi trường là 25°C), do đó dễ dàng nhận thấy rằng sự thay đổi nhiệt độ lớn nhất (độ dốc tối đa) trong hầu hết các trường hợp thường xuất hiện ở vùng đầu tiên.
Tiêu chí về độ dốc tối đa chủ yếu được xem xét từ góc độ các thành phần, nhằm tránh sốc nhiệt; thông thường, tốc độ 3°C/s được khuyến nghị làm giới hạn trên.
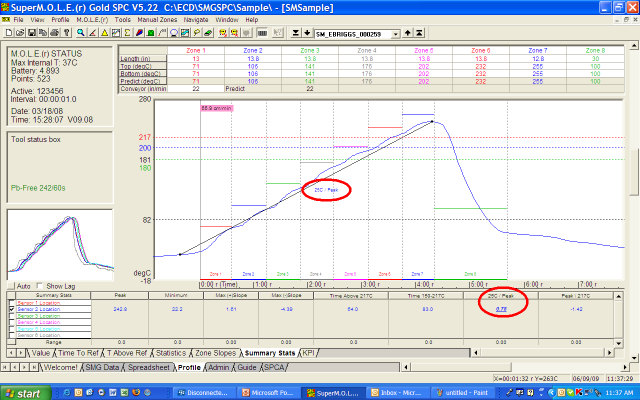
Hình 2. Đường dốc hoặc Tốc độ trung bình
Tốc độ tăng nhiệt có thể được mô tả chính xác hơn là tốc độ (sự thay đổi nhiệt độ theo thời gian) từ nhiệt độ môi trường (nhiệt độ phòng) đến nhiệt độ đỉnh. Và trên thực tế, khái niệm này thường được sử dụng trong biểu đồ dạng “tăng dần đến đỉnh”.
Từ góc độ của bột hàn, tốc độ tăng nhiệt càng thấp thì càng tốt, thường là 1-2°C/s. Điều này nhằm loại bỏ các chất bay hơi và giúp giảm thiểu các khuyết tật hàn như hiện tượng tạo hạt hàn, hiện tượng tạo chuỗi hàn và hiện tượng “tombstoning”. Tốc độ này càng trở nên quan trọng hơn khi lượng bột hàn liên tục giảm về kích thước, khi chúng ta chuyển sang các linh kiện rời 0201 và nhỏ hơn, cũng như từ các gói mảng khu vực có khoảng cách 0,5 mm sang 0,4 mm và nhỏ hơn. Do sự thu nhỏ này, hiện tượng bám dính và đầu gối đã trở nên phổ biến hơn. Khoảng thời gian cho quá trình nung lại đang trở nên rất hẹp và thuộc tính này (tốc độ tăng nhiệt) đã trở nên quan trọng không kém thời gian ở trên điểm nóng chảy và nhiệt độ đỉnh.
Tôi rất muốn thảo luận vấn đề này với bạn, nếu chủ đề này đang ảnh hưởng đến quy trình SMT của bạn. Nếu bạn muốn, xin vui lòng liên hệ với tôi.


