
솔더 페이스트의 제품 데이터 시트에는, 그 밖의 사항들과 더불어 고객이 SMT를 설계하는 데 도움이 되는 일반적인 지침이 포함되어 있습니다. 리플로우 프로파일를 설계하는 데 도움이 되는 일반적인 지침이 포함되어 있습니다. 이 데이터 시트에는 액상선 상부 체류 시간, 최고 온도 및 온도 상승률에 대한 일반적인 권장 사항이 제시되어 있습니다.
예시:
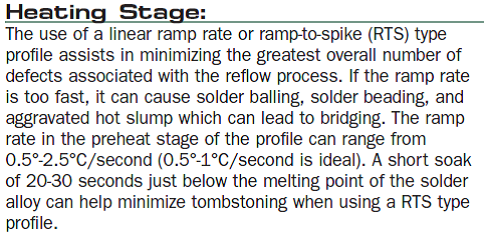
그림 1: SAC 무연 합금을 사용한 Indium8.9 플럭스 예시
이 주제를 다루게 된 이유는, 최대 경사도(대부분의 프로파일링 소프트웨어에서 보고되는 항목)와 데이터 시트에 기재된 경사 변화율 간의 차이에 대해 종종 혼동이 있어 왔기 때문입니다.
PCB가 주변 온도에서 오븐 안으로 이동할 때, 최대 온도 상승률은 대개 첫 번째 구역에서 나타납니다. 대부분의 경우 첫 번째 구역의 오븐 온도 설정은 100°C 이상입니다. 이때 주변 온도와 첫 번째 구역 간의 온도 차이는 최소 75°C(주변 온도를 25°C로 가정할 경우)이므로, 대부분의 경우 가장 큰 온도 변화(최대 기울기)가 일반적으로 첫 번째 구역에서 나타난다는 것을 쉽게 알 수 있습니다.
최대 기울기에 대한 고려는 주로 부품의 관점에서 이루어지며, 열충격을 방지하기 위해 일반적으로 상한값으로 3°C/s가 권장됩니다.
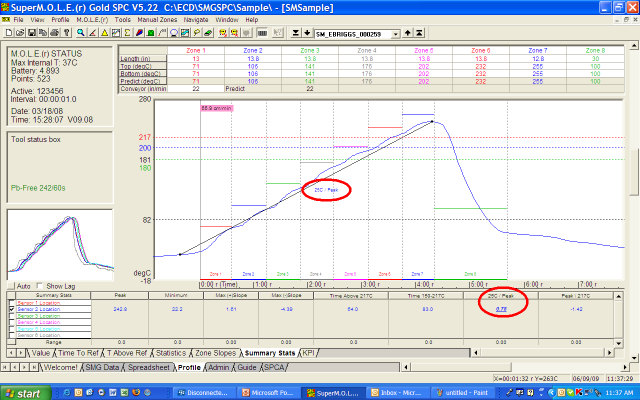
그림 2. 램프 또는 평균 속도
램프 속도는 주변 온도(실온)에서 최고 온도에 이르는 속도(시간에 따른 온도 변화)로 설명하는 것이 더 적절할 수 있습니다. 또한 이 용어는 램프-스파이크형 프로파일에서 더 실용적으로 사용됩니다.
솔더 페이스트의 관점에서 볼 때, 온도 상승 속도는 낮을수록 좋으며, 일반적으로 1~2°C/s 정도가 적당합니다. 이는 휘발성 물질을 제거하고 솔더 볼링, 솔더 비딩, 툼스톤 현상과 같은 솔더 결함을 최소화하기 위함입니다. 이 속도는 0201 및 그보다 더 작은 개별 부품으로 넘어가고, 0.5mm 피치의 어레이 패키지에서 0.4mm 및 그보다 더 작은 피치로 전환됨에 따라 솔더 페이스트의 도포량이 지속적으로 감소함에 따라 더욱 중요해집니다. 이러한 소형화로 인해 그레이핑(graping) 및 헤드-인-필로우(head-in-pillow) 현상이 더 흔하게 관찰되고 있습니다. 리플로우 공정 윈도우가 매우 좁아지고 있으며, 이 특성(경사도)은 액상선 상부 체류 시간 및 최고 온도와 마찬가지로 중요해졌습니다.
이 주제가 귀사의 SMT 공정에 영향을 미치고 있다면, 이에 대해 함께 논의해 보고 싶습니다. 원하신다면 언제든지 저에게 연락해 주십시오.


