
Nella scheda tecnica della pasta saldante sono riportate, tra le altre cose, alcune linee guida generali che aiutano il cliente nella progettazione di un profilo di rifusione SMT profilo di rifusione SMT. La scheda tecnica fornisce raccomandazioni generali relative al tempo di permanenza al di sopra del liquidus, alla temperatura di picco e alla velocità di salita della temperatura.
Esempio:
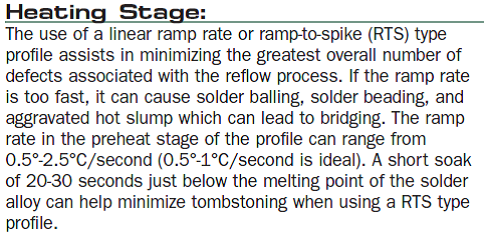
Figura 1: Esempio illustrato: flussante Indium8.9 con lega senza piombo SAC
Il motivo per cui affrontiamo questo argomento è che spesso c'è stata una certa confusione riguardo alla differenza tra la pendenza massima (una categoria riportata nella maggior parte dei software di profilatura) e la velocità di variazione indicata nelle schede tecniche.
La pendenza massima viene molto spesso raggiunta nella prima zona, quando il PCB passa dalla temperatura ambiente al forno. Nella maggior parte dei casi, l’impostazione della temperatura per la prima zona del forno è di 100 °C o superiore. La differenza di temperatura tra la temperatura ambiente e quella della prima zona è quindi di almeno 75 °C (ipotizzando una temperatura ambiente di 25 °C) ed è quindi facile intuire che, nella maggior parte dei casi, la variazione di temperatura più marcata (pendenza massima) si riscontra tipicamente nella prima zona.
Per quanto riguarda la pendenza massima, l'attenzione è rivolta soprattutto agli aspetti relativi ai componenti; per evitare shock termici, di solito si raccomanda di non superare i 3 °C/s come limite massimo
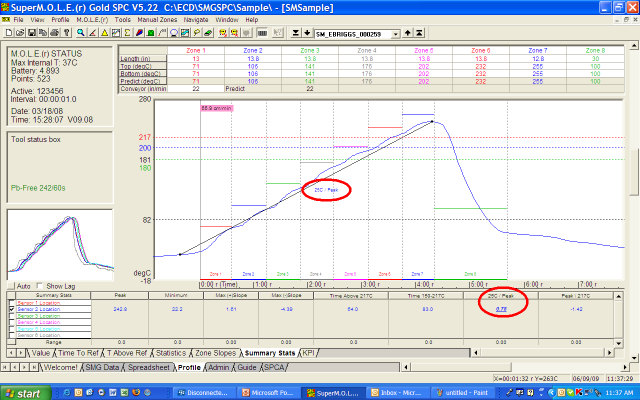
Figura 2. Rampa o velocità media
Il tasso di rampa può essere meglio descritto come il tasso (variazione della temperatura nel tempo) dalla temperatura ambiente (temperatura della stanza) al valore di picco. Inoltre, viene utilizzato più comunemente in un profilo di tipo “rampa-picco”.
Dal punto di vista della pasta saldante, minore è la velocità di salita della temperatura, meglio è; solitamente è compresa tra 1 e 2 °C/s. Ciò serve a far evaporare le sostanze volatili e a ridurre al minimo i difetti di saldatura quali la formazione di sfere, di perline e di “tombstone”. Questa velocità diventa ancora più importante man mano che lo strato di pasta saldante diminuisce continuamente di dimensioni, con il passaggio a componenti discreti 0201 e più piccoli e da pacchetti ad array con passo di 0,5 mm a quelli con passo di 0,4 mm e inferiore. A causa di questa miniaturizzazione, il verificarsi di fenomeni quali il “graping” e l’“head-in-pillow” è diventato più comune. La finestra di processo del riflusso si sta restringendo notevolmente e questa caratteristica (velocità di rampa) è diventata importante quanto il tempo sopra il liquidus e la temperatura di picco.
Mi farebbe molto piacere discuterne con te, se questo argomento riguarda il tuo processo SMT. Se ti va, non esitare a contattarmi.


