
Das Produktdatenblatt einer Lötpaste enthält unter anderem allgemeine Richtlinien, die dem Kunden bei der Auslegung eines SMT- Reflow-Profil. Das Datenblatt enthält allgemeine Empfehlungen hinsichtlich der Verweildauer über dem Liquidus, der Spitzentemperatur und der Anstiegsgeschwindigkeit.
Beispiel:
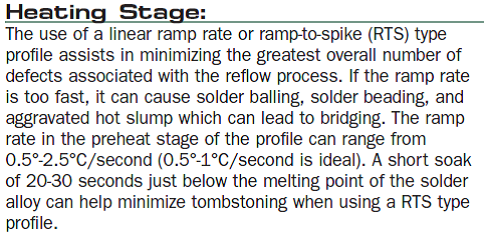
Abbildung 1: Beispiel: Indium8.9-Flussmittel mit bleifreier SAC-Legierung
Der Grund, warum ich dieses Thema anspreche, ist, dass es häufig Verwirrung hinsichtlich des Unterschieds zwischen der maximalen Steigung (eine Kategorie, die in den meisten Profilierungs-Softwareprogrammen angegeben wird) und der in einem Datenblatt aufgeführten Anstiegsrate gibt.
Die maximale Steigung wird sehr oft in der ersten Zone erreicht, wenn die Leiterplatte von der Umgebungstemperatur in den Ofen gelangt. In den meisten Fällen beträgt die Einstellung der ersten Zone des Ofens 100°C oder mehr. Die Temperaturänderung zwischen der Umgebungstemperatur und der ersten Zone beträgt dann mindestens 75°C (unter der Annahme, dass die Umgebungstemperatur 25°C beträgt), und so ist es leicht zu erkennen, dass die größte Temperaturänderung (maximale Steigung) in den meisten Fällen in der ersten Zone zu finden ist
Der Schwerpunkt der maximalen Steigung liegt eher auf dem Bauteil, um einen thermischen Schock zu vermeiden; normalerweise wird 3°C/s als Obergrenze empfohlen.
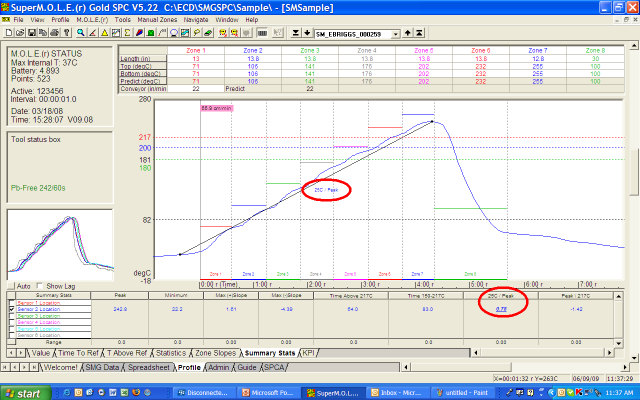
Abbildung 2. Rampe oder durchschnittliche Rate
Die Anstiegsrate lässt sich besser als die Rate (Temperaturänderung über die Zeit) von der Umgebungstemperatur (Raumtemperatur) bis zum Spitzenwert beschreiben. In der Praxis wird sie vor allem bei Profilen vom Typ „Ramp-to-Spike“ verwendet.
Aus Sicht der Lötpaste gilt: Je geringer die Aufheizgeschwindigkeit, desto besser – in der Regel 1–2 °C/s. Dies dient dazu, flüchtige Bestandteile zu entfernen und Lötfehler wie Lötkugeln, Lötperlen und Tombstoning zu minimieren. Diese Rate gewinnt umso mehr an Bedeutung, je kleiner die Lötpastenschicht wird – insbesondere beim Übergang zu 0201-Bauteilen und noch kleineren diskreten Bauteilen sowie bei der Verkleinerung des Pitch von 0,5 mm bei Area-Array-Gehäusen auf 0,4 mm und darunter. Aufgrund dieser Miniaturisierung treten die Phänomene „Graping“ und „Head-in-Pillow“ immer häufiger auf. Das Prozessfenster für den Reflow-Prozess wird immer enger, und diese Eigenschaft (Anstiegsrate) ist mittlerweile ebenso wichtig wie die Verweildauer über dem Liquidus und die Spitzentemperatur.
Ich würde das gerne mit Ihnen besprechen, falls dieses Thema Auswirkungen auf Ihren SMT-Prozess hat. Wenn Sie möchten, können Sie sich gerne bei mir melden.


